2026-09-23 18:25:52 分类:正文
昨天带实习生转车间,小伙子眼睛直勾勾盯着那台五轴机床看,问东问西,就是没看见机床工作台边夹着工件那堆不起眼的铁块。
问我那堆铁疙瘩是干嘛的,备用零件?还是焊在台上的挡块?
我笑了,这堆不起眼的铁疙瘩,就是今天要讲的主角——夹具。
什么才是真正好用的夹具?
很多外行第一反应,不就是个老虎钳?不就是夹住东西不让动吗?
哪有这么简单。
你去加工一个要求精度零点零几毫米的零件,差一丝,整个零件直接报废。夹具的第一要务,不光是夹住,还要定对位置。每次放零件都卡在同一个地方,不用工人反复对刀调位置,批量加工才能跑起来,不然你一个零件调半小时,老板一天赚的钱还不够给你开工资。
夹紧力的学问更大。夹松了,刀具一碰工件就晃,切出来的面全是密密麻麻的刀纹,根本交不出货。夹太紧呢?薄件直接给你夹变形,松下来零件翘得能当船使,照样废。
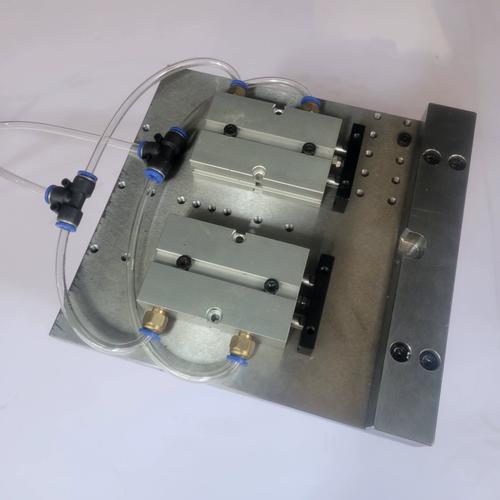 机械加工车间数控机床气动夹具实拍
说实话,夹具就像你出去旅游帮你拿手机拍长曝光的朋友,不抢镜,不晃,也不能用力把你晃歪了。说起来不起眼,缺了它,你拍不出任何能用的东西。很多干了十几年的老师傅都说,一台机床活好不好,一半看机床,一半看夹具。这话真不假。
新手最容易踩的夹具坑
我刚入行那会,就栽过一个大跟头。那时候要加工一个薄壁铝盒,平面度要求特别严,我怕夹不牢飞出来,把四个压紧螺栓拧得吃奶的劲都用上了,恨不得把螺栓拧断。
等加工完松夹,拿千分表一搭,整个平面翘出来快三个丝,直接废了。连着干废三个坯料,我站在机床边汗把工作服都湿透了。
师傅过来踹了我一脚,指着零件说,你跟它有仇啊?薄壁件要的是放稳,不是往死里卡,受力得匀,逮着两个角往死捏,不变形才怪。
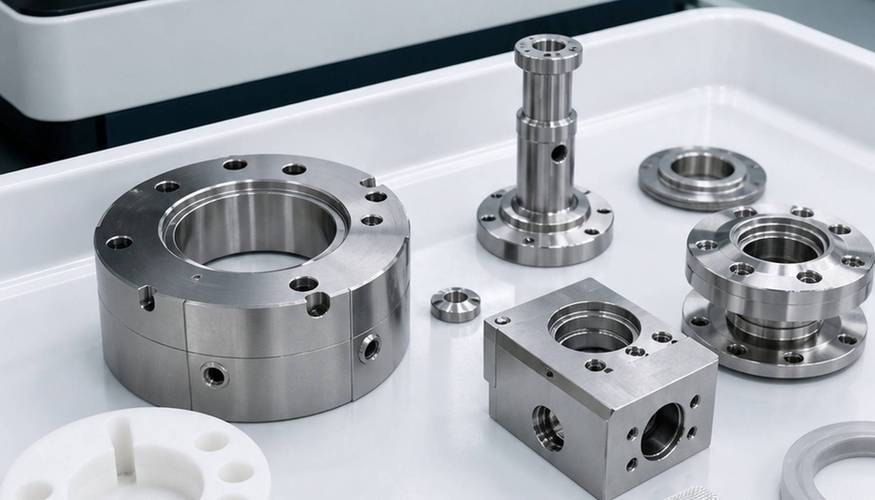 薄壁零件加工夹具变形对比图
后来改了软爪,加了三个均匀分布的支撑点,轻轻压紧,做出来的零件平面度直接达标。那时候才懂,夹具不是比谁劲大,是比谁会用力。
还有一个常见的坑,就是定位基准选错。很多新手图省事,随便找个毛坯面就当定位面,毛坯本来就是凸凹不平的,每次夹完位置飘个一丝半丝,加工出来的尺寸能对才怪。
不过话说回来,就算是干了十几年的老工程师,也有踩坑的时候。之前我们改产线,新做了一套自动化夹具,设计图上看起来完美无缺,装上去试加工,十个零件三个超差。拆下来翻来覆去查了大半天,最后发现就是把定位点选在了毛坯的不平整面上,改了两个点,立马就好。
就这么点小事,耽误了两天产线,说多了都是泪。
好夹具的标准其实很简单
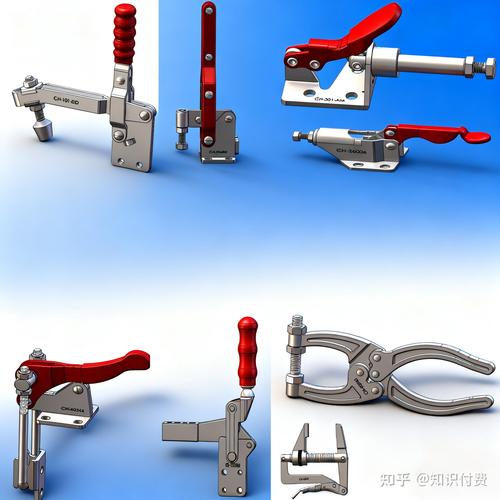 好夹具的标准其实很简单
现在很多人做夹具,追求高大上,又是进口材料,又是复杂结构,价格翻几倍,用到车间里未必好用。
我见过用了十几年的老夹具,就是普通钢材焊的,表面锈得都掉渣了,全车间师傅抢着用。为啥?换产只要拧三个螺栓,定位一次准,加工从来不抖,谁用谁舒服。后来新换了一套看起来高端的气动夹具,换一次产要调一个小时,大家都偷偷把老夹具藏起来用,最后领导只能把新的挪去备用区吃灰。
好夹具的标准,翻来覆去就三个事儿:准,稳,快。
准,就是每次定位都不偏,误差卡在要求以内,不用工人反复调。稳,就是刀怎么切,机床怎么转,零件纹丝不动,不抖不晃。快,就是换型号换产快,十几分钟就能搞定,不耽误产线跑。
现在都讲自动化,讲机器人干活,很多人觉得夹具不重要了?哪有这回事。机器人再灵活,程序再智能,零件放不对位置,夹不稳,它照样干不出合格的活。就说现在新能源电池的产线,电池壳精度要求零点零几毫米,全靠夹具卡准位置,机器人才敢往上焊,差一点,整个电池就废了,风险多大。
昨天整理工具柜,翻出来刚入行时候自己磨的第一个定位块,歪歪扭扭的,那时候师傅说,干机械的,先学会把东西稳住,再谈加工。现在想想,这话哪里只是说给夹具听的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:稳住工件的夹具:车间里看不见的顶梁柱
文章链接:https://www.lfdjt.com/p/zhizao/a/1989.html