刚跨进车间大门,跟在后面的小周就踩了块没擦干净的切削液,滑得差点坐地上。他扶着机床边框抬头就骂,这破灯暗得跟半夜似的,连脚边的油迹都看不见。
我没接他话。
干了二十多年机加工,这种话我听了没有一百也有八十。
别一暗就骂灯瓦数小
很多人碰到工位暗的第一反应,就是换个更大瓦数的灯,好像瓦数上去了,亮度自然就够了。
根本不是那么回事。
你抬头看天花板上的灯,都是沿着车间立柱等距排下来的,当初装的时候,设计院出的图上连个设备轮廓都没标,工人顺着线吊完灯就收工了,谁会蹲下来对着机床的高度、操作位的位置算光会不会被挡?
就说小周刚扶的那台立式铣床,光刚好被铣床后面的铸铁立柱挡了大半,操作位上要伸手拧旋钮的地方,永远是半明半暗的阴影。你换一千瓦的灯,光还是被立柱挡着,照不到手边上的位置,有什么用?
我见过最离谱的车间,为了挡设备的阴影,在每台机床侧面都临时夹了个台灯,电线拖得满地都是,不仅容易被切屑刮破短路,晃得旁边工位的人眼睛也累。
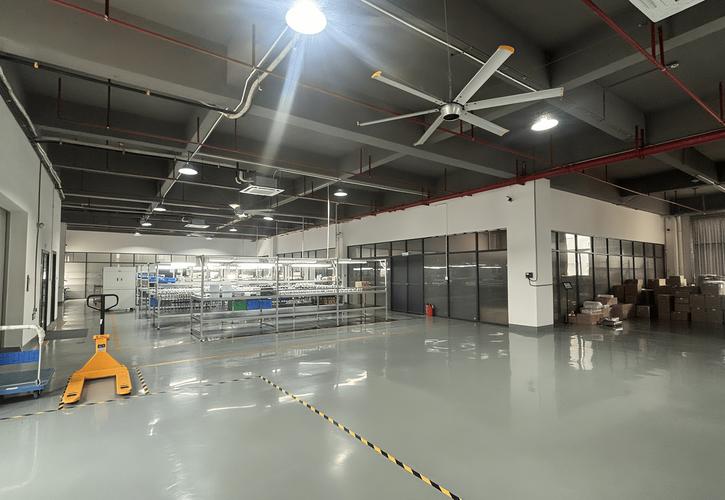
很多人算照度的时候,都是算天花板位置的平均亮度,从来没蹲到操作位的高度,伸手摸一摸这个位置实际能接到多少光。说白了,灯装得再亮,光没落到人要干活的地方,全照在天花板和设备外壳上,那都是白费。
别信”越亮越好”的鬼话
之前有个相邻的车间搞照明改造,为了凑所谓的”行业标准照度”,把所有的旧灯全拆了,换成了最高亮度的LED灯,刚装完的时候大家都夸亮,结果才过了一周,质检岗的几个小姑娘就集体找过来了,说盯着金属工件看久了,眼睛里全是晃的光斑,根本分不出来工件上的划痕是真的加工缺陷,还是灯光在金属面上的反射影子。
车间照明最忌讳的就是无差别的高亮度,尤其是有金属加工面、玻璃工件的工位,光的反射眩光才是最大的隐形杀手。
你想啊,刚车出来的金属工件表面跟镜子似的,光从正上方直直打下来,直接在工件表面形成一块亮得发白的反射斑,人盯着看个十分钟,眼睛都要流泪,哪还有精力判断表面的刀纹深度、毛刺高度?
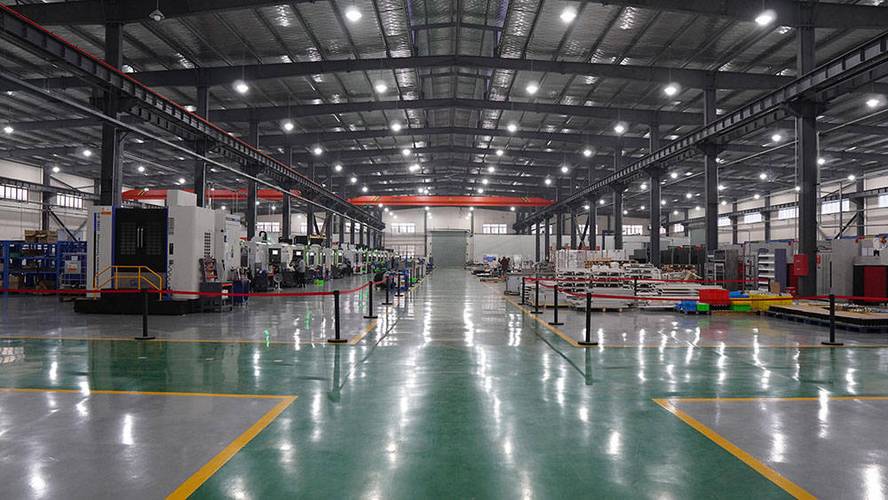
我们当初调整这个问题的时候,根本没换灯,就是给每盏灯加了层磨砂的防眩罩,再把灯的安装角度从正对着工位,调整到侧前方45度的位置。光斜斜扫在工件表面,既不会形成晃眼的镜面反射,还能顺着刀纹拉出细细的阴影,连0.1毫米的浅划痕都能看得清清楚楚。
说出来你可能不信,为了找这个最合适的角度,我们几个老工人蹲在工位上举着手电模拟了快俩小时,被路过的主任笑说我们是搞专业摄影的,调什么黄金角度。
那些藏在照明系统里的小毛病

干现场久了就知道,照明系统掉的链子,十有八九都不是大问题,全是容易被忽略的小细节攒出来的。
比如你碰到灯特别暗,但是灯珠摸着还温温的,别着急拆了换。大概率是车间里飘的切削油雾、打磨粉尘,把灯前面的透面罩给糊了一层油膜,那层油膜跟毛玻璃似的,能把透出来的光打个对折。我们之前有个工位,灯暗得看不见刀,换了三个新灯都没用,最后踩着梯子把透面罩擦干净,亮度直接回到刚装的时候。
还有更坑的。
很多产线布线路的时候,图省事把照明的线和设备的动力线塞在同一个桥架里,设备一启动,灯就跟着闪,之前有人以为是灯的驱动坏了,换了好几个驱动都没用,最后查出来是动力线的电磁干扰,把照明电路给搅了。真的,我们当时解决这个问题也没花大价钱换屏蔽线,就是把照明的线从桥架里抽出来,单独穿了个薄金属软管,沿着桥架边绑了一路,闪灯的毛病直接就没了。
你说这事儿上哪儿说理去,之前花了好几万上的智能照明控制模块,还不如几块钱的金属软管管用。
照明系统的核心从来不是”把灯装得越高越亮”,而是让光刚好落在人需要看的那一小块地方,不挡、不晃、不糊。
现在小周已经是车间的兼职照明管理员了,每天下班擦机床的时候,顺手就把工位灯的透面罩擦一遍,碰到新来的徒弟凑得离工件特别近看刀纹,他就伸手把灯的角度往侧方调一调,省得人家眼睛累。
上次他跟我吐槽,说之前总觉得照明就是装几个灯的事儿,现在才知道,这东西跟机床的刀架一样,差一毫米,效果就差十万八千里。
作者|制造
排版|制造
审核|满满