2026-09-23 08:55:50 分类:正文
上周带刚入职的大学生逛装配车间,小伙子盯着加工中心的床身摸了半天,指着导轨间那根亮闪闪的长轴问:这根棍子是干啥的?固定导轨用的?
我笑了。这太正常了。所有人看机床,第一眼看主轴,第二眼看刀库,谁会注意这根埋在护罩里的棍子?可你要是真把它拔了,这台几百万的机床,就是一堆废铁。它就是丝杠。
别瞅它长得愣,干的是精密活
很多刚入行的新手,都以为机床的移动精度全靠导轨撑着,其实不对。导轨管的是走直不走歪,走多少,全靠丝杠说了算。
你可以把它理解成机床的腿,转一圈,就往前面迈固定的一步,多一丝少一丝都不行。要做精度一丝以内的零件,丝杠每一步的误差,就得比一丝还小。
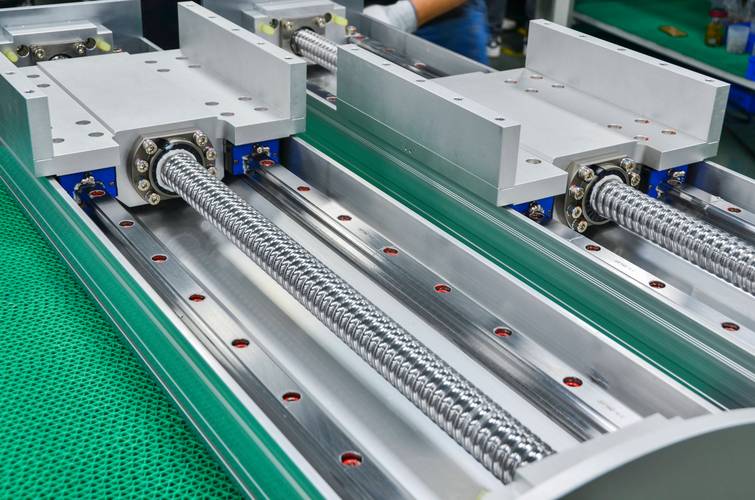 车间机床上安装的滚珠丝杠实物图
说实话我刚入行那会吃过大亏。跟着师傅调一款精加工件,尺寸死活飘,调了整整一上午,把导轨间隙、主轴跳动都查遍了,最后拆了护罩才发现,就是背隙没调好。差了两丝,出来的零件直接废了一整批。
太坑人了。
背隙说白了,就是丝杠转动的时候,那点空转的间隙,就像你拧拧了的瓶盖,刚下劲那一下,瓶盖没动,手先动了一点,这点量放到丝杠上,就是精度杀手。干精密加工的,谁提到背隙不头疼。
两种丝杠,干的活完全不一样
现在工业上最常用的就是两类,很多人分不清,总觉得都是丝杠,凑合用就行,结果吃了大亏。
一种是普通滑动丝杠,就是螺杆直接跟螺母贴在一起磨。便宜,耐造,能扛大劲,但是摩擦大,转起来费劲,发热也快,用个三两年磨损就很明显,精度掉得快。一般用在对精度要求不高,负载大的地方。
另一种就是现在机床主流用的滚珠丝杠。差别在哪?螺杆和螺母之间,塞了一堆小钢珠啊。原来的硬磨滑动,变成了钢珠滚动,摩擦力直接掉了好几倍,转起来溜得很,精度高,发热少,寿命也长,就是贵。
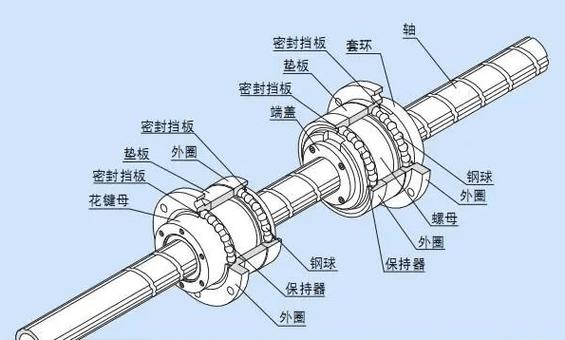 滚珠丝杠内部滚珠结构解剖图
之前在小厂见过老板图省钱,本来设计好装滚珠丝杠的设备,硬换成滑动的,省了不到三千块,结果干出来的零件天天不合格,返工赔客户的钱,够买十套滚珠丝杠了。
不过话说回来,也不能说滑动丝杠就不好,很多低精度大行程的设备,用滑动反而性价比更高,没有必要盲目追求贵的。适合活的,才对。
干机械的,得懂怎么伺候丝杠
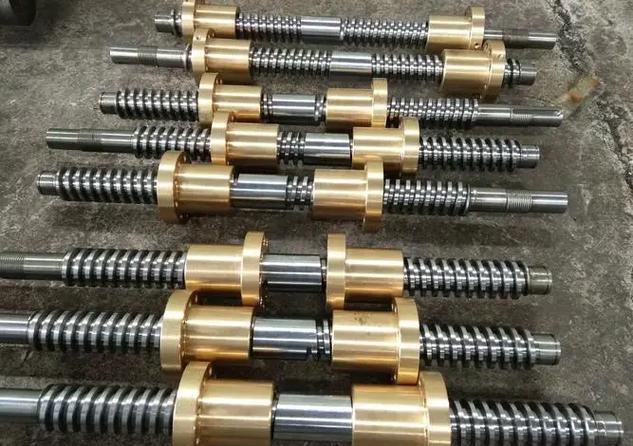 干机械的,得懂怎么伺候丝杠
丝杠这东西,皮实,但也娇,很多人不会养,用个一两年就废了,其实都是自己造的。
最常见的错,就是护罩破了不换。丝杠本来藏在护罩里,就是怕切屑、冷却液、粉尘进去,很多厂子为了省点小钱,护罩破了个洞,凑合用,碎铁屑蹭进去,不到半年就把螺纹磨出坑了,整个丝杠就废了。我之前拆过一根报废的,手摸上去全是小坑,拉拉巴巴的,看着都心疼。
第二个错就是预压调不对。预压是啥?就是给螺母和丝杠之间加一点压力,消除间隙,预压调太大了,转起来摩擦大,天天发热,用不了一年就磨坏了,调太小了,间隙出来了,精度又没了,这个度真得摸,干十年的老师傅也不敢说一调一个准。
还有就是别让丝杠天天撞端头,很多新手操作,图省事,直接把行程开到头怼死,天天撞,不出一年,端头变形,整个丝杠的精度就废了。
其实说了这么多,就是觉得丝杠这东西,太像咱们干机械的这群人了,永远藏在最不起眼的地方,不声不响干活,出了问题才有人想起它,没了它,再贵的设备也转不起来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人告诉你,丝杠才是机床里悄悄发力的隐形劳模
文章链接:https://www.lfdjt.com/p/zhizao/a/1858.html