昨天蹲车间摸鱼,刚走到精加工区就听见哐当一声闷响。机台红光亮起,新来的小徒弟蹲在地上挠头,主轴坏了。
好多刚进厂的孩子都觉得,主轴不就是带动刀具转的一根圆棍子?能有什么玄乎的?不就是钢铁切圆了磨光滑,装上轴承就能用?
真不是这么回事。
你摸上去发烫的那根,真不是普通的钢轴
你去车间摸一摸开机两小时的主轴,外壳都能烫得你一缩手。芯子里面温度更高,好几百度都不稀奇。转得快的,一分钟能转几万转,只要偏出去头发丝十分之一的量,切出来的高精度零件直接废。
这不只是一根轴,是一整套集成在一起的功能模块。芯子是轴,外面有轴承,有密封,有冷却液流道,还有自动松拉刀的液压/气压机构。少一样都玩不转。
我刚进厂那年,跟着老师傅拆过一根烧废的进口主轴,打开看才傻眼,里面的道道比我想的多太多。
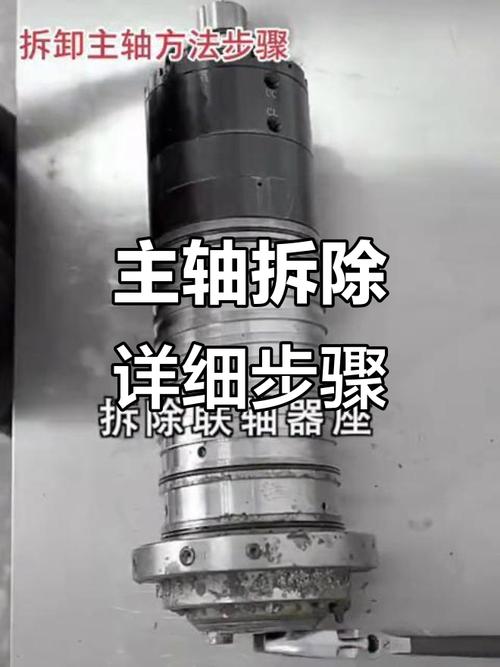
就说密封,你看起来就是个小小的橡胶圈?不对,真要做对了,得配合主轴的转速、发热膨胀量、冷却液的压力一点点调尺寸,差个几丝就漏。漏进去的冷却液泡了轴承,用不了仨月直接报废。
好多小厂做主轴,就是把各个零件拼起来卖,能转就行。能用多久,稳不稳,全看运气。
转十万转不晃的秘密,其实藏在装配间隙里
我见过十几万的主轴,用不到半年就废了。也见过几万块的国产主轴,用四五年还稳得一批。差在哪?大部分不是材料不行,是装配错了。
就说轴承和轴芯的配合间隙,你留大了,转起来晃,切出来的零件面跟波浪似的。留小了,一发热,轴芯膨胀,直接抱死。上次小徒弟闯的祸就是这个,换轴承的时候怕松,把内圈打得太死,开机八个小时,直接抱死烧蓝了,整个轴芯都磨花了。
十几万直接打水漂。
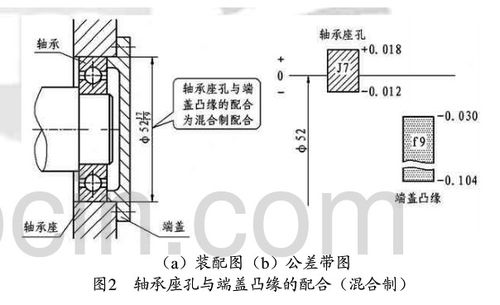
还有拉刀的预紧力,太大了把主轴芯子拉变形,转起来就晃。太小了,转着转着刀掉了。老厂早年出过这事,师傅调得松了,高速旋转的时候刀直接飞出来,砸在防护罩上坑都砸出来,现在想起来都后背发凉。
装主轴真的是慢活,一丁点一丁点调,差一丝都不行。好多厂子为了赶产能抢订单,装配省一半时间,出货是快了,坏得也快。
为什么好主轴难做,真不是造不出那根钢棍
说实话,我这些年跑过不少国内的主轴厂,最大的感受就是,轴芯的精度我们早就能做出来了,磨床摆出来,几微米的精度随手磨。轴承现在也能拿到靠谱的货,为什么做出来的高端主轴还是比不过人家?
问题出在一致性,还有不起眼的细节。就说热稳定性,批量做一百根主轴,九十九根变形都合格,就一根差了一微米,就是这一微米,做高端光学零件就做不了,客户就不买你的账。
还有密封这种小东西,人家做出来能用几千小时不漏,我们好多厂子为了降成本,换便宜材料,公差也放得宽,用几百小时就漏,坏了口碑,客户下次就不敢买了。
不过话说回来,这两年我真见过国产主轴做起来的。上个月去行业展,摸过新出的高速主轴,开起来转几万转,手放在机台上都感觉不到抖,真的挺惊喜。
小徒弟今天在旁边看我装新主轴,转起来嗡嗡的,声音匀得很,他说原来一根这么普通的轴,藏了这么多讲究。
我点点头,给他递了个千分表。自己去量间隙吧。
作者|制造
排版|制造
审核|见微