2026-09-23 02:07:45 分类:正文
昨天带新徒弟巡线,小伙子蹲在数控冲床旁摸了十分钟,皱着眉抬头问我,师傅你说的传感器在哪儿啊?我指了指导轨和夹治具中间那条指甲宽的缝,看见那个黑疙瘩没?就那个。徒弟眯着眼睛凑过去,哦?就这么大点?还没我指甲盖大,它能干啥?
不是传感器长得小,是它本来就该待在你找不到的地方
很多刚进车间的新人都有这个错觉,觉得传感器得是明晃晃摆在台面上的大部件,要么是显眼的探头,要么是带屏幕的检测器。其实不对,大部分产线上的传感器,天生就是躲在缝隙里干活的。它不用碰工件,不用输出动力,只需要安安静静待在边上,把有没有料、对不对位、温度够不够这些信息,传给后台的控制系统就够了。
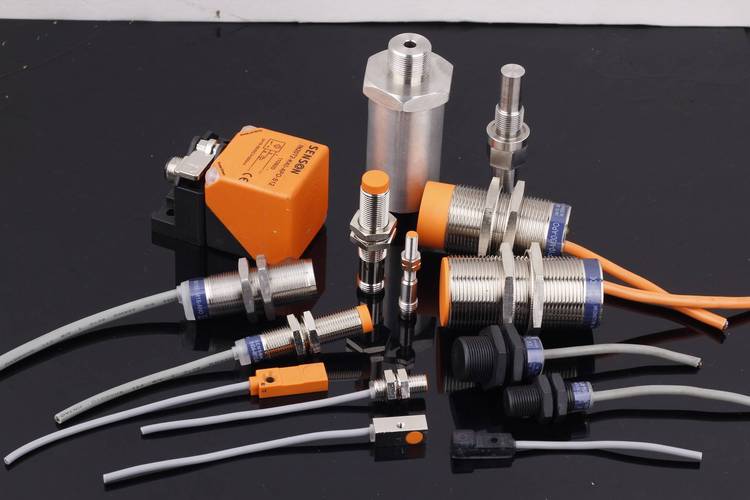 机床夹缝安装的工业传感器
冲压线上测料片的,就塞在模座侧面,料片放歪一毫米,它立马就能检测出来,直接锁死冲压动作。不然一冲下去,几十万的模具直接报废,这点小疙瘩,直接挡了几十万的损失。
说穿了,它就是产线上的岗哨。不用站在大路口,就蹲在必经的夹缝里,盯着有没有异常就行。
实话讲,它跟家里玄关自动亮灯的感应模块,本质是一个东西。只不过车间里的要扛得住高温切削飞溅,扛得住油水混合物的浸泡,扛得住天天震动,比家用的结实太多了。
车间大部分的怪故障,根源都在传感器上
上个月我们线出过一件哭笑不得的事。传送带总是走两步停三步,没有任何故障码,编程的小伙子熬了两个通宵,把PLC程序翻过来覆过去查,差一点就要把整个控制板换掉,骂了两天供应商偷工减料。
我那天路过,蹲下来往传送带侧边一看,得了,就是检测料位的光电探头,糊了一层厚厚的油雾油污,把透光口堵得严严实实。找抹布擦干净,开机一试,啥事没有。
小伙子站在边上,脸绿得跟机床上面的防锈漆一样。
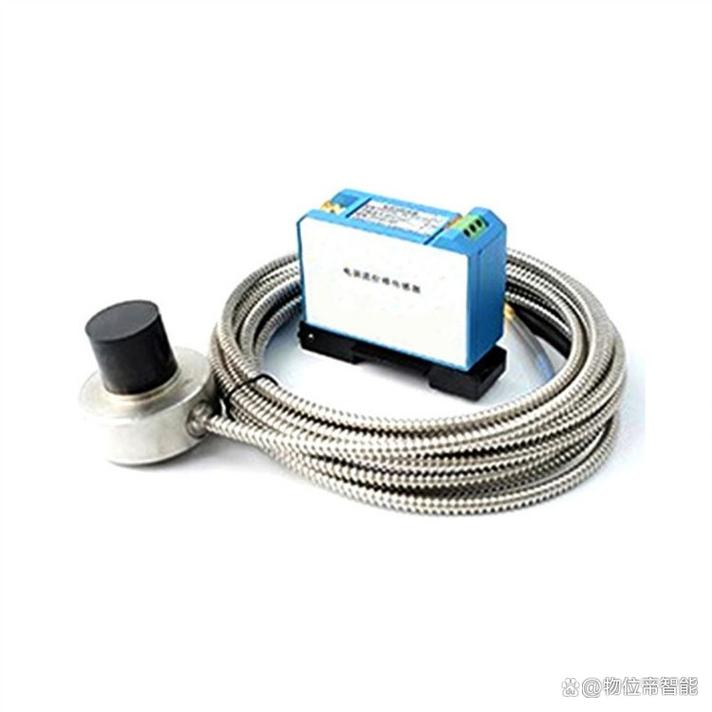 被油污覆盖的工业传感器探头
我干了快二十年,见过的奇奇怪怪的停线,百分之七八十追根溯源都是传感器的问题。它天天泡在恶劣环境里,要么被铁屑蹭偏了位置,要么被油污糊住了探头,要么就是用久了灵敏度下降,该报信的时候不报,不该报的时候乱报。
很多新人一出故障就瞎忙活,动程序拆模具,折腾大半天,就是想不到先看看角落里的传感器。我带徒弟第一天就定下规矩,出了无代码怪故障,先查传感器,这个习惯能少走三四年弯路。
不过话说回来,也不是越贵精度越高的传感器就越好。很多工位其实要求很低,就是测个金属工件有没有到位,用普通的电感式传感器就够了,非得装个高精度激光传感器,反而容易被空气中的粉尘油雾干扰,动不动就误报,纯属花钱找罪受。
整个自动化产线的第一条命,握在传感器手里
 整个自动化产线的第一条命,握在传感器手里
以前老车间没有自动化,全靠师傅站在冲压台边上,每放一片料就瞅一眼歪不歪,一天八小时盯下来,眼睛涩得连水都喝不下,一不小心走神就是废品,甚至出安全事故。
现在好了,该盯的地方全交给传感器了,一秒钟能核对十几次位置,比人眼准一万倍,还不会走神不会累。很多人说自动化取代人工,其实最先取代的,就是工位上那对盯了十几年的眼睛。
有人说现在都AI自动化了,传感器还重要吗?当然重要。AI再聪明,算法再先进,没有传感器把现场的信息传回去,就是个瞎子,对着空气能算出什么花来?所有的决策所有的动作,根源都来自传感器传回去的那一点信号。
刚才徒弟又蹲在缝边上瞅那个小黑疙瘩,念叨说原来这么个小东西,管着这么大的事啊。我踹了他一脚,走了,下一个工位的传送带边上,还有好几个躲着的岗哨,慢慢认吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:管着整个车间的传感器,你为啥从来摸不到
文章链接:https://www.lfdjt.com/p/zhizao/a/1791.html