“干啥呢?”
“降温啊,不然等下软了不好夹。”
老师傅气得笑出了声。这小伙子是真的把金属加工的基本逻辑全搞反了。
你以为的“退火”,全是搞反的
很多刚入行的人,对金属热处理的认知全是从“烧红了丢水里变硬”来的,觉得所有从炉子里出来的热工件,都得赶紧降温才能出好效果。
大错特错。
退火从来不是要让钢变硬,是要把它攒了好久的内应力“放出去”。
你想啊,钢板从轧机里滚出来的时候,高温碾压,晶体结构被挤得歪歪扭扭,就像被揉皱的纸,表面看着平整,其实内部全是绷着的劲。要是你切完尺寸就直接车削、直接装配,这些攒着的应力不会消失,只会慢慢释放——今天轴弯了两丝,明天法兰裂了道缝,后天导轨的精度跑了半毫米,找半天原因,全是省了退火那道工序惹的祸。
之前有个外协厂做的法兰,钢板从轧机出来就直接按尺寸切割,切完就上车床车密封面,连一次去应力的工序都省了,装到客户的设备上才俩月,法兰盘自己顺着螺栓孔的方向裂了一道两毫米宽的缝,拆下来做探伤,内部全是憋了好久的拉应力,稍微遇点温度变化就自己撑开了。
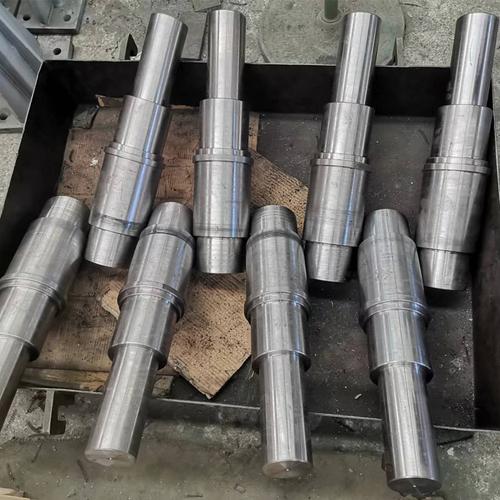
退火从来不是“烧完就行”的随便事
我刚当师傅那会,总觉得退火是最没技术含量的工序——不就是把工件丢进炉子里,烧红了关上门,等凉了拿出来就行?
直到那次赔了小两万。
真疼。
当时赶一批传动齿轮的订单,货期卡得紧,我算着保温时间够了,就把炉门开了条小缝,想着能让炉温降快点,省点等的时间。结果那批齿轮磨完齿面,装到齿轮箱里跑了一个月,噪音大得像拖拉机,拆下来测每个齿轮的齿形都歪了0.02毫米,全是降温太快,应力没放干净,加工完自己慢慢变形了。
从那以后我才记牢,退火的核心根本不是“烧到多少度”,是降温的节奏。
降温阶段的速度,直接决定退火的效果。
升温要慢,从室温升到临界温度,通常要两三个小时,不能一下子把火拧到最大,不然表面热透了,芯子还是凉的,里外膨胀速度不一样,反而会攒新的应力。保温要透,拳头粗的轴得保温两个半小时,让整个截面的晶体结构都匀匀的,没有温差。最关键的降温阶段,得关紧炉门,让工件跟着炉子慢慢凉,直到温度降到300度以下,才能把工件拉出来放在空气里自然冷却。
那些小厂为了赶工,保温完直接开着炉门吹风扇,工件半小时就降到室温,出来看着啥问题没有,等加工完装到设备上,不出半年,全是变形的毛病。

书上不写的“土经验”,才是车间最有用的东西

很多教材上写的退火参数,精确到小数点后一位,温度多少度,降温速度每小时多少度,看着特别专业,但是真到了车间,没人能卡着数值干活。
以前没有密封退火炉的时候,老工人的办法更简单:把烧透的工件埋进装满草木灰的铁箱子里,盖严盖子,让它在灰里慢慢凉,效果跟现在的电炉比,差不了多少。
不是所有的退火都要把工件烧到通红的状态。比如那些精度要求特别高的机床导轨,铣完粗加工的尺寸,就得做一次低温去应力退火,温度也就五六百度,远没到钢的临界相变温度,就是靠温和的加热,把前面切削的时候攒的应力慢慢释放掉,不然最后磨完导轨,放半个月自己就弯了,精度全没了。
说实话,我现在带徒弟,第一节课根本不翻教材,就拉着他在退火炉旁边站俩小时,摸一摸炉壁的温度,看一看出炉的工件是什么颜色——多少度是橘红,多少度是暗红,啥时候炉门可以开,啥时候必须关死,比背十页书有用。
上次有个徒弟拿着教材跟我较真,说书上要求降温速度是每小时20度,咱们现在堆在炉里的工件,粗的细的都有,难道还能给每根工件单独测降温速度?
我没直接答。就指着外面堆的那些裂了的废件跟他说,这些东西,全是照着书上的数值死卡,但是没摸过现场的真实工况做出来的。
昨天那个刚毕业的小孩又来问,为啥咱们明明有精度很高的温控表,还要靠看工件的颜色判断温度?
我指了指退火炉旁边堆的半筐氧化皮,没说话。
作者|制造
排版|制造
审核|知知