我当时没直接答。干了快二十年机械加工,最烦别人把正火当热处理里凑数的边角料。
先别拿正火当“低配版热处理”
刚入行的小孩普遍有个误区,觉得正火就是温度比退火高一点,冷却比退火快一点,是退火的“简化版”,没什么技术含量。
真不是。
通常正火的加热温度,要比退火高出一截,烧到钢材内部的晶粒组织完全脱离原来的状态,再把件从炉子里吊出来,放在车间的流通空气里自然冷却。正火的冷却从来不是“随便摆着凉”,风大了不行,堆密了也不行,差一点出来的组织就不对。

之前有个班组图省事,把一批本该走正火流程的齿轮坯,直接按退火的工艺闷在炉里降到室温,结果后面上车床的时候,连续崩了三把硬质合金刀。为啥?退火后的组织太软,车削的时候铁屑粘在刀头上,切出来的表面糙得能刮下铁渣,走刀的声音都不对,刺啦刺啦的像砂纸磨玻璃。正火出来的件就刚好,硬度卡在车刀最舒服的工作区间,铁屑是利落的卷状,落下来叮叮当当地掉在接屑盘里,摸上去是匀净的金属哑光,不会粘手。
说实话,我当时看着那三把崩了刃的车刀,后槽牙都疼。那一把刀小两百块,全是班组的成本。
那股藏在钢件里的“匀劲儿”,全靠正火攒着
好多人琢磨,正火的“正”到底是啥意思?
说白了,就是把之前锻打、轧制过程里被砸得歪歪扭扭的晶粒,给掰正了。
你想啊,一块钢从钢锭锻成毛坯,锤子砸来砸去,内部的晶粒被压得长短不一,有的地方粗得像沙子,有的地方细得像面粉,就像你揉面没揉开,里面一块硬一块软,后面压成饼烤出来,肯定得裂。正火就是把这块面烧到内部的晶粒开始重新生长,再靠空气冷却的速度,控制新长出来的晶粒大小——不能太粗,不然零件用的时候容易断;不能太细,不然加工的时候粘刀。
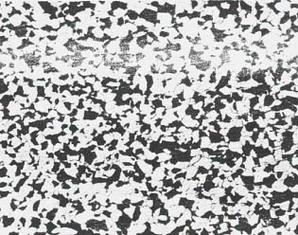
绝大多数要做后续淬火、渗碳的零件,前面要是少了正火这一步,后面的热处理性能根本匀不下来。比如同一根轴,有的地方淬完硬得跟玻璃似的,有的地方还是软乎乎的,装到设备上转不了俩月,就从组织不均的地方断了。
之前碰上个刚来的年轻师傅,怕夏天车间温度高,钢件凉得慢,拿个大功率工业风扇对着刚吊出来的轴坯猛吹,吹得表面都提前发黑了,最后测硬度的时候才发现,表面硬得磨不动,芯子的晶粒还没重新长匀——等于白烧了一回。
很多人觉得这工序没技术含量,其实最考经验。什么时候吊出来,每个件之间留多大的间隔,当天车间的湿度多大,要不要开侧窗通点风,这些操作手册上从来不会写死,都是老师傅摸了十几年攒的感觉。风不能直吹。间隔不能太近。温度差个二十度,最后出来的件性能能差出一大截。
别把正火当万能药,踩过的坑能堆半仓库
当然,正火也不是啥件都能用。
那些合金含量特别高的钢材,你要是烧到正火温度拿出来在空气里凉,直接就硬得跟石头似的,车刀根本啃不动,这种件老老实实用退火就好。还有形状特别复杂的薄壁件,边边角角薄得跟硬纸板似的,你拿出来在空气里凉,冷却速度不一样,直接就翘得跟个元宝似的,后面你拿压力机校都校不回来。
我见过最离谱的一次,有人把一批薄壁法兰盘,按普通碳结钢的工艺走了正火,凉完了量尺寸,内孔的圆度歪了两毫米,那堆件最后全当废铁回炉了,车间主任连着三天在食堂打饭都没笑过。
不过话说回来,哪个车间没点这种踩坑的老黄历?热处理这行从来没有啥“放之四海而皆准”的工艺,都是对着现场的条件调,对着出来的件摸。
上次小徒弟跟着我在冷却区站了半小时,看着一个个红透的钢件慢慢褪成哑光的银灰色,伸手摸了摸旁边已经凉透的齿轮坯,说原来这工序看着粗,其实细得很。
我没接话。
车间里的热风裹着点氧化皮的焦味吹过来,天车的铃铛叮铃响,下一批钢件又要从炉子里吊出来了。
作者|制造
排版|制造
审核|安然