上周三刚进车间,劳保鞋的鞋带松了,蹲下来系的功夫,胳膊肘就碰到旁边半人高的周转箱,哗啦一声晃得里面的铝屑撒了半脚。
堵在工位的零件,全是压钱的砖头
很多车间的老习惯,总觉得工位上堆的料越多,工人越不会闲下来,效率就越高。
真不是。
你算笔最实在的账:那半墙高的零件,占的是本来能过人的通道,压的是你买材料的本钱,万一中途哪个工序出了点偏差,比如铣的边距差了两毫米,钻的孔位歪了半度,后面攒的几十上百个件,全得拉回来返。上次我碰上个厂,钻工没注意钻头磨偏了,前面铣好的80多个铝壳全废,三个工位的人停了两天处理返工,连订单的交期都差点耽误。
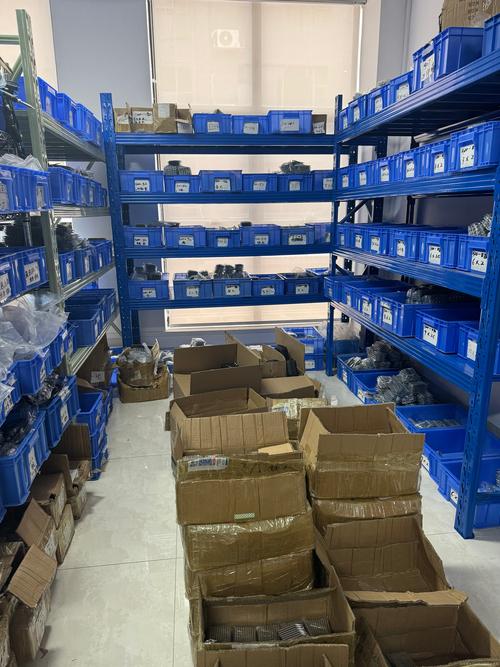
没人会算这种隐形成本。大家只看到工人手没停,没看到通道堵得连推料车都要侧着身子过,没看到换生产型号的时候,光在堆得乱七八糟的零件里找对应批次的件,就要耗掉大半个钟头。
单件流根本不是什么高大上的管理噱头
一说单件流,好多老板第一反应是要请咨询团队,要上几百万的数字系统,要把车间拆了重新装修。
扯远了。
说白了就是,零件做完一个,马上送到下一个工位,不攒堆,不整批搬。
之前见过一条做小型铝支架的线,老流程是铣工一次铣20个,整箱搬到钻孔工位,钻完20个再整箱搬到攻丝位,再整箱拖去抛光区。从第一个件上线到最后一个件下线,小半天就过去了,中间压的料占了两平米多的地方。后来工人自己琢磨着,在两个工位之间架了个斜的滑动料架,铣完第一个件,顺手放到料架上,顺着坡度就滑到钻孔位,钻完再滑到攻丝台,攻完直接滑到抛光的架子上。全程没有整箱的料,通道一下宽了半米,工人连来回推周转箱的劲都省了。

我站在旁边看了十分钟,看着亮银色的小支架顺着料架滑来滑去,连个磕碰的印子都没有。说真的,比那些写在墙上的精益标语管用一百倍。
别上来就全车间铺,找个最堵的地方先试

好多人搞单件流,上来就把全车间的周转箱全收了,要求每个工位只准放三个在制品,结果换刀的时候后面工位等料等四十分钟,工人直接把主管堵在通道里吵。最后折腾半个月,周转箱又全搬回来了,白忙活。
真不用这么急。
先找那个最容易堵、返工最多的工位,比如上次那个总攒一堆钻歪孔的工位,先在它和上一个工序之间架个一米长的小滑架,就要求做完一个递一个,不攒堆。跑个一周,你自己算:中间压的料少了多少,返工的件降了多少,工人来回跑的次数少了多少。觉得顺了,再慢慢往两头接工位就行。
单件流的核心从来不是逼工人赶速度,是让问题没地方藏。以前堆一堆料的时候,你根本不知道哪个环节出了问题,等发现的时候,坏件已经攒了几十上百个。现在件一个接一个往前流,哪个环节出了偏差,下一个工位的人马上就能发现,不会攒成捅破天的窟窿。
还有个最实在的提醒:别迷信“零在制品”的完美状态。有些工序就是要等刀具冷却,要等检验员签字,适当留两三个件当缓冲,根本不算破坏规则。车间是干活的地方,不是摆给参观的人看的样板间。
上次在那个试跑单件流的工位,老工人摸出个掉了漆的搪瓷缸子跟我唠,说以前夏天车间热,堆的零件晒得烫手,搬一趟胳膊都能烫红,现在做完一个递一个,手上的厚劳保手套都能薄两号。
我干了快二十年车间,见过太多花大价钱搞的管理升级,最后全成了墙上落灰的标语。反倒是这种顺着零件流动的方向,把堵点一点点通开的办法,最实在。
作者|制造
排版|制造
审核|小准