2026-09-22 10:31:58 分类:正文
刚从车间出来,裤腿还沾着点没擦干净的冷却水渍。刚才躲料头的时候慢了半步,差点被弹出来的废瓶坯砸中,现在后颈还发麻。
别被专业名唬住,它就是个会「吹气球」的钢铁大家伙
很多人第一次听吹塑机,觉得这是什么高端精密设备,遥不可及。说白了,核心逻辑跟你小时候吹泡泡糖、吹气球没差。
先把塑料原料加热烤软,拉成一根空心的软管子——我们叫它管坯。然后把这根软管子放到模具里,合紧模子,往空心里头灌高压气,软管子就被吹得涨开,牢牢贴在模具内壁上,等个一两秒凉透了,开模拿出来,就是你要的塑料容器。
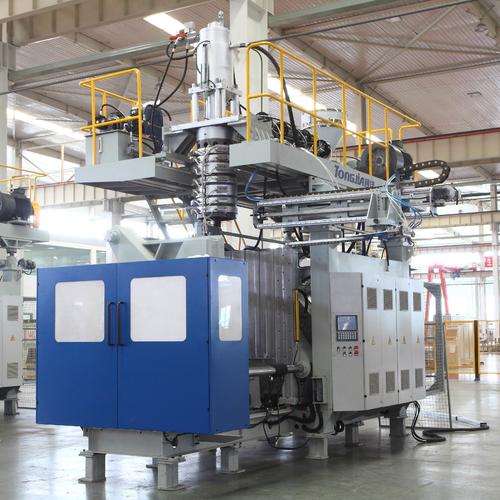 工厂车间正在运行的大型吹塑机
就这么简单。你手里的矿泉水瓶、装洗衣液的大桶,很多都是这么吹出来的。
我刚入行那会,跟着老师傅学,第一天就让我站在机子边听声音,听了整整一小时。你站近了听,那声音太有规律了:哐当——呼——咔。哐当是上下模合死的声音,呼就是高压气冲进去的那一声,咔就是开模顶出成品,一秒能走两三个,快得很。
干了十年,我最头疼三个常见小毛病
新上手的操作工,十个有八个会在调机的时候踩坑。我见过小伙子调一下午,出来一框废瓶,急得蹲在边上抽烟。说两个最常见的,你要是哪天碰到了,直接就能对上。
第一个就是瓶身发皱。新人一看皱巴巴的,第一反应就是料温不够,把加热温度往上调两三度,结果越调越糟。其实大部分时候,跟温度没关系,就是吹气慢了半拍。软管坯还没等吹开就开始降温定型了,就像你吹气球刚吹了一半就松口,拿出来就是皱的,这不很正常么?把吹气阀门提前个零点几秒,压力往上调一点,立马就好。
第二个就是瓶口溢料,就是合模之后,多余的料从模缝挤出来,变成一块硬疙瘩,还要工人一个个削,太耽误工时。很多人会减加料量,减完还是溢,那就是模具没锁紧,或者料温太高了——跟你熬粥水放多了,火太旺,粥就溢出来一个道理。锁模力调大一点,降个一两度,基本就能解决。
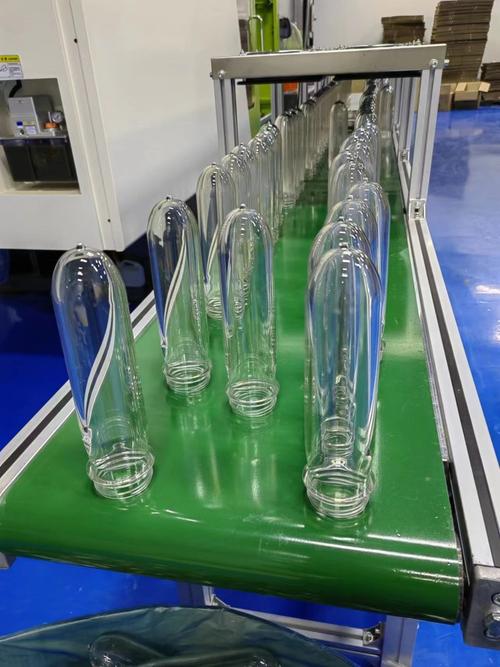 吹塑机加工用的预热塑料瓶坯
第三个我就不多说了,就是瓶底歪,十有八九是管坯下料的时候偏了,调一下定位就完,不是什么大问题。
不过话说回来,机子跟人一样,你好好保养它就少闹脾气。很多老厂子的吹塑机,干了十几年还顺顺当当,就是每天换班都清料头,每周都紧一遍模缝,不会瞎造。
说点外行不知道的小事
 说点外行不知道的小事
很多人担心塑料瓶有塑化剂,说加热了就有毒,其实正规的吹塑过程,温度控制得刚刚好,原料熔融吹塑完就定型,不会析出什么奇怪的东西。倒是那种小作坊用回收料,还把温度焖得太高,料烧糊了混进去,出来的瓶子发黄发臭,那种才要小心。
还有,你别觉得吹塑机就是个只会重复动作的傻大个。现在很多新机子带了自动检测,出来一个次品,传感器一测,直接就给你踢到废料框里,不用工人一个个盯,省老多事了。
我刚入行那会,还要人守在机子边上,每半小时数一次产量,捡一次废料,现在站老远盯着屏幕就行,轻松太多了。也就换模具调参数的时候,还要老师傅上手,经验这东西,机器还是替不了。
对了,上次我去兄弟厂参观,见过能吹两米多高塑料桶的大吹塑机,那家伙,半个屋子大,合模的时候震得地面都抖,太震撼了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天拎的塑料瓶,都出自这头钢铁巨兽:吹塑机
文章链接:https://www.lfdjt.com/p/zhizao/a/1638.html