刚带的新人小周上周在工位差点跟质检岗的老陈吵起来。
同一个调质处理的输出轴,他拿游标卡尺测了三次轴径,数分别是24.02、24.05、24.03。老陈拿同把卡尺测,三次全是24.00。
小周急得脸通红,说自己读数的时候眼睛都快贴到卡尺刻度上了,绝对没看错。
我当时走过去把卡尺接过来,没急着说话,先卡了块放在恒温柜里的标准量块。
哦。
零位偏了0.015。
别上来就怪员工手笨
很多刚进车间的年轻人遇到这种数对不上的情况,第一反应要么是自己操作不熟练,要么是别人故意找茬卡进度。其实真不是。
小周当时还嘟囔,说不就是个卡尺嘛,能有多大差别。我把量块往他手里递了递,凉冰冰的金属触感,他捏着卡尺的劲不自觉就大了点,卡脚直接歪了半毫米。
你看,这就已经出偏差了。

测量系统的可信度,从来不是靠尺子本身的精度标称值算出来的。很多人觉得卡尺出厂标的0.02精度,那测出来的数就绝对准,根本没考虑过从拿尺的手势、到卡工件的力度、再到读数的时候眼睛的角度,全是测量系统的一部分。就拿小周来说,他刚入夏就穿短袖,手上的汗顺着卡尺的刻度往下流,读数的时候因为额头上的汗滴到刻度线旁边,把刻线遮了一小半,能读准才怪。
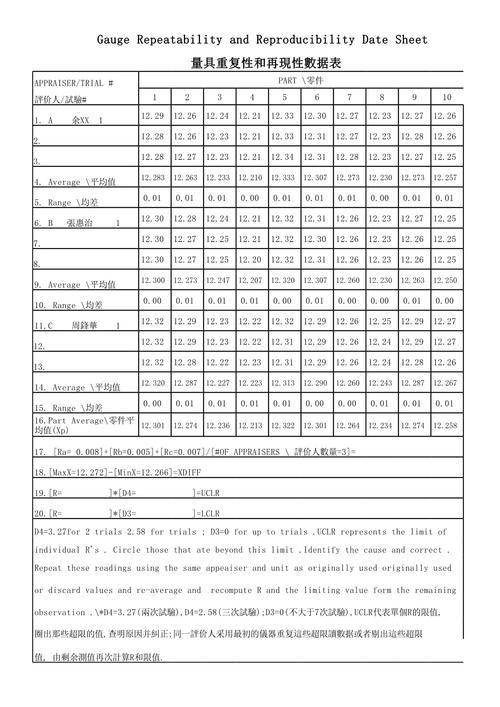
MSA从来不是办公室里填的表
说句不好听的,很多企业搞MSA,纯纯是应付体系审核的流程。
一堆人坐在会议室里,对着提前打印好的表格填数字,什么重复性、再现性,算出来的数值好看得不行,一到实际生产就露馅。
之前我们车间测冲压件的翻边高度,用的是数显高度规,一开始连续测10个件,数据飘得能差出0.05。一开始我们以为是规的导轨进了铁屑,拆下来擦得锃亮,装回去还是飘。蹲在旁边盯了半小时才发现,车间的空调风口正对着测头吹,上午车间温度22度,下午风口直吹的位置温度直接降到18度,金属测头热胀冷缩的量,刚好就是那个飘的数值。
你说这事儿,坐在办公室填表格能发现?
根本不能。
很多人对MSA的印象就是一堆绕人的统计公式,看着头大,其实本质特别简单——就是搞明白你手里那把尺子,到底能不能信。它不是要求你把测量误差降到零,是要你清楚知道,这把尺子在什么情况下会出偏,偏差范围是多少,会不会把本来不合格的件当成合格的放出去。
真正要盯的从来不是数字本身

上次我撞见个刚毕业的小孩做MSA验证,10个测量样本全是从合格品堆里挑出来的,尺寸全在公差带正中间,测了三次算出来的GRR数值特别漂亮,拿给我看的时候眼睛都亮。
我问他,你选的这10个件,有没有一个是卡着公差上下限的?
他愣了。
对哦,你想啊,我们做测量的核心目的是什么?不是给中间尺寸的好件打分,是要把那些差一点就超差的件,准确筛出来。如果你的测量系统只能把差得很远的不合格件挑出来,碰到差0.01的临界件就分不清,那这系统再好看的数字,也没用。
MSA最容易被忽略的环节,从来不是统计计算的步骤,而是测量动作本身的一致性。老陈测了二十年轴径,卡的时候力度刚好,读数的时候眼睛永远垂直对着刻度,测出来的数稳得很。小周刚上手,有时候卡得紧有时候卡得松,读数的时候歪着脑袋,数据飘太正常了。
别信什么”只要尺子够贵,测出来的数就准”的鬼话。
没有绝对精准的测量,只有你能明确知道误差边界的测量。你在车间待久了就会发现,那些靠谱的老技师,从来不会跟你说自己测的数百分百对,他们只会说,这个数我测了三次,差了0.01,在允许的误差范围内,放心用。
作者|制造
排版|制造
审核|白杨