上周三车间的铣削工位传来一声脆响的时候,我正蹲在角落啃包子。
是徒弟小周。他没按规程调进给量,刚进刀两秒,立铣刀的三个齿崩飞了俩,飞出来的铁屑蹭过他的手背,留了个两厘米长的红印。
疼。
他攥着那把崩了的铣刀蹲在工位边上,嘴撅得能挂个油壶,说不就是进给量多开了两档,至于这么夸张?我盯着他手背上的印子,没说话——十年前我在同一个工位上,比他还狂。
谁没把工艺规程当过废纸
刚进厂那会,我跟小周一个德行。墙面上贴的蓝皮工艺卡,办公室发的厚本工艺规程,在我眼里全是坐办公室的人没事找事。装夹个工件要垫三层铜皮?粗加工完要静置15分钟再碰精加工?铣个钢件转速高一点能死?
我那时候总觉得,干活靠的是手感,是老操作工传下来的经验,哪用得着把每个数都卡得那么死。直到有次加工薄壁铝件,我嫌静置15分钟太耽误时间,粗加工完卡盘都没松,直接换精铣刀往上干。测尺寸的时候人傻了——明明按要求铣到了图纸尺寸,等工件凉透了量,差了整整两丝。
半车的铝件,全废!
那时候我还在心里骂写规程的人迂腐,直到老主任蹲在我边上,拿测温枪对着刚粗加工完的工件打了一下,六十多度。他说你摸摸这温度,铝的热膨胀系数多大,你带着这温度精加工,等凉下来不缩才怪。
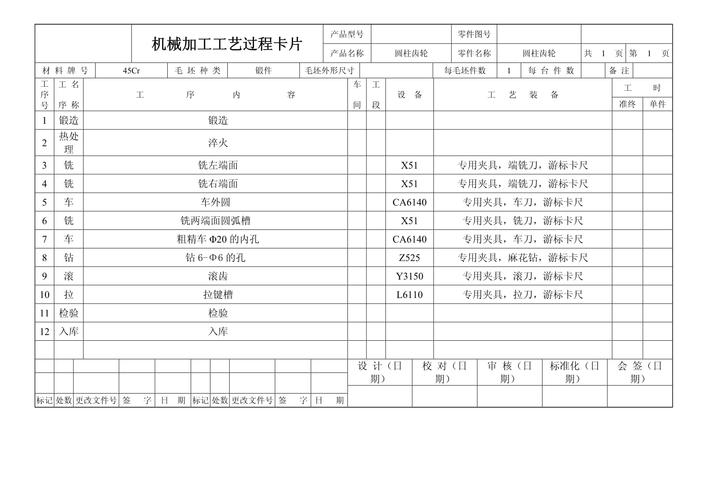
每一行字,都是拿代价换回来的
后来我跟着老主任蹲了三个月的调试工位,才慢慢搞明白,那本被我翻得边都卷了的工艺规程,根本不是拍脑袋编出来的。
就说那个静置15分钟的要求,是之前的老师傅,在同一个工位上,废了整整四十个铝件,反复测不同温度下的尺寸偏差,才定下来的时间。你以为的死板,是他踩了几十次坑之后,攒出来的最省成本的参数。
还有规程上写的”铣削45号钢深度超过5毫米时,进给量不得超过每转0.15毫米”。小周那天图快,直接把进给量拉到了0.3,刚进刀就崩了刀。他不知道,这个参数是三年前,同一个工位的操作工,因为进给量开太猛,铣刀崩飞的齿直接扎进了小臂,缝了七针之后,工艺组反复做了二十次切削试验,才定下来的安全值。
你总觉得那几行字是多余的,可你没见过三年前同一个工位上,因为没按规程垫防震橡皮,加工出来的长轴弯了0.1毫米,整车的件全部返厂,整个班组三个月的绩效全扣光的样子。
说句不好听的,你在规程上看到的每一个公差、每一个转速、每一句装夹要求,背后全是真金白银的废件、实打实的伤口、熬了好几个通宵的调试数据。它不是用来束缚你干活效率的,是帮你少走点别人已经走烂了的弯路。

工艺规程从来不是不能改的死规矩
很多人对工艺规程的误解,是觉得它是钉在墙上不能动的死东西。
真不是。
上个月我们换了新的切削液,原来的规程里写的铣削转速是1200转,我们连续试了五次切,发现用新切削液的时候,开到1500转,排屑更顺畅,刀具的磨损速度还慢了三分之一,加工出来的表面粗糙度也比原来好。那我们就拉着工艺组的人一起评估,把规程上的转速参数改成了1500转。
但是改规程从来不是你一个操作工在现场想调就调的。你不能今天心情好就把转速拉高点,明天赶产量就把进给量提上去——那种不叫灵活调整,叫瞎搞。
工艺规程的本质,是把所有人踩过的坑、摸出来的最优解,固化成所有在岗的人都能照着做的统一标准。你可以在实际干活的时候发现更优的方法,但是得通过规范的流程去验证、去更新,而不是凭着自己的一点手感就随便乱来。
昨天我翻那本厚工艺规程,封皮上还留着十年前我崩刀时蹭上的机油印,翻到”粗加工后静置15分钟”那页,旁边还有我刚入行时瞎写的小字”真麻烦”。
小周现在进工位第一件事就是把防护面罩扣紧,调参数的时候会特意对着墙上的工艺卡核对两遍。刚才他举着刚铣好的铝件跑过来,说哥你看,我这次按要求静置了20分钟,测出来的尺寸一点偏差都没有。
我咬了一口手里的包子,没说话。
风从车间的窗户吹进来,吹得墙上的工艺卡哗啦响。
作者|制造
排版|制造
审核|小准