刚进车间那股机油混着切削液的味道还没散,就看见新来的实习生抱着一摞皱巴巴的纸质流转单,从机床这头跑到那头,额头上的汗把工服领口浸得透湿。我靠在旁边的立柱上看着,想起刚接触MES那会,被销售追着讲了俩小时的”智能工厂全链路打通”,当场差点笑出声。
别上来就扣”生产管理系统”的大帽子
很多人一听见MES三个字,脑子里自动蹦出来一堆高大上的概念,什么工业4.0,什么黑灯工厂,好像上了这套系统,车间立马就能自己转起来,操作工全可以回家躺着。
真不是。
我见过太多花了大价钱上的MES,头三个月连机床的主轴转速都读不对,操作工嫌采集线碍事,直接把线拔了塞工具箱最底层,系统后台的数据停在上线那天,再也没动过。说白了,MES最开始的根儿,就是帮车间人省点跑断腿找记录的麻烦——你站在工位上,扫一下手里零件的钢印码,立马能看见这东西上一道工序是谁干的,用的哪批料,测的尺寸合不合格,不用再翻班长那本被油浸得发脆的台账,也不用追着质检的人跑半层楼问报告在哪。
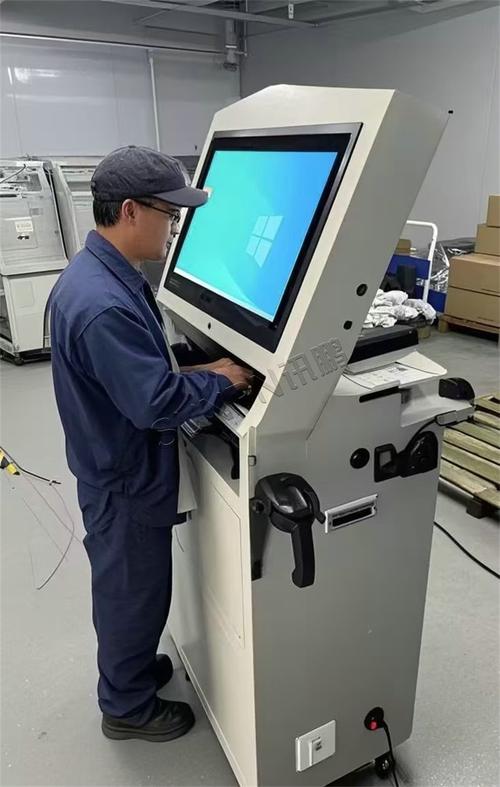
就这么点最实在的功能,被包装来包装去,最后成了卖几百万的”数字化转型解决方案”。
你以为它是给老板看的报表工具?错了
不少厂上MES的初衷特别简单:老板坐在办公室里,想不用跑车间,就能看见每条线今天干了多少活,良率多少,哪个班组产能最高。所以最开始做需求的时候,全围着那个挂在墙上的几十寸大屏转,什么实时跳动的数字,什么炫目的动态图表,整得跟指挥中心似的。
但真在车间待过就知道,这套系统最核心的价值,从来不是给老板看报表,是帮一线的人少踩坑。
去年隔壁机加工车间换了批新的铝合金棒料,刚切出来的前几件没测硬度,等攒了两百多件半成品,才发现整批料的硬度都比要求低了两个等级,全得报废。班长蹲在周转筐边抽了半包烟,说这要是能在每道工序自动把检测值记下来,超了阈值就报警,哪至于攒一筐废件才发现?
现在那车间上了适配的MES,料头入仓的时候扫一下批次号,后面每个工序的加工记录全跟这个批次绑死。哪台机床切的,切削液浓度够不够,测出来的硬度值超了范围,工位旁的指示灯直接亮红灯,根本等不到你攒出一筐废品。
真的太省事儿了。
别听销售吹什么数字孪生、全链路打通,那都是给预算几千万的大厂准备的。大部分中小厂的MES,能把料、机、人、法这四件事的记录不搞混,就已经值回票价了。
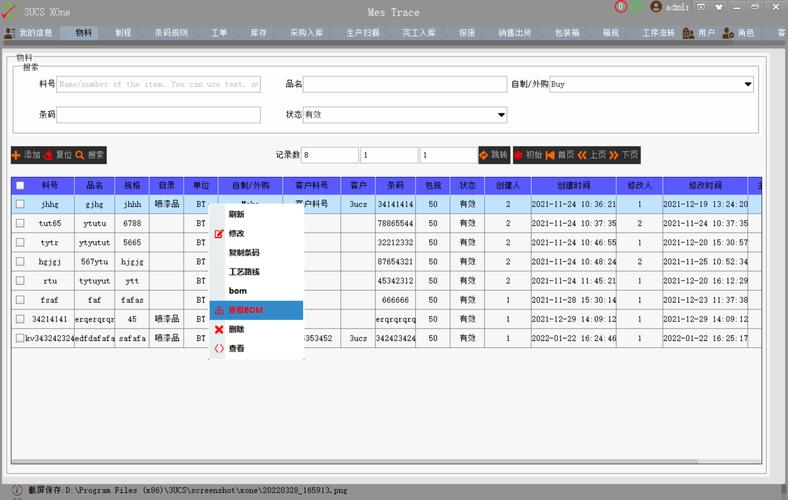
最容易搞砸的环节,根本不是软件本身
我见过太多MES上线就烂尾的项目,问题从来都不是出在软件写得不好,是从一开始就把这事儿搞偏了。
有的厂把MES全扔给IT部门管,关在会议室里跟供应商写了俩月需求,写出来的功能全是领导要的排名、大屏、考核指标,半点儿没问一线操作工平时干活是啥习惯。之前有个厂做的MES,要求操作工每干完一件,就得在屏幕上点七八次确认,选工序、选批次、填参数——本来干一件零件两分钟,光点屏幕就得半分钟,谁愿意用?最后大家干脆趁管理员不注意,下班前批量把一整天的记录全填上去,系统里的数据全是假的,看着热热闹闹,半点儿实际用处没有。
说实话,这种冤大头项目我见得太多了。
真正好用的MES,从来都是尽量少给一线的人添负担。机床自己能采集的参数,就不要让人手动填;扫个码能搞定的流程,就不要让人翻半天纸质单子。之前在一家做汽车零部件的车间,MES跟机床的控制系统直连,主轴转了多少圈,进给量多少,冷却液温度多少,自动就传到系统里,操作工只需要在零件测完尺寸合格的时候扫一下码确认就行,半点儿额外的麻烦没有,大家自然愿意用。
上周在车间转,看见干了二十多年的老周坐在工位旁边,手里转着扫码枪,屏幕上跳出来下一道工序的加工要求,他不用再踮脚翻墙上挂的塑封工艺卡,瞟一眼屏幕就抬手调机床参数。旁边的周转筐里,每个零件的流转卡都不用打印,扫个码就知道该送到哪个工位。风从车间大门吹进来,带着切削液的淡味,机床的嗡嗡声没停过。
作者|制造
排版|制造
审核|知知