上周带刚毕业的小徒弟摸设备,刚走到注塑机边上,他就凑上去要拍那个亮银色的铁坨坨,被我一巴掌拍在后脑勺上。
别碰。
那东西刚打完模,表面温度能烫掉你一层皮。
你以为模具是个铁疙瘩?错,它是有脾气的
好多刚入行的小孩对模具的认知,全来自课本上的示意图——两块对称的钢板,中间挖个要做的产品形状,把热熔的塑料或者金属灌进去,冷却了开模,产品就出来了。
太想当然了。
我之前见过一套刚验收的新模,开机顺顺利利打了三百模,产品表面突然冒出来密密麻麻的细银纹,调机的师傅拧了三次注塑压力、改了两段熔料温度,问题一点没消。最后拆开来才发现,冷却水路的拐角处被加工残留的铝屑堵了小半截。手伸到模腔旁边摸,靠近堵点的那半边温度烫得人一缩手,另外半边是温的,两边温差快二十度。塑料在温度不均的腔里冷却收缩,能不出问题?
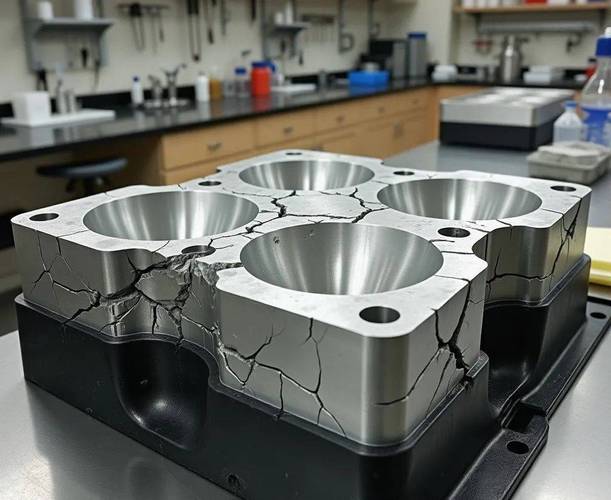
你要是把模具当一块凑数的死铁,它能给你整出数不清的幺蛾子。要么熔料填不满腔的边角,要么顶针把塑料壳顶出一圈白印,要么开模的时候产品粘在动模上扯都扯不下来,一拉就变形。这点脾气,得顺着摸,顺着调,急不得。
平时我们总笑称它是车间里的钢铁印钞机——你手里的手机中框,喝奶茶的杯盖,汽车上的塑料内饰板,甚至炒菜锅的不粘涂层雏形,全是从这套铁家伙里出来的。它跟温度、压力、材料的流动性绑得死死的,差一点都不行。
拆一次模具,半条命都要搭进去
别以为模具装到机台上就万事大吉,真要拆下来修一次,那流程能把人累得直不起腰。
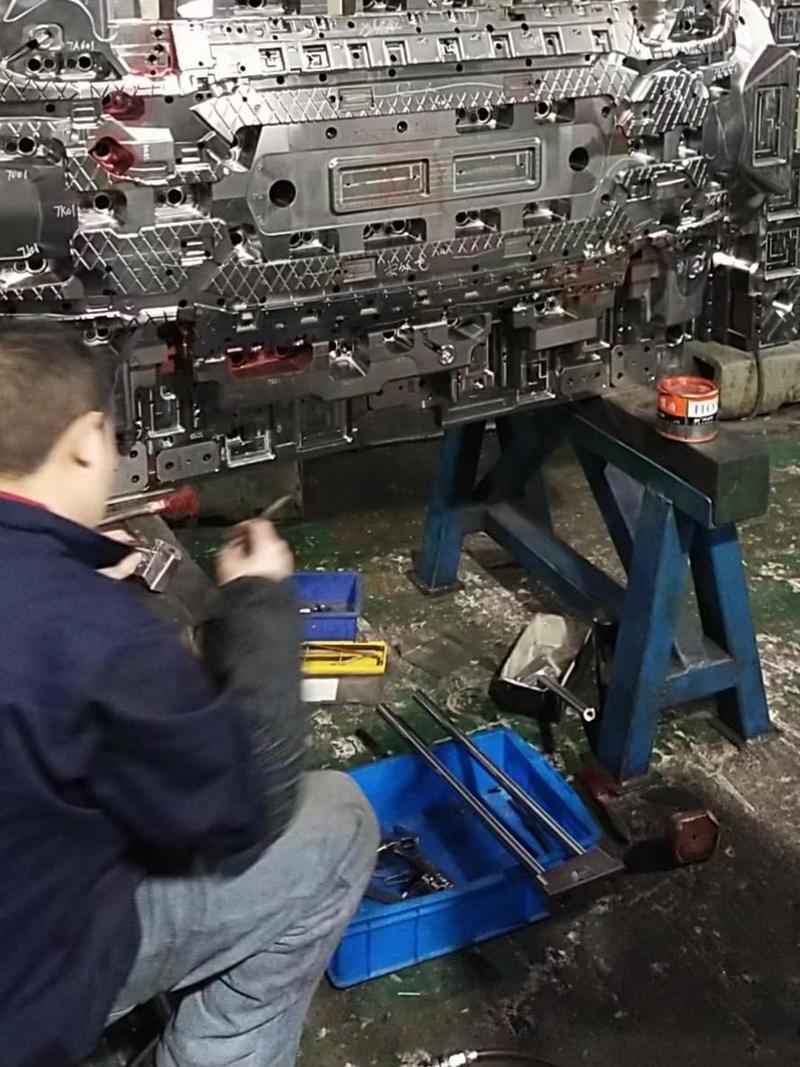
做小耳机壳的模具,轻的也有两三百斤,两个人抬根本动不了,得用行车吊在半空慢慢挪。那种做汽车保险杠的大模具,单套就有好几吨,拧固定螺丝的师傅得爬在两米多高的架子上,仰着脖子拧,半天下来腰都直不起来。
前两年跟师傅拆一套堵了水路的老模,拧完最后一颗固定螺丝,行车缓缓吊起上模的瞬间,”哐当”一声,残留在水路里的冷凝水顺着模面流下来,混着积了大半年的油泥,黄乎乎的滴在我劳保鞋上。那味道混着加热过的机油味,我刷了三次鞋,三天都没散干净。
清理模腔的时候更要小心,绝对不能用硬的金属刮刀,得拿铜制的软铲刀慢慢刮——模腔的镜面精度高到能当镜子照,只要刮出一道细划痕,打出来的产品表面就全是印子,一整批货都得报废。
别觉得这是小题大做。模具的损耗速度比你想的快得多。每打一次模,几百摄氏度的熔料以高压冲到腔壁上,那冲击力跟拿高压水枪天天冲墙差不多,打个几十万次,腔的棱角就被冲得圆钝了,做出来的产品边缘就不再锋利。那些反复伸缩的顶针,要是配合间隙里攒了料垢,就会卡滞,要么顶不出产品,要么直接把壳子戳个洞。
最让师傅头大的,从来不是做新模
做新模其实反而省心。图纸是明的,结构是新的,哪怕出问题,顺着加工、装配、试模的流程挨个查,总能找到原因。
最磨人的是老模具出的玄学问题。
之前车间有套用了五年的老模,打出来的产品时好时坏——有时候分型面挤出来一圈薄飞边,有时候又完全正常。调机的师傅摸了半个月,压力调低了就缺料,压力调高了飞边就往外冒,怎么都找不到根因。最后拆下来仔细量了才发现,分型面的贴合度早就因为长期的合模冲击磨出了一个浅凹坑,合模的时候压不紧。温度低的时候塑料流动性差,挤不进那个凹坑,就没飞边;温度一高流动性变好,就顺着缝挤出来形成飞边。
你说这问题,谁能一开始就想到?
我刚入行的时候也犯过傻,看着网上的模具结构图觉得这东西也不过如此,直到亲眼见着一套刚装上去的新模,合模的时候掉进去半颗小螺丝,压上去直接把镜面的模腔硌出一个半毫米的坑。修了整整三天,光抛模面就抛了二十个小时,那几天车间里的气压都低得吓人,连平时最爱说笑的调机师傅都闷头抽烟不说话。
真的,在车间待久了你就知道,那些看起来冷冰冰的铁模具,其实跟人一样,相处久了才摸得透它的脾气。你对它糙,它就给你出问题给你添乱;你仔细伺候着,定期通水路、擦模面、检查顶针的顺畅度,它就能安安稳稳给你打几十万件合格的产品。
前几天小徒弟发消息给我,说他现在手往模壁上一搭,就能大概判断出水路通不通,温度对不对。我看着屏幕笑了半天。
这东西哪有什么捷径啊。
都是一扳手一扳手拧出来,一铲刀一铲刀刮出来的。
作者|制造
排版|制造
审核|见微