上周带刚毕业的小孩进精加工车间,刚跨进门他就嗷了一声,说这温度比三伏天的公交站台还闷。我没接话,指了指墙角那排蒙着半层切削液泡沫的黑管子。他凑上去摸了下,冰得一缩手。
没人愿意多瞅一眼的家伙,全是产线的命根子
说真的,我刚入行的时候也这么想。不就是个给刀具降温的破玩意儿?能有多难?直到那年夏天赶订单,主轴温度飙到报警,整根主轴抱死,拆下来花了整整两天,损失的订单够我们组发三个月奖金。那时候才知道,你看不起的那套藏在设备底下的回路,真能把整个车间的节奏给卡得死死的。
冷却系统最核心的作用,从来不是把刀降温,是把切削产生的热量,顺着循环回路一点点带出加工区域,不让热量攒在工件、刀具和主轴上。很多人觉得这东西不就是个大水箱接个水泵?真不是。少了任何一个环节,整个系统就成了摆设。

喷在刀上的不是自来水,是走了完整回路的恒温冷却液
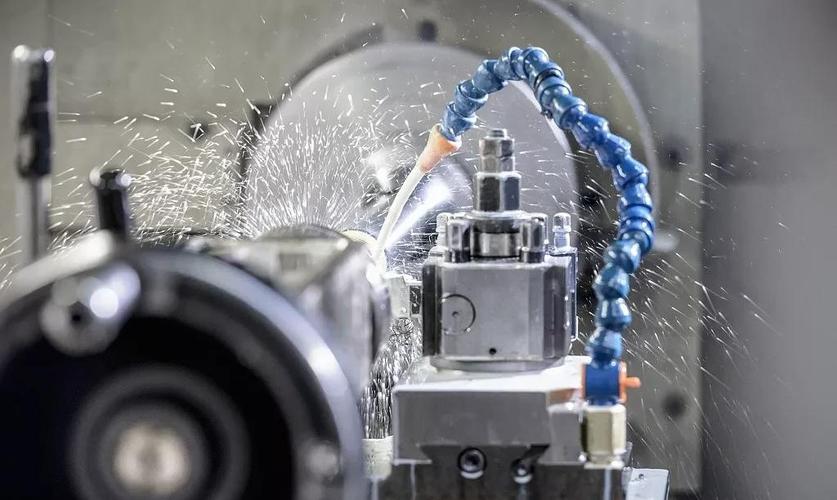
别以为那喷在高速旋转的铣刀上的液体,是直接从自来水管接过来的。车间里的冷却系统,最底下是个积了半池金属碎屑的储液槽,混着切削液的冷却液从槽里被泵抽上来,先过第一层网兜滤掉大铁屑,再过磁性分离器把混在液里的细铁渣全吸走,最后走一段带散热鳍片的盘管,被车间通风口吹过来的风把温度压到合适的区间,才顺着喷嘴对准刀和工件的接触点喷出去。
上次有个新来的调机师傅把喷嘴角度掰歪了,冷却液全喷在地面上,溅得人裤腿全是湿的,刀还是烧得发蓝,半天加工出来的零件全是尺寸超差的废品。真的。喷得猛不代表喷得对,得刚好对准切削的那个接触点,差个一厘米,降温效果就能差一大半。
最容易撂挑子的地方,全在你懒得伸手掏的角落
冷却系统最怕啥?不是泵坏了,是堵。
真的。你想啊,冷却液天天带着细得像面粉一样的金属碎屑在管子里转,时间长了,管壁上结一层黏糊糊的油泥,尤其是那些喷嘴的小孔,比针尖粗不了多少,堵个三分之一,喷出来的冷却液就散成一片雾,根本冲不到切削的接触点。还有储液槽底部的沉渣,半年不清理的话,抽水泵一启动就把沉渣卷上来,刚过滤完的冷却液又带着渣子走,循环往复,最后把散热盘管的缝隙堵得严严实实,冷却液温度越升越高,最后和常温的车间空气差不多,啥降温效果都没有。
我上次遇到个离谱的事,隔壁产线的冷却系统温度显示一直飘在40度,查了三天找不出问题,最后把储液槽盖掀开,好家伙,槽里半层是混着切削液的油泥,上面还飘着不知道谁掉的半个一次性手套。捞出来的时候,我差点把早上吃的豆浆吐出来。
所有你觉得不起眼的小堵、小漏、温度偏高,最后都会变成压垮产线的大问题。别小看这十几度的温差。高速旋转的铣刀切硬金属的时候,刀尖的温度能到几百度,要是冷却液没跟上,几秒钟就能把刀头烧得退火,本来能加工几百个零件的刀,可能几十个就废了。更别说主轴轴承在高温下跑,精度掉得比股票还快,最后加工出来的零件,尺寸差个几丝,全是要回炉的废品。
不过话说回来,也不是说这玩意儿有多金贵。很多老车间的冷却系统,用了十几年,没什么花里胡哨的智能传感器,就是靠师傅每次换班的时候蹲下来摸一下回水管的温度,看一下喷嘴喷出来的液流顺不顺,槽里的液位够不够,照样能连轴转好几年。那些装了一堆传感器的新设备,要是没人定期去清管路里的油泥,照样会趴窝。
我见过太多刚买了新设备的老板,把钱全花在买高精度的主轴、买最贵的刀上,愣是舍不得花两个小时定期清理冷却系统的过滤器和管路,最后设备用了不到一年,加工精度掉得一塌糊涂,还以为是设备质量不行,到处找厂家扯皮。
前几天带的那个小孩,现在每次换班的时候,都会主动蹲下来摸一下回水管的温度,用细通针把两个容易堵的喷嘴捅一下。他说原来这藏在设备底下的黑管子,比他想象的重要多了。我没说话,递了他一瓶冰汽水。毕竟在车间里,能注意到这些不起眼的角落的人,才是真的能把活干明白的人。
作者|制造
排版|制造
审核|乐乐