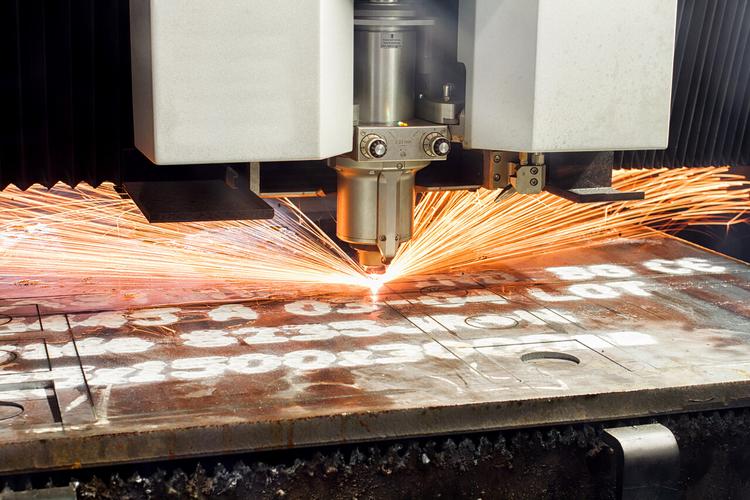
先别盯着火星子看,它根本不是在“砍”金属
我头回站在旁边看师傅切角钢,以为那厚砂轮片是像菜刀切萝卜一样,硬生生把金属啃断的。直到师傅把拆下来的旧砂轮片递到我眼前,我才傻了眼——那表面根本不是什么光滑的硬盘,密密麻麻嵌着比沙粒还小的磨料,全靠高温黏合剂粘在基盘上。 哪是什么硬砍啊。 每一秒钟,上万颗磨粒高速蹭过金属表面,接触点的温度瞬间窜到近千度,把表层的金属烤软、熔掉,一点点磨出缝隙,直到最后剩下的连接部分扛不住掰断。你看到的那些飞溅的火星,根本不是被切下来的金属碎块,是被磨掉的金属屑在高温下氧化燃烧的碎屑。 说实话,我之前在家用角磨机切个小铁片,总觉得是自己力气大才切得动,到了车间才知道,力气在这台机器面前,连个零头都算不上。很多人用废切割机,都是栽在同一个懒习惯上
上次带的实习生,头回上手就闹了笑话。 他切个3mm厚的钢板,总觉得进给速度太慢,攥着手轮使劲往砂轮片方向压,脸都憋红了。刚切进去三公分,就听见“啪”的一声脆响,半片砂轮直接崩飞,砸在前面的防护挡板上,哐当一声弹回来。 现在想起来还后背发凉。那碎片离他的安全帽檐也就十公分。 很多人总觉得切割机切得慢是自己推的力气不够,越慢越使劲压。错。你越使劲压,磨粒根本来不及把接触的金属磨掉,所有的挤压力全堵在砂轮和工件的缝隙里,温度瞬间飙得更高,粘磨料的结合剂被烤化,整个砂轮片的强度直接垮掉,不崩才怪。 正常操作哪需要用蛮力啊。手轮搭上去,顺着重力的劲儿慢慢送就够了,轻得很。我见过老师傅切10mm的厚钢板,手搭在手轮上跟摸猫似的,稳得很,切出来的缝隙齐整,砂轮片用的时间还长。
你听那声音不对,就别硬撑着切了
干了快二十年,我现在闭着眼听切割机的动静,就知道哪出了问题。 正常切工件的时候,声音是匀的,带着磨砂感的“嘶——”,没有多余的杂音。要是突然变成尖锐的“吱呀”声,那肯定是砂轮片钝了——表面的磨粒全掉光了,剩下的硬结合剂在硬蹭金属,这时候再不换片,切出来的工件边缘全是毛刺,还会把主轴的轴承磨坏,修一次大几千。 要是切的时候声音突然发闷,嗡的一下沉下去,那更得赶紧停。大概率是工件没夹牢,斜了,卡进砂轮片和挡板的缝里。上次隔壁班组的切割机,就是卡了个角钢没人及时停,主轴直接扭歪了,光校主轴就花了一周时间,耽误的产能算下来,快赶上半台新机器的钱。 别硬撑。 很多人怕麻烦,听见声音不对还想着“再切完这一刀就停”,真等机器出了大故障,耽误的时间比换片、松夹具的时间多十倍都不止。 现在车间新换的几台全自动切割机,连手轮都不用人转,程序设好,就自己调整进给速度,自动测量厚度,切完了自动停。可我每次路过,还是要凑过去听两耳朵。 那熟悉的嘶鸣声,跟二十年前师傅站在我旁边,攥着我的手腕说“轻点儿推,别使劲”的声音,一模一样。作者|制造
排版|制造
审核|安然