2026-09-22 00:50:59 分类:正文
昨天带刚毕业的小孩逛车间,他盯着转得不停的机床愣神,扯扯我袖子问,师傅,这就是书上说的机械传动对吧?不就是轮子咬轮子传个动力嘛,有啥好讲究的?
我当时没直接答,拉着他走到角落那台待修的冲床边上。
别小看“传劲儿”,错一点分分钟出大事
说实话,我刚当学徒那会也觉得,机械传动不就是转个动力,大轮带小轮变个速,没什么技术含量。直到师傅甩给我一把扳手,让我拆这台闷车的冲床。
原来半个月前,机修换传动带,图省事拿了根宽一毫米的凑数。看着差不了多少对吧?结果用了不到两周,电机轴直接弯了。
为啥?传动带宽了一毫米,摩擦力就涨了一大截,原本设计好的传力比完全不对,电机本来只需要扛额定的劲儿,硬生生多压了三成负载。不坏才怪。
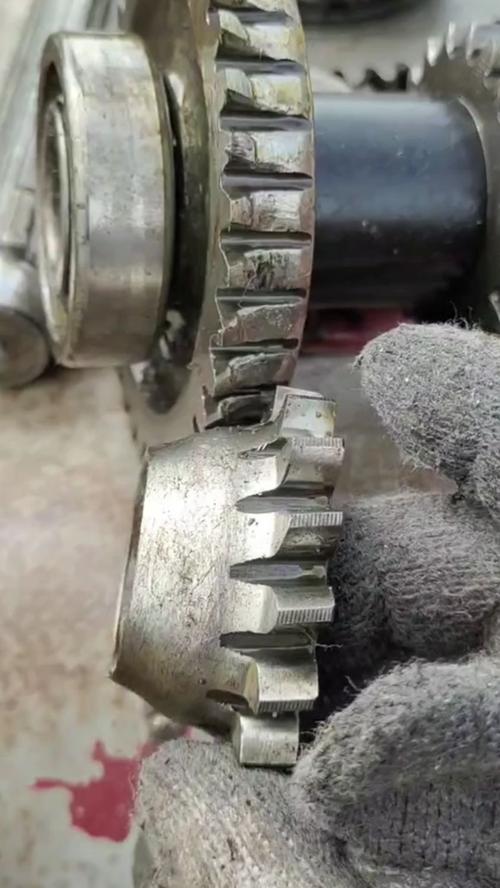 车间冲床齿轮传动磨损实拍
很多新人入门都会错,觉得机械传动只负责传力。其实不对。它传的不光是劲儿,还有精度和节奏。
汽车降档超车,变速箱改的就是动力输出的节奏,给轮子更大的劲儿。数控机车床切一刀,误差不能超过一根头发丝的十分之一,全靠传动环节卡着每一圈的位置,错一点,做出来的零件就是废品。
不同传动,天生就不是干一样活的
我不说教科书上那种啮合传动、摩擦传动的分类,记那玩意儿不如现场看。离得远的两根轴要传劲儿,肯定选皮带对吧?软连接,就算轴有点偏心错位也能凑活用,坏了扯下来换一根,十几分钟搞定,成本低得很。
但要精度?皮带绝对不行,用久了会拉长打滑,转着转着就偏了位置。要准,就得用齿轮,咬得死死的,转一圈就是一圈,半丝差不出来。
需要把旋转改成直线动呢?那就是滚珠丝杠的活儿了,机床拖板前后走,加工出平整的面,全靠它。说出来你可能不信,好多高端设备卡脖子,卡的就是传动件的精度——不是做不出齿轮,是做不到每一次咬合都丝毫不差,用个十年八年还能保持精度。
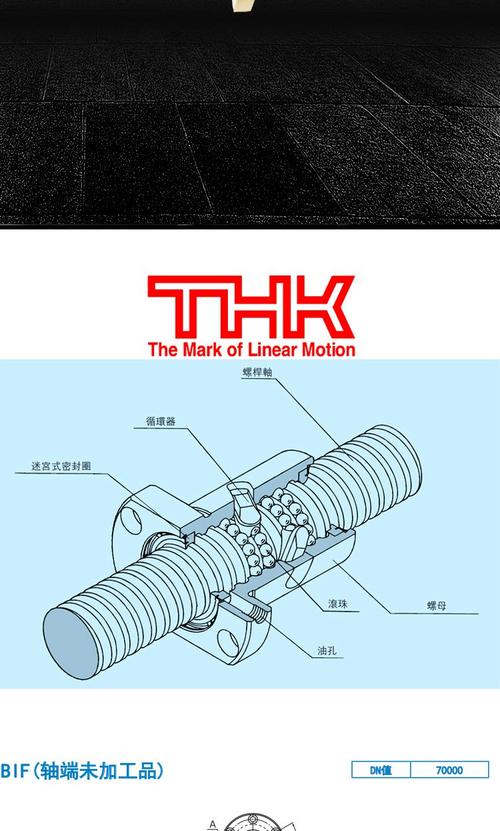 机床滚珠丝杠传动结构拆解图
不过话说回来,贵的高精度传动也不是哪儿都往里堆。小区楼下的健身器材,整个磨齿齿轮干嘛?用个铁链子就够了,风吹雨淋坏了换也便宜,性价比拉满。适合的才是对的,这个理放哪儿都没错。
老机器出故障,十有八九在传动
 老机器出故障,十有八九在传动
干了二十多年,我摸过的机器没有一千也有八百,总结出来一个规律:停修的老机器,拆开看,十台有八台毛病出在传动上。不是齿轮磨秃了齿顶,就是皮带拉长打滑,要么就是丝杠磨出了间隙。
之前有个加工厂找我,说他们的刨床刨出来的钢板,一边厚一边薄,换了刀头调了导轨都没用,急得跳脚。我过去围着机器转了一圈,伸手晃了晃输入轴,能晃出快一个毫米的间隙。拆开齿轮箱一看,支撑齿轮的轴套磨穿了,齿轮转的时候歪着,每一圈都错一点,出来的料当然不平整。
换了个几十块的轴套,好了。
很多时候修机器就是这样,你盯着加工头找毛病,根源其实在那块看不见的传动地方。而且传动件都是消耗件,就像人膝盖里的软骨,天天磨,磨多了就出缝,你不按时换,连累电机、主轴一起坏,省了几百块零件钱,最后修几十万的主机,得不偿失。
现在动不动就说什么智能化数字化,好多人说机械传动过时了,要被电机直驱淘汰了。其实哪那么容易?不管你控制算法多厉害,最后劲儿总得传到干活的地方去。就算是上天的飞船,太阳能板展开,还得靠机械传动出力呢。好多场合,机械的比电子的靠谱,断电了也能工作,坏了拆开就能修。
逛车间逛多了你就懂,那些藏在机器壳子里面、天天磨得发亮的传动件,才是撑着整个机器不停转的老底。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你没注意的机械传动,才是工业世界的血管
文章链接:https://www.lfdjt.com/p/zhizao/a/1539.html