师傅听完我这话,没生气,只是伸手拧了拧机床操作面板上的手轮,让那根比我胳膊还粗的镗杆慢慢从主轴里伸出来。闷沉的嗡鸣顺着地面传上来,鞋底都能感觉到细微的震颤。他说你这是真把镗床当电钻了,等会儿看加工完的活你就知道差在哪了。
你以为它在钻洞,其实它在给孔“修边找正”
很多刚进车间的新人都有这个误会。台钻也好,手电钻也好,本质是“从无到有”在实心的金属上钻出一个孔,孔圆不圆、正不正,全靠钻头的直线度,要是毛坯本身铸出来的粗孔歪了半毫米,钻完还是歪的,内壁上的拉痕、毛刺,更是家常便饭。
镗床干的根本不是这个活。它是顺着毛坯上已经铸出来的粗孔,让带着单刃刀头的镗杆慢慢伸进去,把孔壁上多余的金属层一点点均匀刮掉——不管原来的孔是歪的、椭圆的、内壁糙得像砂纸,它都能顺着最终要的尺寸,把孔修得圆溜溜、正正好。哪怕孔壁上留的加工余量只有一张A4纸那么厚,它也能给你刮得平平整整,不会过切,不会留痕。
我当时站在机床旁边,看着刀头蹭过孔壁,卷下来的铁屑薄得像锡纸,带着切削液的凉意,顺着排屑槽滑出来。等加工完把工件吊下来,我伸手往那个装曲轴的大孔里一摸,内壁滑得像家里的陶瓷洗手池,连一点凹凸的棱角都没有。

那瞬间我才反应过来,这哪里是电钻啊。这是拿着精度卡尺的孔位整容师。那些几吨重的机架、缸体,刚从铸造车间出来的时候,上面的粗孔全是坑坑洼洼的,别说穿螺栓了,拿个塞尺都塞不进去,全靠镗床一点点把这些“歪脸”修得周周正正,才能装得上零件,扛得住设备运转的冲击力。
最容易毁活的,从来不是刀,是那根晃悠悠的镗杆
我当学徒那年出过一次大错。当时要加工一个两米多深的机架孔,我怕镗杆刚性不够,特意选了最粗的一根镗杆装上去,想着肯定稳。结果加工到离孔口还有半米的时候,机床里突然传出“滋啦——”一声刺耳的金属摩擦声,我吓得赶紧拍急停。
拉出来一看。
孔壁上刮了一道半毫米深的沟。整个工件直接报废,光毛坯就等了三天。我当时脑门上的汗顺着安全帽带往下滴,手都在抖。
师傅没骂我。他只是把我拉到机床旁边,让我用手指轻轻碰一下伸出去的镗杆头。我一碰。好家伙,那杆头晃得比我冬天在室外冻僵的手还厉害。
新手最容易踩的坑就在这:镗杆不是越粗越稳,悬伸出去的长度和杆直径的比例一旦超过限度,哪怕你拿胳膊那么粗的杆伸出去两米,它也会像甩出去的钓鱼竿一样晃——更要命的是,只要切削转速刚好卡到镗杆的固有共振频率上,那杆晃得能把刀头崩飞,站在旁边都得躲远点。
老师傅调活从来不会上来就开干。他们会先算清楚镗杆的悬伸长度,一点点试转速,把进给量卡到刚好不会引起共振的区间,拿百分表贴在杆头上测跳动,直到那点震动小到比一根头发丝的直径还细,才敢正式进刀。
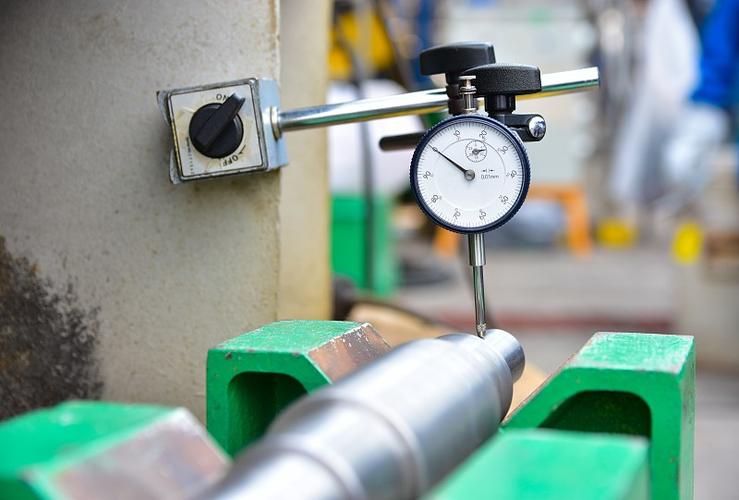
我后来再加工那个两米深的孔,换了根比之前细两号的镗杆,把转速降了三分之一,站在旁边盯着百分表的指针,直到它稳得几乎不动了才开进给。最后加工出来的孔,拿塞尺塞进去,整个圆周的间隙差连0.01毫米都不到。
别被它的块头骗了,它能做的事比你想的多
很多人对镗床的印象,还停留在那种笨笨的、只能加工几吨重大铸件的老机器。毕竟车间里的重型镗床,光地基就要打半米深,看着就不好惹。
不过话说回来,现在很多产线上也有小巧的精密镗床,加工的都是手指粗的小零件——比如液压阀块里的控制孔,要求内壁粗糙度高到能当镜子照,铣刀进去排屑会刮花壁面,钻床钻出来的孔圆度不够,只有镗床能慢悠悠刮出那种光滑的内壁,通油的时候才不会有阻力。
之前有个刚毕业的小孩问我,现在五轴机床这么厉害,干嘛还要留着这些看着笨笨的镗床?我当时就给他指了指旁边正在加工的大型机架:你让五轴机床伸个两米长的杆进去,在深孔里走一圈看看?它的主轴刚性根本扛不住那么长的悬伸,到头来还是得靠镗床这种专门为深孔加工长出来的硬骨头。你总不能跟金属的共振讲道理,对吧?
上次有个做设计的小伙子来车间找样件,盯着镗床看了半天,说原来你们做的孔这么准啊。我指了指旁边堆着的刚从铸造车间拉来的毛坯件,那些粗孔坑坑洼洼的,边缘还带着浇铸的飞边。没有镗床给它们修这一下,再精巧的设计,也是空中楼阁。
作者|制造
排版|制造
审核|见微