搞错材质,差点把我逼得连夜跑路
接了一批压力容器的活,要求全用食品级不锈钢,供应商拍胸脯保证货对板,我们抽检了几件合格证,没细看就投料了。切割、锻打、焊接,忙活了快半个月,最后试压,刚升压到额定值,焊缝附近直接裂了一道两公分长的口子。
会议室吵成一锅粥。管焊接的说焊条没问题,参数都是按304调的。管热处理的说淬火温度没差,就是母材不对。吵了快一下午,谁也说不服谁。有人提了一句,不然拿光谱打一下?
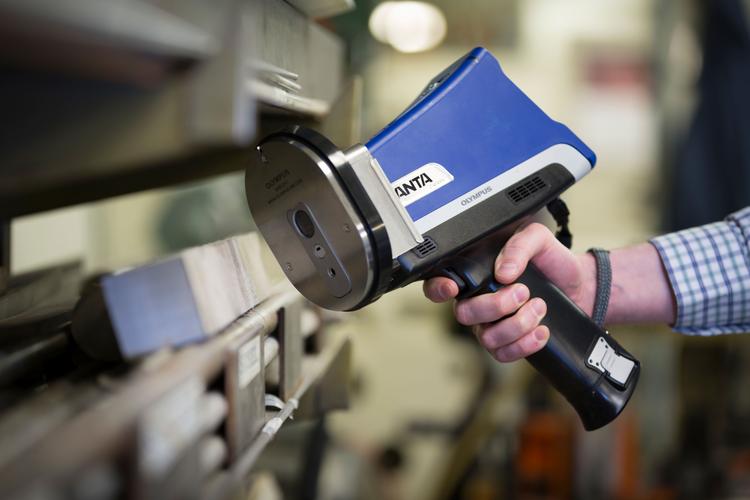
那是我们第一次在现场用这东西,以前只知道实验室有大设备,没想到现在能揣在工具包里带走。
原来光谱分析不是遥不可及的黑科技
说实话,我以前一直觉得这玩意儿高大上,得穿白大褂戴手套操作,结果呢?开机,校对准,按一下扳机,三秒钟,屏幕上直接跳出所有元素的含量。
原理说穿了也简单。每种元素的原子被激发之后,都会发出元素专属的“光指纹”,光谱分析就是把这些光分开,挨个比对指纹,有什么元素、含量多少,一眼清。根本没有那些玄乎的说法。
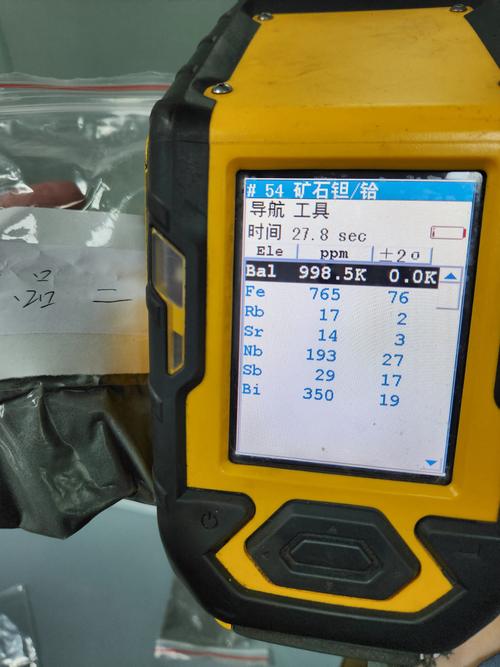
我们车间用它,就是解决最头疼的混料错料问题。别说供应商发错货,就是自己车间里堆的边角料,放久了标签掉了,拿光谱打一下就知道是什么料,省得瞎猜。
现场用光谱,别踩这些坑
用多了才知道,不是拿起来按一下就万事大吉,三个一定要记牢的坑,新人上来十有八九踩。
第一个,别对着脏东西打。工件表面有油漆、镀层、锈迹,甚至沾了上次加工的切削液,你测出来的结果肯定偏。我见过新人测镀锌板,测出来锌含量快八十,拿着结果找供应商吵架,笑到我牙疼。真要测,先拿砂纸把表面磨干净,露出基体金属再说。
第二个,薄工件要压紧。手持光谱仪激发需要一定能量,太薄的工件,你压不紧,能量散了,结果飘得没边。上次有个新人测一毫米的不锈钢薄板,测了五次五个结果,后来把工件靠在铁块上压紧,一下就准了。
第三个,别对着缺陷打。气孔、砂眼、裂纹,这些地方本身就不致密,激发出来的光不对,结果自然不准。找个平整光滑的地方,比什么都强。
年初那批料,测出来结果是什么?碳含量超了要求快一倍,铬含量不够,根本不是我们要的304,就是成本低一大截的201。供应商一开始还抵赖,把结果拍他脸上,乖乖拉回去退换,省了我们十万多的返工费,更保住了客户那边的招牌。
不过话说回来,光谱也不是万能的。它只能测成分,测不了内部缺陷,测不了应力,更测不出热处理做到位没有。该做别的检测还是得做,别什么活都塞给它。
现在我们进料第一站,就是先拿光谱打三个点,没人再说这是多此一举了。
作者|制造
排版|制造
审核|小北