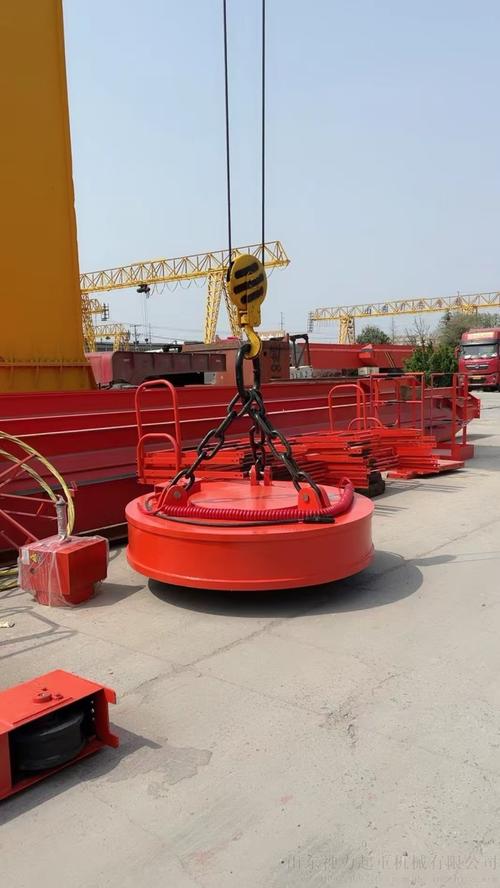
我顺着他指的方向抬头看,半空中悬着个磨得发亮的厚圆饼,粗粗的电缆从行车滑线垂下来,圆饼底下严丝合缝贴着半人高的热轧钢板,连个晃都不晃。
“不就是个大号电磁铁嘛,通电就吸,断电就放。”小徒弟撇撇嘴,一脸”这我初中物理就学过”的表情。
我当时没跟他抬杠。
刚入行的人最容易踩的认知坑
这是真的。十个刚摸起重设备的年轻人,九个会觉得电磁吸盘就是个放大了几百倍的教学电磁铁,原理简单到不值一提。
错得离谱。
你要是真信了这套,迟早要在车间里栽大跟头。
去年有个从别的厂跳过来的调试员,第一次操作这个设备,吊完一整块钢板往料架上放,按了断电键就准备打方向走——结果钢板死死粘在吸盘底下,抬着行车走了两米,才被旁边的老操作员吼住。
为啥?
因为剩磁。
这玩意儿的铁芯根本不是理想的软磁材料,通完大电流之后,哪怕你把电源完全掐断,铁芯里还留着不小的磁性,根本做不到完全消磁。更麻烦的是,这些剩磁不光会粘着整板的钢材,还会把掉在吸盘表面的铁屑、氧化皮全吸住,日积月累能攒出半寸厚的黑渣层。我们车间每次给吸盘做保养,清这些铁渣就要费半个钟头,碎末子掉在地上,连劳保鞋的鞋底都能粘住,走两步就能听见鞋底蹭地面的沙沙声。
你以为的”按个按钮”,其实藏着整套连锁逻辑
很多人看操作员在驾驶室里就按两个键,一个吸一个放,觉得这操作简单到闭着眼都能干。
真站在驾驶室里你就知道,根本不是那么回事。
头一件事就是确认吸盘的底面完全贴死在钢板上,不能翘边,不能隔个半厘米的空隙——不然磁路闭合不上,磁阻大得离谱,看着电流上去了,实际吸力连额定值的三成都到不了,吊到半空中钢板滑下来,那就是要出人命的事故。
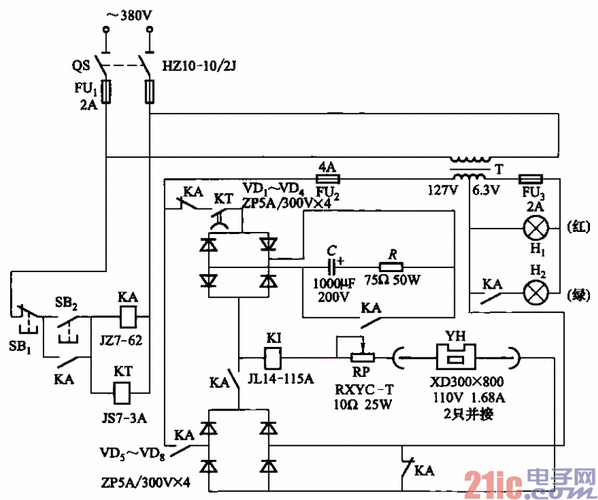
就算贴死了也不能直接把满功率电流砸上去。得先给个低档位的预励磁,等个两三秒,让磁场慢慢穿透钢板,磁路完全稳定了,再把额定电流加上去。上次我们试吊叠在一起的两毫米薄钢板,十张摞起来,操作员图省事直接开了满功率,刚把钢板抬到离地面半米,最上面两张直接滑下来,”哐当”砸在料架上,凹了好大一个坑,当时在旁边扶料的小徒弟吓得连手里的卡规都掉地上了。
更别说放料的时候,根本不是断电就完事。必须在断电之后,反向通一个很短的小电流,把铁芯里的剩磁完全抵消掉,钢板才能稳稳落在料堆上。要是这个反向回路出了问题,你按破放料键,钢板都不会往下掉半分。
老师傅攒了十几年的故障排查笔记
干了快二十年设备维修,我抽屉里锁着个破本子,上面记的全是跟这玩意儿打交道踩过的坑。
最常见的故障就是用着用着吸力突然变弱。很多人第一反应是线圈烧了,拆下来测电阻,哦,数值跟出厂值差不了多少,白忙活半天。其实十次有八次,是吸盘底下的耐磨衬板磨薄了,衬板和钢板之间隔了一层锈皮、铁渣,气隙大了,吸力自然就掉。换块新的衬板,再把表面的渣子清干净,吸力立马就回来了。
还有更闹心的故障。
上次料场赶产能,行车吊着吸盘在半空来回跑,突然操作员喊,放不了料了!
当时吸盘底下正吸着两吨多的钢板,卡在离地面三米多的半空,反复按放料键,一点反应都没有。周围的人都往后退了好几米,生怕钢板掉下来。最后没办法,找了个大铁锤,垫着硬木板一下一下敲吸盘的外壳,震了快十分钟,才听见”哐当”一声,钢板终于从吸盘上滑下来落在料堆上。
后来拆开检查才发现,是反向消磁回路的接线松了,根本通不上反向电流,剩磁把钢板粘得死死的。那次换个接线端子花了几十块钱,但是当时在场的人,后背的衣服全被汗浸透了。
说实话,这玩意儿看着粗笨,全是铁疙瘩,其实娇气的很。你给它多大的尊重,它就给你多大的安全保障。
昨天小徒弟跟着去清吸盘的铁渣,掏了小半簸箕碎铁末,抬头跟我说,原来这东西比他课本上学的电机还复杂。
我没接话。
哪是设备复杂啊。
是现场的活,从来都没有课本里那种理想化的状态。
作者|制造
排版|制造
审核|小北