上周带刚毕业的小孩蹲在数控车床边上看活,他盯着屏幕上跳出来的合格率数字凑过来问,师傅咱们这数都98%了,为啥线长脸拉得比驴还长?
你以为的合格率,跟产线认的根本不是一回事
很多刚进车间的人第一反应是,合格率嘛,最后检出来多少件是好的,占总加工数的比例呗。差远了。
一次合格率算的是工件从上线到走完所有工序,第一次交检就过的比例,任何一个环节返工、返修、甚至碰掉块漆重补的,全不算数。别拿最后终检的合格数套这个指标,那是给外行看的数,产线内部认的,全是“第一次就做对”的账。
你以为省下来的那点材料成本,早被反复占用的机床台时、反复核对的人工、甚至因为插单返工打乱的整批排程给吞得渣都不剩,更别说返工的零件哪怕尺寸全对,内部应力早因为反复装夹变形飘了,装到主机上跑三个月出问题,那才是真的亏到姥姥家。
之前有个刚转岗的工艺员,拍着胸脯跟线长说反正最后能修好,算在合格里就行。结果当月算成本,他管的那道工序返工率快到10%,光重新对刀耗的时间,够整个班组多做200个件。账不是这么算的。
那些藏在细节里的漏检,全是合格率的窟窿
很多人一提一次合格率,第一反应是要把质检的标准提得严点,把好最后一关。真到现场蹲三天就知道,质检的眼睛再尖,也兜不住前面所有环节漏出来的问题。
之前我们碰过一批法兰盘,终检的时候卡尺量、千分尺卡,所有尺寸全在公差范围内,结果流到装配环节,发现密封面有肉眼几乎看不见的振纹,装上去打压就漏油。为啥?不是质检没仔细看,是车床最后一刀的进给速度快了0.2,振纹藏在切削液形成的薄油膜下面,第一次交检的时候擦得不够仔细,就这么滑过去了。
一次合格率最狠的地方,就是它不接受“事后补救”的合理性。哪怕你最后花半小时把振纹抛得光可鉴人,尺寸全对,性能达标,这活也已经算“返工”,不会被算进第一次合格的数里。
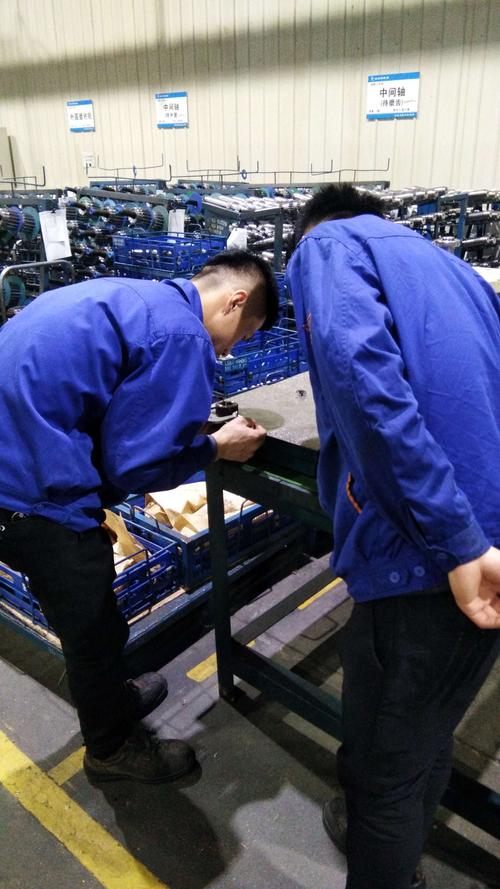
说个扎心的事实:你毛坯进来的内应力没释放,装夹的时候夹得太紧把工件夹变形了,刀具磨损了0.1mm没及时换,这些问题全堆到质检环节,再严的检具也有漏的时候。就算你把所有问题全在终检环节揪出来了,这活已经过了一遍返工流程,数字掉下来的时候,没人管你后面修得有多仔细。
把数字盯到眼睛发红,不如把每步的动作做扎实
前几年行业里流行抓这个指标,我们厂也跟风搞过一阵全员盯数:早会通报排名,晚班复盘问题,哪个工位掉了数字就扣绩效。折腾了俩月,数没涨多少,倒是出现了不少跟质检躲猫猫的操作——有个铣工把带毛刺的棱边用砂纸磨得光溜溜的,第一次交检顺利过了,结果到装配的时候发现孔位偏了0.3mm,全批返工整修,算下来一次合格率直接掉了三个点。
说实话,干我们这行久了都知道,那些天天把“差不多就行”挂嘴边的工位,一次合格率从来高不了。
差一点都不行。
你今天偷的懒,可能是装在客户设备上跑了几万公里才掉下来的螺丝,可能是堵在液压管路里的铁屑,可能是漏在地面上的半桶切削液被路过的人踩得满车间都是,最后算总账的时候,那点偷来的时间,半分都换不回来。
后来我们索性撤了那些天天盯数的看板,没搞啥复杂的管理工具,就是把每个工位容易出问题的点,用粉笔写在机床旁边的铁皮上:毛坯上料前先敲两下听有没有裂纹,装夹垫的铜皮每次换班都要擦干净,刀具到了规定的切削长度不管磨损没磨损直接换,交检前自己先拿千分尺卡三个点,别等检具伸过来才慌慌张张补擦表面的油污。就这么简单的事,第二个月的一次合格率直接涨了四个点,之前天天拉着脸的线长,早会的时候终于能端着保温杯笑一下了。
那天带的小孩看完整个流程,蹲在机床边上挠头说,原来这数不是给领导看的啊。我把千分尺塞他手里,说你卡完三个点的尺寸,就知道这数到底是给谁看的了。
作者|制造
排版|制造
审核|白杨