上周带刚毕业的小徒弟去冲床区转,他盯着靠墙排的一整排减速箱看了十分钟,转头问我:“师傅,这几个除了铭牌上的扭矩数字不一样,连螺丝孔位、吊环螺纹都对得齐,不就是改个参数凑出来的型号?”
我当时没直接答,伸手把最边上那个最小的箱体的端盖拧开,指给他看里面的齿轮——和最大那款的模数差不了多少,只是齿宽窄了两毫米。
先给你摸下真实的“系列化”是什么手感
别拿课本上的干巴巴定义套。你伸手在车间摸过就知道,这不是什么高大上的商业策略,是摸过无数台坏设备、赶过无数次急单攒出来的务实办法。
就说那排减速箱。从10牛米到1000牛米的全梯度规格,从最开始的铸造砂模,到加工用的夹具,甚至连固定电机的法兰盘尺寸,全是提前留好通用余量的。你要做小扭矩的款,就把齿轮做窄点,输入轴的键槽开浅点;要做大扭矩的款,就把同个箱体里的齿轮加宽两毫米,轴承换个承载等级更高的。剩下的所有加工步骤,全和标准款一模一样。
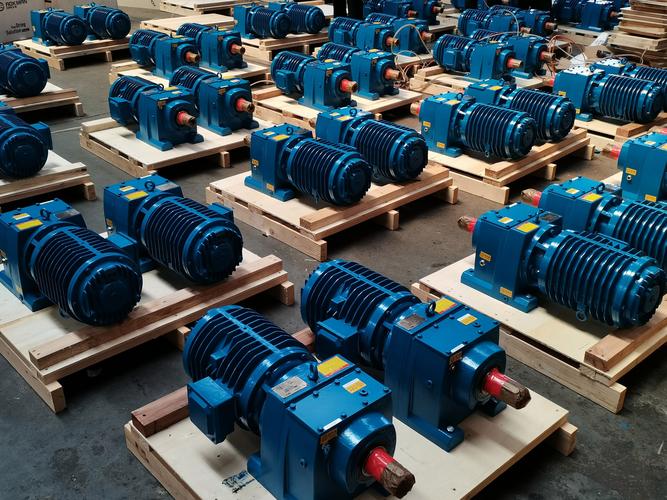
说真的,我刚入行的时候也觉得这是厂家为了省成本玩的懒招。直到有次赶急单,客户要一款比常规扭矩大15%的特殊减速箱,要是搁三十年前非系列化的年代,从画图纸、开新砂模、做专用夹具到试切样机,少说要四五十天才能出第一台合格的货。结果那次我们从仓库拎了个最大号的标准箱体,把原来的标准齿轮换成加宽的定制件,半天就装完,试机的时候齿轮转得稳当当的,连异响都没有。
那天我站在试机台边,听着电机平稳的嗡嗡声,突然懂了。
那些被骂“偷懒”的设计,全是踩过坑攒出来的
很多人提起系列化,第一反应就是“换个壳凑产品线割韭菜”。真不是。
我刚进厂那会,老车间还没推系列化,每做一款新设备,连固定电机的支架都要重新焊、重新打眼。每次换个供应商的电机,孔位对不上,就得现场拿手电钻扩孔,拿焊枪补焊,折腾半天。有次赶一批出口的设备,三个装配工蹲在地上扩孔,手上的机油混着铁屑,蹭得满脸都是,最后还是晚了两天发货,整组人被扣了小半个月奖金。
后来车间推系列化,第一个改的就是电机安装位。把所有常用功率的电机的安装孔距,全整合到一块通用的钢板上,不管你换哪个供应商的电机,只要功率在范围内,螺丝直接就能对准孔位拧进去,根本不用现场扩孔。
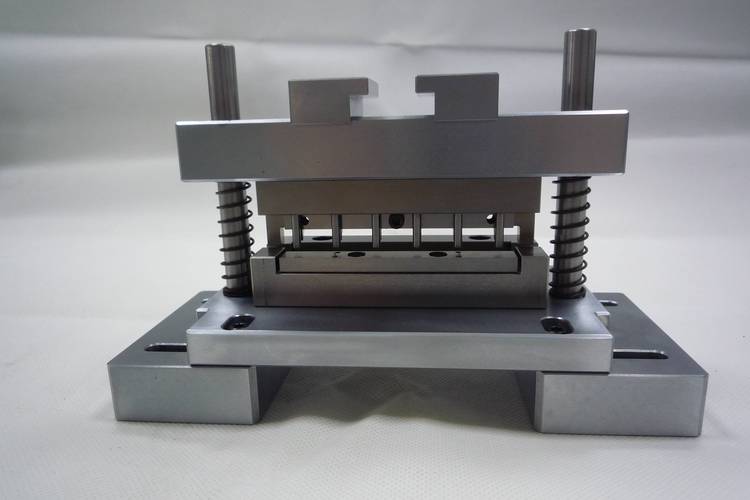
系列化的核心从来不是“做很多长得像的产品”,而是把所有能通用的部分,提前算好公差、留好余量,把不可控的临时调整,全变成能提前预判的标准动作。
你平时用的手电钻也是这个道理。为什么不同功率的款,握把的粗细、电池的卡扣位置全是一样的?不是厂家懒得改设计,是从注塑模具的角度,改个握把尺寸要重新开模,成本高到离谱;而且你换电池的时候不用重新适应卡扣的位置,拿起来就用,体验也顺。
别把系列化做成“四不像”的凑数
当然,这几年我也见了不少把系列化做歪的。
为了凑全产品线,小功率的设备硬套大设备的箱体,重量沉得要死,用户拿在手里坠手腕;大功率的设备硬塞小箱体,跑俩小时就发烫报警。
这种事真的太多了!上次去隔壁厂交流,他们做的小型输送线,为了最大化通用化,直接把重型线的机架型材切短了当轻型线用,结果客户拉去装轻货,一抬就弯,售后电话打了三个月,赔的钱比省下来的模具费多十倍都不止。
真正的系列化从来不是无底线的通用,而是在通用和适配之间找最舒服的平衡点。就像你家里的碗,小的装咸菜,中的盛米饭,大的装汤,尺寸差得不多,但是每个的厚度、把手的位置,全是按使用场景调过的,不是随便拿个盛汤的大碗装咸菜,端着累还占地方。
说实话,很多刚毕业的小孩进车间,总觉得要搞点没人见过的新设计才叫厉害,看不上这些通用的标准件、系列化的结构。真等你遇到急单要赶货,遇到现场装不上要改孔,遇到售后跑断腿的时候,就知道这些看起来笨笨的通用结构,全是帮你挡麻烦的墙。
别不信。
上次小徒弟看完那排减速箱,自己蹲在那翻了半小时零件手册,抬头跟我说,原来这些看起来差不多的箱子,里面的齿轮油加注口位置全是错开的——因为不同扭矩的箱子散热速度不一样,加注口的位置是顺着油的流动方向留的,根本不是随便打的孔。
下班的时候小徒弟拎着半瓶冰汽水走在我旁边,还在翻那本卷边的零件手册。风把车间里飘出来的淡淡的机油味吹过来,我突然想起刚入行的时候,我师傅也是这样,蹲在机床边,给我讲这些从来不会写在课本上的道理。
作者|制造
排版|制造
审核|小准