上周带刚毕业的小徒弟逛车间,走到慢走丝工位的时候,他扒着防护玻璃盯了足足五分钟,转头问我:“师傅,这机床怎么连个切削刀都没有?那硬邦邦的钢件,是怎么被切开的?”
我当时就笑了。这是绝大多数人对金属加工的固有印象——要削铁,就得拿比铁更硬的刀,蹭着蹭着把多余的料刮掉。可真在车间待久了就知道,老办法硬碰硬的路,早就有走不通的时候。
硬碰硬的老办法,早就走不通了
你站在普通车床边就知道,硬合金刀头啃在钢件上的时候,那种尖锐的震颤顺着刀架往脚底板传,切下来的铁屑卷成亮银色的圈,温度高到能把旁边的乳化液烤得冒白汽,离半米远都能闻见金属被灼烧的糊味,对吧?
可总有一些活,是这套老办法搞不定的。比如刚淬完火的模具钢,硬度高到普通刀头碰上去先崩个豁口,你总不能拿着砂轮一点点磨吧?还有那种打在高温合金叶片上的微孔,直径比头发丝粗不了多少,用钻头钻?别说钻穿了,钻头一碰到硬料就断在孔里,掏都掏不出来。
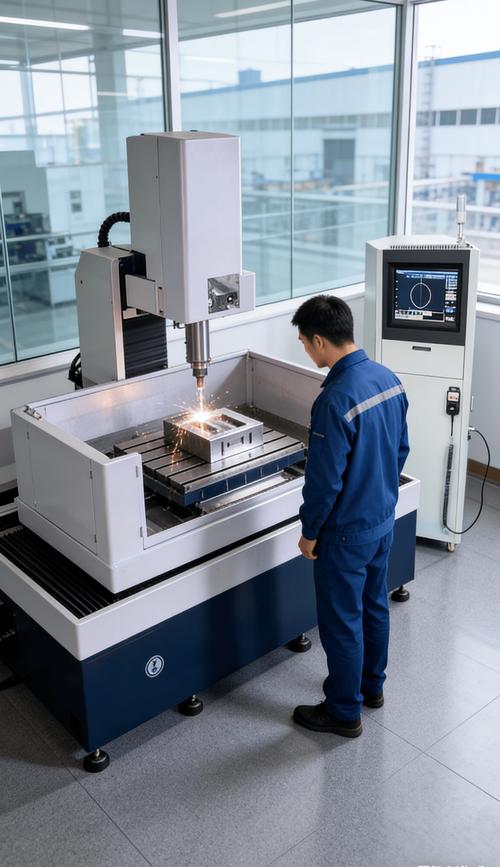
这些场景里用的,就是大家常说的特种加工。说穿了就是没有实体刀具参与的材料去除,靠的是电、热、声、高压水这些能量,直接把多余的材料蚀下来,根本不跟工件硬碰硬。
那些听起来离谱的加工逻辑,真的能用
你可以把电火花加工理解成,两个离得极近的电极,中间隔着绝缘的工作液,每次放电的时候,局部温度能飙到几千度,把接触位置的金属瞬间融化甚至气化,一点点把多余的料“烧”下来。上次小徒弟问我,那电极不会被烧没吗?会啊。所以电极本来就是按损耗比例做的,烧到一定程度换一块就行,比你崩十把钻头划算多了。
还有那种高压水刀,把水加压到几百个大气压,混着细磨料从一个比针鼻还小的喷嘴里射出来,切钢板的时候连个毛刺都很少,切那种蜂窝状的隔热材料,根本不会把结构压变形。换以前的老办法,你得用锯片一点点磨,磨出来的边歪歪扭扭不说,材料里的蜂窝结构全被压塌。切出来的边摸上去滑溜溜的,连个毛边都不用磨。真的。

我刚入行的时候,头一次见水刀切钛合金板,站在安全距离外看那束细水柱从钢板上划过去,没什么震耳的巨响,钢板就被整整齐齐切开,当时真的觉得挺神奇——原来加工金属根本不用拿硬家伙硬怼。
别把它当万能魔法,坑踩多了就懂了
很多人觉得特种加工精度高,放着不用管就行,真不是。比如线切割的时候,钼丝要是张紧力没调好,走刀的时候晃一晃,切出来的型腔尺寸就差个几丝,装到模具上漏料,拆下来返工要花好几个小时。还有电火花加工的时候,工作液要是换得不及时,里面混了太多金属碎渣,放电就会不均匀,加工出来的表面坑坑洼洼的,像长了麻子,后续抛光都得比平时多花一倍时间。
说实话,我第一次操作电火花的时候,图省事没换工作液,结果加工出来的型腔表面全是深浅不一的凹坑,当时被班长骂了半小时,最后拿砂纸抛了整整一下午才把表面弄平,现在想起来还头疼。
很多产线上现在用特种加工,也不是为了追什么高科技,就是实在没办法了——传统方法干不了、干不好、干得太慢的活,才轮到它上场。就像你拿菜刀切不动钢管,总不能硬砍吧?换个合适的工具,效率就上来了。
那天小徒弟盯着线切割的走丝机构看了好久,转头跟我说,原来加工的逻辑根本不是我之前想的那样。我拍了拍他肩膀,车间里的东西,从来不是按课本上的道理长的,多走多看多踩坑,自然就懂了。
作者|制造
排版|制造
审核|白杨