上周带刚毕业的小徒弟在车间转,他盯着热处理炉出来的通红料筐看入迷,伸手就想去摸那根刚吊出来的钢条,被我一爪子拍在手腕上。
不要命了!
他缩着手吐舌头,说原来这就是热处理啊,不就是把钢烧红了淬一下?
这话一出,旁边蹲在地上抽烟的老班长直接笑出了声。
你以为的“烧红变硬”,全是车间最常见的误区
很多外行甚至刚入行的小孩,对热处理的认知就停留在“烧红、水冷、变硬”这三步。
太简单了。
简单到之前有个外协的师傅,拿做销轴的45号钢,烧到整个亮得晃眼的橙红色,直接“哐当”扔油槽里,觉得这样出来的件硬得能砸钉子,肯定结实。结果装到设备上跑了不到三天,销轴直接断成两截,断口上的晶粒粗得能摸出颗粒感——烧过温了。
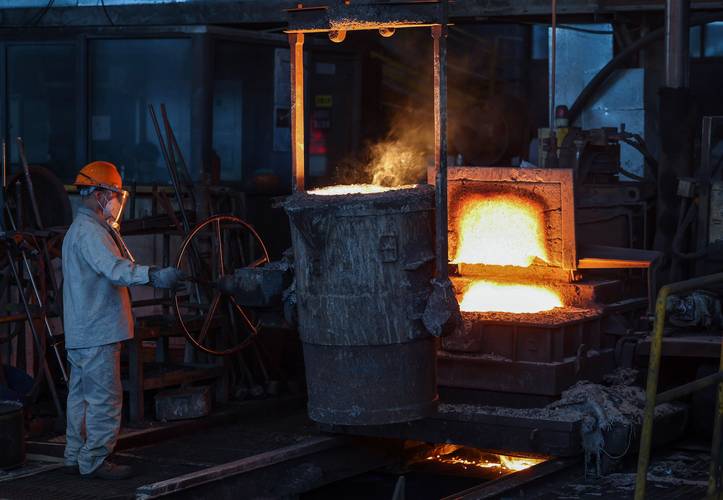
真正的热处理,从来不是“烧到红就行”,是卡着温度区间、保温时长、冷却速度三个死数,把钢内部的晶粒结构掰到你想要的状态。
就像你在家发面蒸馒头,不是把面揉完就直接塞蒸笼,要温着发酵到合适的程度,火大了蒸成硬焦壳,火小了蒸出来是黏牙的生面团。钢的内部结构也是一样:温度低了,相变没完成,出来的件软得一敲就弯;温度高过了临界点,晶粒会疯长,硬倒是硬,脆得跟冬天的冰棱子似的,稍微受点冲击就裂。
很多人总觉得,温度越高,烧得越透,件就越结实。完全搞反了。
跟着一炉连杆走完全程,才知道每一步都容不得半点走神
就拿车间最常见的发动机连杆来说,从进炉到出来,每一步都没有“差不多就行”的余地。
进炉前要先把表面的油污、铁屑擦得干干净净,不然烧的时候油迹在表面留个不均的碳层,冷却的时候应力一集中,直接就裂。
进炉也不是直接推到最高温区,要顺着料道慢慢走,经过预热区、升温区,到了设定温度才开始算保温时间。你趴在炉口的观察孔上看,里面的钢是暗樱桃红,不是那种亮得刺眼的橙红——差个几十度,出来的性能能差出一大截。
到时间了,天车的钩子勾住料筐,稳稳吊出来。
手不能抖。
掉地上,整筐件直接变形报废。
然后顺着料道挪到油槽上方,吊着匀速在油里晃,让每个面的冷却速度都差不多,不然歪歪扭扭的变形,后面机加工再怎么车都救不回来。

我之前就因为打了半分钟的瞌睡,把一炉本该空冷的弹簧钢错扔到了水槽里。整炉件硬得跟淬火玻璃似的,拿扳手一敲就碎成好几块,扣了小半个月奖金,现在想起来还肉疼。
冷却环节的速度控制,本质上是在跟钢的内部相变抢时间——快了裂,慢了软,差个两三秒,出来的件要么直接报废,要么装到设备上出了问题,要担天大的责任。
那些没写在手册上的“土经验”,全是踩坑踩出来的
手册上的曲线是理想状态的。
车间里哪有那么多理想状态?
夏天的油槽和冬天的油槽,温度能差十几度,冷却速度能差出三成。老工人都知道,夏天冷却的时候要把料筐多吊起来晃两圈,让油的流动更匀;冬天就适当在槽里多浸几秒,补回温差带来的冷却速度差。
还有,刚从炉里出来的件,绝对不能直接放在水泥地上。地面太凉,一沾就因为局部骤冷收缩变形,必须搁在专用的铸铁架上晾。
很多人觉得热处理完了,件越硬越好。不对的。比如做冲击载荷的连杆,硬度过高,韧性就掉了,跑个几万次就会疲劳断裂。老班长做了三十年热处理,从来不会把硬度卡在上限,特意留一点回火的温度余量,让件的硬度卡在区间的中下位置,摸起来是凉润的,敲出来的声音是沉的,不是那种尖锐的脆响。
上次新来的质检,拿硬度计打了个件,比要求值高了2个HRC,高兴得要给班组报喜,被老班长劈头盖脸骂了一顿。他不知道,这2个点的硬度,会让件的疲劳寿命掉一半,装到设备上跑高速断了,那是要出安全事故的。
前几天小徒弟问我,学热处理最难的是什么?
我指了指炉边那本翻得卷边的记录册,上面全是之前的老师傅歪歪扭扭的字:今天油槽温度低了5度,冷却时间加10秒;昨天下午刮大风,车间温度降了3度,保温时间减2分钟。
没有什么高大上的公式。
全是在现场跟温度、跟时间磨出来的实感。
作者|制造
排版|制造
审核|乐乐