2026-09-21 04:05:11 分类:正文
早班换线,你去车间逛一圈,立马能看出差别。
这边一帮人满头大汗围着冲压床转,扳手扔了一地,吊模的钩子还悬在半空,停线两个小时了,试冲的件还是尺寸不对。
隔壁那台,二十分钟前刚换完线,现在已经嗡嗡转着出成品了,换模的师傅蹲在边上抽烟歇脚。
差在哪?不是隔壁师傅手脚快,是人家摸透了快速换模的门道。
换模慢,真不是工人懒
很多管理人员一看到换模慢,张嘴就骂工人动作不利索。
其实真错怪干活的了。
大部分换模的停机时间,根本不是花在拆模装模上,是花在找东西、等准备上。
我干了十几年车间,见太多工厂都是这么干的:上一批货做完,机器停了,工人才想起去找新模、翻工具、调定位,乱七八糟的活全堆在停机的时候干,机器能不等吗?
快速换模的核心其实没多玄乎,就是拆清楚内换模和外换模。
什么是内换模?就是必须停机才能干的活,比如拆旧模、装新模、试机调参数,这活你不干,机器开不了,没办法。
那外换模呢?就是机器运行的时候就能提前做完的活,比如把新模吊到工位边、把要用的扳手夹具整理好、提前把料摆好,这些活根本不用等停机。
就这么简单的拆分,多少工厂做了几十年都没理清楚。
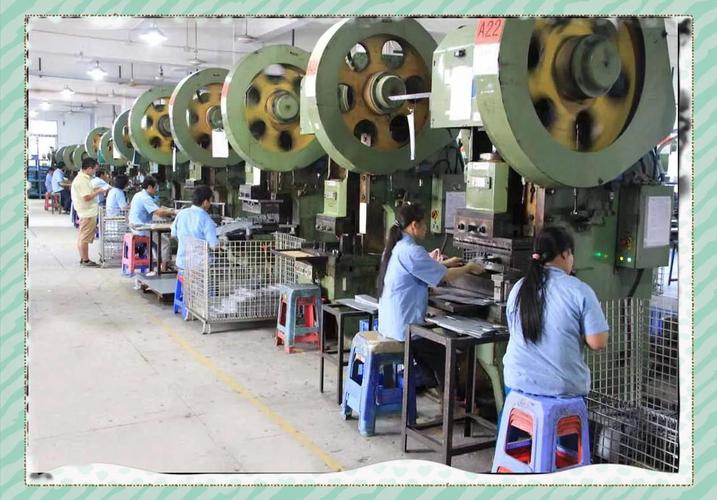 冲压车间传统换模作业现场
改几个小动作,速度直接翻几倍
别以为快速换模就得花大价钱买自动化设备,很多小改动,几百块钱就能出效果。
比如说,原来换模要拧八颗大螺栓,每颗螺栓要拧三十多圈才能紧,拆的时候也要一圈圈松,光拧螺栓就要二十分钟。
现在换成快拆锁块,或者把螺栓截短,换成带偏心把手的快锁,扣上去一压就紧,扳一下就松,五分钟搞定。
再比如说定位,原来装完模要反复敲,来回调位置,试个三五件才能对准尺寸,现在在模座上加两个定位销,新模放上去一卡就准,根本不用调。
还有工具,原来换模的时候工人要跑半个车间找不同的扳手,找吊模的钩子,现在把所有换模要用的东西,全放在一个带轮子的专用推车上,上一批货快做完的时候,推车就已经停在工位边上等着了,不用停机了再瞎跑。
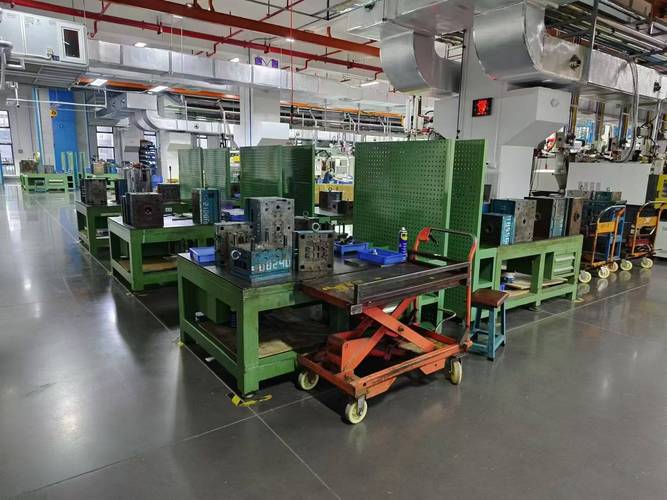 制造车间快速换模工具车实拍
说实话,就这么几处小改动,原来两个小时的换模流程,压缩到二十多分钟太正常了。
工人不用赶得满头汗,机器少停一个多小时,多出来的时间能多做多少活,这都是白捡的效益。
别踩那个最常见的坑
 别踩那个最常见的坑
很多老板一听说快速换模好,第一反应就是找设备厂买新的快换系统,一套下来几十万上百万,砸完钱发现效果也就那样。
这不扯吗?
快速换模首先是流程的改变,其次才是设备的升级。你连内外换模都没分清楚,买再好的设备,工人还是停机了才准备东西,该慢还是慢。
还有一个误区,就是觉得越快越好。
真不是。如果你的工厂都是大订单,一副模用大半个月才换一次,你花大价钱搞到十分钟换模,根本赚不回成本。
快速换模本来就是为小批量多品种的订单准备的,换得越频繁,收益才越大。适合自己的才对,没必要盲目追速度。
不过话说回来,现在订单批量越来越小,换线越来越频繁,你换模快,就能接更小的单,就能比同行反应快,这就是真真切切的竞争力。
我逛过这么多车间,只要看换模的时候工人是不是东跑西颠找东西,就能知道这家厂的管理到不到位。
快速换模哪里是什么黑科技啊,就是多站在干活的人这边想想,把没用的瞎耽误功夫都去掉,让机器少等,让人少跑腿,就这么点事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的变戏法:快速换模到底赢在哪
文章链接:https://www.lfdjt.com/p/zhizao/a/1354.html