旁边的张师傅端着搪瓷茶杯凑过去,斜了一眼他手里的废件,没骂他,就指了指自己工位上压在茶杯底下的那叠纸:“你上次是不是没按那上面的步骤走,淬火完当天就上磨床了?”
小周愣了。他确实觉得那道“放48小时再磨”的规定太耽误时间,想着自己手稳,磨出来肯定没问题,结果就出了这档子事。
“按图加工”和“按规程加工”根本不是一回事
很多刚进车间的新人都有个误区,觉得手里拿着图纸,对着尺寸卡,只要公差在范围内,就算干成了。
真不是。
图纸上能给你标清楚哪个面要达到多少精度,哪个位置的粗糙度要多少,但是它不会告诉你,你是先车外圆还是先钻中心孔,是先淬火还是先铣键槽,是夹着装还是用顶尖顶着装,甚至不会告诉你,装夹的时候要在卡爪和零件之间垫多厚的铜皮。
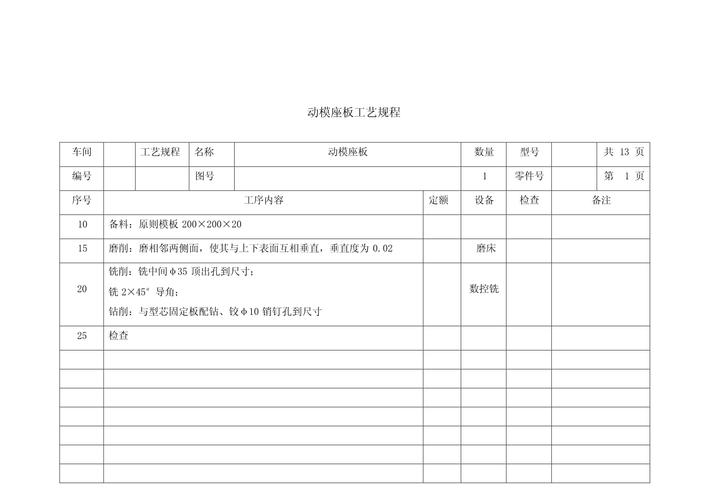
这些没人会在图纸上写。全在那叠你觉得没用的工艺规程里。
上次有个新来的技术员,觉得规程里写“粗车每走三刀就退刀检查一次刀具磨损”是多此一举,自己在程序里把走刀量加了20%,结果刀具崩了个豁口,在刚车出来的面上划了一道10cm的深印,那根大轴光重新返工就花了整整两天。
说穿了,工艺规程从来不是给你念的紧箍咒,是把所有可能踩的坑,提前给你标出来的路牌。
那叠薄纸里,藏着多少你想不到的细碎讲究
别以为规程里写的都是干巴巴的步骤。
我翻见过我们车间最新版的规程,针对某类小轴的加工,上面写的细到什么程度?
“粗车外圆留1.2mm磨削余量;装夹时卡爪与工件接触面垫0.5mm厚紫铜皮;淬火后室温放置48小时再进磨床;磨外圆时砂轮进给量每次不超过0.01mm;铣键槽前要先把工件端面的毛刺全部倒干净。”
你看着觉得都是废话?
随便拎一条出来,背后都是实打实的教训。
就说垫铜皮那条。之前有个老师傅,干了二十多年车床,觉得自己卡爪磨得特别平,根本不需要垫铜皮,结果夹出来的外圆上留了三道深深的卡痕,磨量本来就留了1mm多,那点印子磨到最后差0.02mm才消掉,整根件直接报废。他自己后来主动把这条抄在自己的操作面板上,每次装夹之前都要先摸一下铜皮在不在。

很多人觉得这些细节太磨人。
可制造这行,本来就是由无数个0.01mm的细节堆出来的。你少垫一层铜皮,少等那两天时效,少检查一次刀具磨损,最后算下来,浪费的时间、报废的件,比你按规程走省下来的那点时间,多十倍都不止。
那些改了又改的规程,全是拿废品换的
总有新人吐槽,说这些写规程的技术员从来不上机床,坐在办公室里拍脑袋写规定。
真冤枉人。
我见过我们车间那本用了快十年的规程,边边角角全是折痕,上面用红笔改了不下几十处。
最开始那版规程里,写的是铣键槽要在磨外圆之前做。结果每批件磨完外圆,总能看到表面有细微的划痕——就是铣键槽的时候掉的铁屑,粘在工件上,磨床转的时候带出来的印子。后来干脆把顺序反过来,先把外圆磨到最终尺寸,再去铣键槽,铣完把所有毛刺、铁屑擦干净,再做终检,那类划痕直接就没了。
还有之前的规程里,写的是淬火完直接上磨床。结果每批都有将近三成的件,磨完放个三五天,尺寸就变了——都是淬火的内应力没释放,在零件内部慢慢“舒展”,把尺寸带偏了。后来加了一道自然时效的工序,淬火完放够两天再磨,废品率直接降到了百分之二都不到。

你现在看到的每一条写在规程里的规定,没有一条是凭空想出来的。
要么是之前出过的废品,要么是崩过的砂轮,要么是耽误过的交期。
不过话说回来,也不是说规程就是死的不能碰。
上次我们车间试新的切削液,发现原来规程里写的“粗车每小时检查一次刀具”,现在可以改成每两个小时查一次,确实不影响加工质量——但前提是,你得先把原来那条规定的来由摸透,知道它是为了防止刀具磨损超差才定的,而不是上来就觉得人家写的不对,瞎改一通。
上次小周把那根废轴捡回来,压在自己工位的玻璃板下面,旁边就贴着那页关于轴类加工的规程复印件。
现在他上机床的第一件事,不是找卡尺,不是开主轴,是先把规程翻出来,对着每一步核对。
车间里的机床还在嗡嗡转,切削液顺着导轨流下来,张师傅的茶杯还压着那叠改了又改的纸,风从车间大门吹进来,掀得纸角动了动。
作者|制造
排版|制造
审核|满满