上周带刚毕业的小徒弟站在产线边,他盯着传送带旁那个架在金属支架上的黑方盒子看了十分钟,冷不丁问我:这玩意儿比干了三十年的老检验员眼睛还毒?
我没直接答。
伸手挡了一下镜头前面的光线,旁边的拨杆“啪”的一下就弹出来,把传送带上刚过的零件推去了废料槽。小徒弟吓得往后跳半步——他刚才以为那拨杆是坏的。
别把它当“高级摄像头”
很多人第一次见这东西,第一反应就是“哦,不就是个连了电脑的摄像头吗”。
错得离谱。
视觉检测的核心从来不是“拍清楚”,而是“对着预先定好的判据,一秒内抠出人眼会漏的细节”。老检验员盯一天零件,眼睛酸了就会漏个毛刺、错个字符,可这黑盒子不会打哈欠,不会走神,只要参数对,它能连续十几个小时盯着同一个位置,每一个零件经过都一视同仁。
之前有个做五金件的厂,一开始图省事,直接把普通监控摄像头架在传送带上方,连专门的光源都没装,靠着车间顶上晃悠悠的荧光灯打光,别说识别0.1毫米的细微划痕,连零件有没有装反都分不清楚,最后花了小半年才把整套系统调顺。
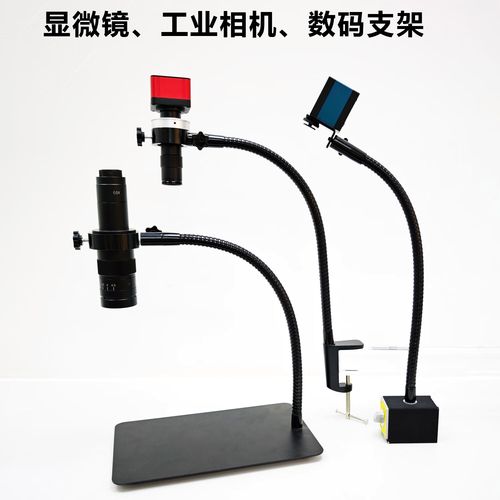
它的工作流程比你想的要“笨”
我带过好几个刚毕业的学生,总觉得视觉检测是什么高深的AI黑科技,能自己学习认零件。等你真站在它旁边看半小时,就会发现它的流程笨得很,一点花哨的东西都没有。
头一件事是等。传送带的侧面装了个小小的光电感应头,黑溜溜的,零件走到镜头正下方的位置,刚好挡住感应头的光,这时候系统才会发信号给镜头——该拍了。
然后是打光。打光的优先级,比镜头本身的价格还高。光不对。全白搭。你要是检查金属零件的表面划痕,直接用顶光打,金属表面的反光会把镜头晃得啥都看不见,就得用侧着的环形光源,把划痕的细微阴影打出来;要是检查半透明的塑料零件有没有气泡,就得用从零件背后打过来的背光,把气泡的轮廓衬得清清楚楚。
拍好的图传到旁边的工控机里,也不是让算法瞎猜,就是把这张图和之前存的标准合格零件的图做差:哪个位置多了个凸起来的毛刺,哪个地方的倒角缺了一块,零件表面的激光刻字有没有歪超过半毫米,甚至有没有少拧了一颗螺丝,一对比就出来了。只要结果不符合预先定好的判据,立马给信号给后面的拨杆,“啪”的一下把不合格的零件推到废料槽里,全程也就几十毫秒,人眼连反应都来不及。

上次小徒弟问,那遇到那种亮得像镜子一样的不锈钢零件怎么办?我指了指镜头前面套的那个黑圈圈,那是偏振光片,能把金属表面晃眼的反光滤掉,不然拍出来全是车间顶灯的印子,跟拍证件照糊了似的,啥细节都看不见。
那些容易踩的坑,全是现场磨出来的
我见过太多花了大价钱上的视觉检测,最后被扔在角落当摆设的。不是东西不好,是用的人根本没摸透它的脾气。
最常见的坑,就是不校准。
车间里的温度不是恒定的,夏天中午的时候,设备旁边温度能飙到四十多度,镜头的金属框受热膨胀,焦距稍微飘个零点几毫米,拍出来的图就发虚。之前有个厂连续三天漏检了几十件带毛刺的零件,查来查去折腾了快两天,最后发现是那天车间的中央空调坏了,镜头温度比当初校准的时候高了8度,焦距飘了半毫米,重新对着标准件校了一遍,立马就恢复正常了。热胀冷缩。很麻烦。
还有就是嫌麻烦,不做日常维护。车间里飘的都是细铁屑、切削液的小雾滴,时间长了就会落在镜头的玻璃上,像蒙了层薄纱。上次小徒弟擦镜头的时候,图省事拿普通的擦手纸蹭了一下,在镜头正中央留了个半厘米宽的印子,结果那天的检测误判率直接涨了三倍——系统把那个印子当成了零件表面的脏东西,见一个零件就推一个,他蹲在镜头旁边擦了半小时,脸都憋红了。
还有判据定得太死的。之前有个厂的工程师,一开始定判据的时候要求“必须和标准件分毫不差”,根本不管零件在传送带上走的时候会稍微偏一点。结果一天剔下来几百件完全合格的产品,产线的工人骂骂咧咧的,最后把判据放宽到“零件偏移不超过2毫米就算合格”,当天的误判率就降了九成。
说实话,我从来没觉得这黑盒子能完全代替老检验员。老检验员摸了三十年零件,手指一搭就知道哪个地方的硬度不对,这些是视觉检测做不到的。但它能把人眼最容易累、最容易走神的那些重复检查的活扛下来,让老检验员能腾出手去做更细的活。
昨天小徒弟跟我说,他现在每次路过那个黑盒子,都忍不住抬头瞅一眼,怕镜头上又落了铁屑。
我笑他。
等你跟它处久了就知道,这玩意儿跟干了几十年的老同事一样,你平时多上点心,它就比谁都靠谱。
作者|制造
排版|制造
审核|白杨