2026-09-20 20:44:00 分类:正文
刚逛完装配车间回来,鞋上还沾着点导轨润滑油的黑印。
新人跟着我转,眼睛直瞟那台六轴机器人,问我这台精度多少,负载多大。
我指指脚边,刚从输送线上滑过去的那块方板:你先说说,这是什么?
新人愣了:不就是托盘?放货的。
对,是托盘,但远不止放货。
你以为托盘就是个放货的板?
很多人进车间,目光全被大机器、机械手、显示屏吸走,谁会多看脚边跑的托盘一眼?
不就是一块板挖几个孔,把产品从这个工序运到那个工序,有什么技术含量?
说实话,我刚当学徒那会,也是这么想的。
直到第一次碰到停线故障,才知道这块小板子,是整个自动化产线的定位基准。
机器人抓产品,传感器测尺寸,所有的坐标原点,全锚在托盘上。托盘正,整个工序就正,托盘歪,后面全歪。
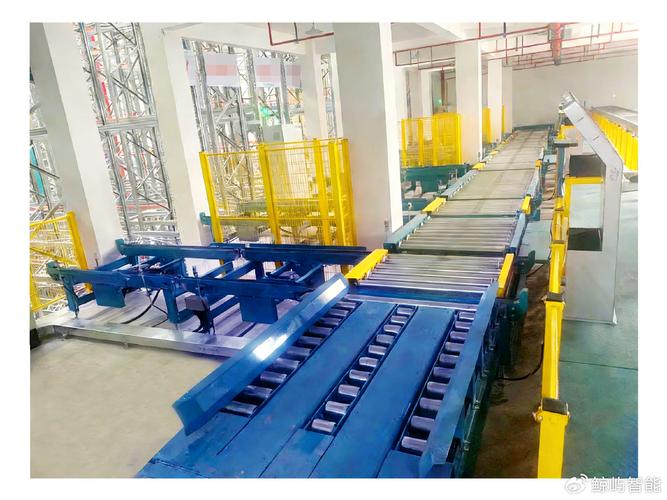 自动化生产线链式输送工业托盘
就是这么简单的道理,真出问题的时候,十个有八个会想不到头上来。
卡停产线的坑,全藏在细节里
上周刚帮新来的小伙子擦完屁股。他连着熬了两个大夜改机器人路径,说定位精度怎么都达不到要求,换了好几个传感器都没用,线停一天损失的钱,够买一整车新托盘了。
我围着输送线走了两圈,蹲下来敲了敲最常走的那块托盘,敲完我就知道问题在哪了。
声音发闷。挠度超了。
线上换了新产品,比原来重了快一倍,没人想着换托盘,就凑合用原来的旧板,时间长了,中间弯下去小半个毫米。就是这小半个毫米,机器人到位抓料,直接偏出去半个爪子,抓不住掉下来,全堆在工位里。
小伙子死活不信,说我摸着手是平的啊。
拿千分表一搭,嚯,差了快0.8毫米。偏一毫米,就能废掉整班生产,这不刚好踩在红线边缘。
还有更坑的,托盘上的定位销孔,天天插销拔销,时间长了孔磨大了一圈,你肉眼根本看不出来,等到装配的时候,孔对不上轴,一堆零件全废,找半天找不到原因。
 工业自动化定位托盘磨损变形示意图
不过话说回来,这也不能怪新人,谁会盯着一块破板子研究啊?
选托盘从来不是越结实越好
 选托盘从来不是越结实越好
很多车间采购一听,哦原来托盘这么重要,那我买最结实的,越厚越好,越重越好。
错了。
太重的托盘,本身就是负担。输送线天天拉着跑,电机负载比设计值高出去一大截,用不了两年,电机就烧,链条也磨得快,算下来反而更贵。
我见过给轻量产品配铸铁托盘的,傻不傻啊?铸铁确实不变形,但是那个重量,输送线开不快,节拍直接降了一成,产能上不去,老板愁得掉头发。
不同的产线,要选不同的托盘。
做精密装配的,要刚度够,变形小,铸铁或者钢的就合适,哪怕重一点,精度摆在这里。
做食品医药的,不能生锈,要能洗,工程塑料或者铝合金的就好用,轻,不沾锈,清洗也方便。
做冷链的,那还得耐低温,普通塑料一冻就裂,根本用不了。
从来没有通用的托盘这回事,适配你的产线,就是最好的。
我干了快二十年机械,最大的体会就是,越不起眼的东西,越容易出大问题。就像托盘,天天在你眼皮子底下跑,没人多看一眼,真耍起脾气来,百万产能说卡就卡。
下次逛车间,不妨低头看看。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没人注意的托盘,居然卡掉了百万产能?
文章链接:https://www.lfdjt.com/p/zhizao/a/1288.html