刚钻过车间的安全门,机油混着切削液的味道先裹上来,耳边是机床持续的低频嗡鸣,抬头就能看见操作台前的人,戴着磨起毛的劳保手套,指尖在那块亮着的触摸屏上飞快点着。很多人第一次见这场景,会觉得这屏就是机器的附属品,配在那儿而已。根本不是。
头回做界面,我差点把老操作工惹毛
刚毕业那会我总觉得,人机界面嘛,不就是把机器的所有参数都搬到屏上?那会为了显得专业,我把能抓的参数全堆上去了——主轴转速、进给倍率、刀具寿命、冷却压力、电网电压,密密麻麻排了满屏,连小数点后三位都标得清清楚楚。交项目那天我还挺得意,等着老师傅夸我考虑周全。结果跟了二十年床子的王师傅站在屏前面盯了半分钟,转头就把我拽到一边:“你这屏是给你自己写报告用的?我站这儿要看着刀走的位置,要知道现在干到第几件,你把这些乱七八糟的数堆在最显眼的地方,我看个啥?”
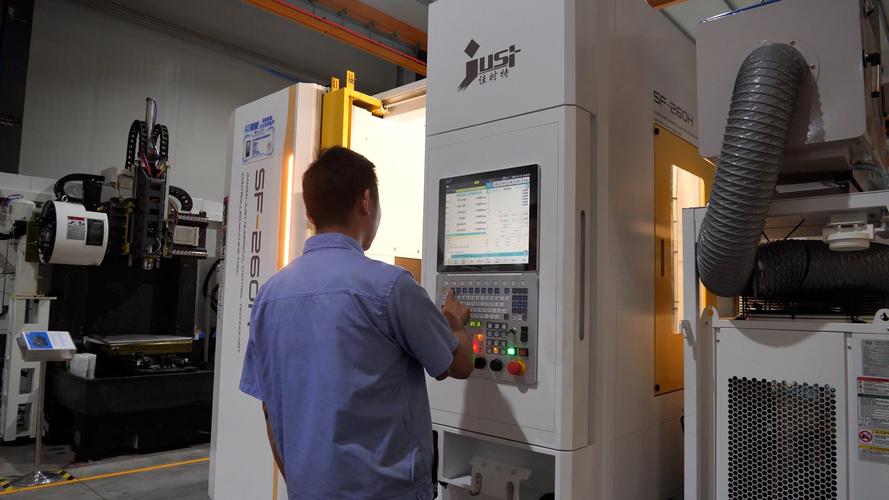
那会我还不服气,觉得老师傅不懂“数字化”,直到那天换班,王师傅按了半天屏找加工计数,没注意刀补偏了两丝,干废了十件铝件。他也没骂我,就蹲在废料堆旁边抽烟,说“小伙子,我一天要在这屏跟前站八个小时,眼睛都熬得红,你让我在满屏字里找我要的那行,我哪有那闲工夫”。那根烟抽完,我回去把整个界面删了七成,把最常用的三个功能——当前加工位置、计数、急停状态——挪到屏幕最中间,字弄成最大号的亮白色。
你在屏上点的每一下,都是之前人踩过的坑
别觉得我这是瞎改。之前有个外协的团队给我们线做新界面,图好看,做的和手机APP似的,滑动翻页,半透明效果,看着高级得很。结果上线第一周就出了大事——那天主轴过载报警,屏幕上弹了个半透明的提示框,字还特别小,操作工在机床另一边清切屑,隔了五米根本没看见。等听见主轴的声音不对跑过来,刀已经撞在工件上,把主轴锥孔刮出一道深印。我现在想起那事儿还肉疼,修这一下花的钱,够给我们整条线换三批操作手套,我当月的绩效直接扣没了。
好的人机界面,第一原则从来不是“功能全”,是“让戴着手套、站在噪音里、眼睛盯着工件的人,半秒能接住所有关键信息”。

从那之后我们定了个死规矩:所有报警信息,必须直接弹在屏幕最中央,字要大到隔三米能看清,不能藏在任何三级菜单后面。那些什么历史报警查询、参数微调、程序编辑的功能,全给我塞到侧边栏里,锁起来,只有调机的工程师能进。谁要是把常用功能藏得深,谁就去现场盯三天操作工换班。
没人跟你说的现场潜规则
很多刚做界面的人总喜欢抠那些书上的理论,什么交互逻辑、视觉层级,到了车间全得给现场的实际情况让路。
比如不能用浅灰色的字。车间顶上的照明灯晃下来,焊渣的反光、切削液的油膜反光,浅灰字在亮屏上根本和背景融成一团,你站在半米外都看不清写的啥。也不能把按钮做的太小。劳保手套沾了机油,指腹比干手的时候宽一圈,你把按钮做的和手机键盘那么大,人戴着手套根本按不准,按错了就是事。对吧?之前有个新厂的图省事,把急停和确认键做的一样大,挨在一块,有个操作工赶产量,本来想按确认进下一道工序,一巴掌拍在急停上,整条线停了快四十分钟,亏的钱够做十套界面。
我上次帮老厂改界面。把原来藏在菜单里的当前加工件数,直接挪到屏幕最顶栏。字弄成亮红色。就这点改动。当天换班的时候,王师傅塞给我一瓶冰的橘子汽水。说现在不用隔半小时就翻屏数件数,眼睛都不那么酸了。
总有人说人机界面是智能制造的入口,是数字化车间的窗口。说实在的,哪有那么玄乎。你让站在机器旁边熬了一整班的人,不用费劲就能看到他要的数,不用脱手套就能按到他要按的键,出了问题能第一时间看见报警,这就是顶好的人机界面。那些飘在天上的概念,到了车间,全得落回人站在那儿的那点真实感受上。
作者|制造
排版|制造
审核|见微