上周带新来的徒弟摸数控车床,他一上来就凑到操作屏前戳参数,被我一把拽到床身侧面——那堆沾了切削液的小方块,才是这台机器敢闷头转八小时的底气。
很多刚进厂的小孩,刚摸设备的时候总觉得这些小探头是多余的。机床有转速表,有进给刻度,老班长摇手轮的手感比千分尺还准,要这些小玩意儿干嘛?
别把它当成贴在机器上的小累赘
上次就有个愣头青,擦机床的时候嫌那个凸出来的小探头挡抹布,伸手就给掰到一边去了。当天下午那台铣床就出了乱子——闷头转了三分钟,半根合金铣刀直接崩在工件里,废了小两千的料。他蹲在废料堆旁边抠了半小时碎渣,脸绿得跟切削液的颜色差不多。
说白了,你以为它是个凑数的零件,其实它是机床的神经末梢。你碰歪的不是个塑料壳子,是直接掐断了机床跟外部信号的连接。

我刚进厂那会还不服气这些电子玩意儿。
真的。
那时候总觉得老班长那手“听声辨刀”的本事才是真功夫——进刀的时候耳朵贴在床身上,听切削的声音从脆变闷,就知道该退刀了,误差比仪器测的还小。这些冷冰冰的探头,能有这本事?
它根本不用“看”,全靠摸
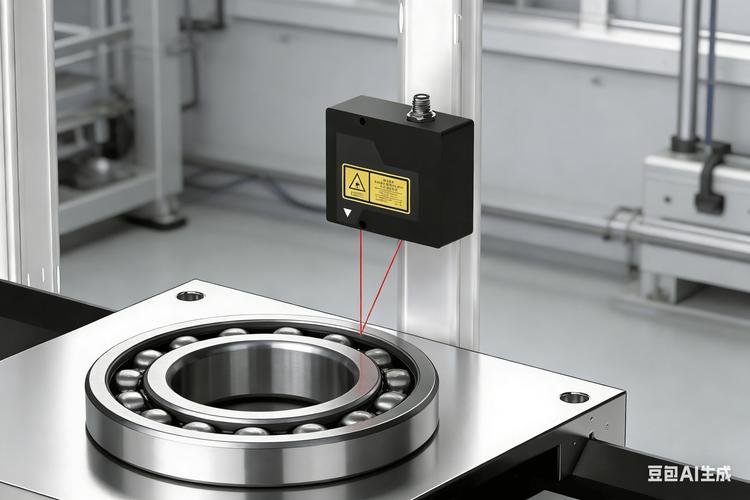
后来我才知道,车间里的传感器,大多是天生的社恐。它根本不会像摄像头一样盯着你的加工位置,甚至连“看”这个动作都不会。它就安安静静待在固定的位置,靠感应——不管是位移、温度还是金属的靠近——只要有哪怕头发丝直径十分之一的变化,立刻给控制柜发个信号:“到了,别往前了,再动就要出问题了”。
有次夜班我困得眼皮都粘在一起,摇手轮进刀的时候手晃了一下,刚要往下压,机床“咔”的一声直接锁死了。就是那个装在进给轴上的位移传感器,检测到我超了0.02毫米的进给量,直接把驱动电源给切了。那天我站在机床边,后背的汗把工服都浸透了——要是没这玩意儿,轻则工件废了赔工资,重则飞出来的铁屑划到脸,那可不是闹着玩的。
不过话说回来,这玩意儿也不是什么高精尖的黑科技。
你要是跟维修组的师傅熟,就会知道很多产线上的传感器故障,十有八九不是坏了,是“脏了”或者“累了”。
出故障的时候,别先拆电机
很多新手遇到机床不对劲,第一反应是拆电机、查驱动器,折腾两小时满头汗,最后发现是传感器的感应面沾了一层切削液的油泥。就像人戴了三层厚口罩,啥信号都透不过来。
上个月邻线的磨床突然停转,维修组的小年轻拆了半天主轴,查了所有电气接线,最后凑到跟前一看——那个测工件到位的传感器,感应面糊了一层黑乎乎的磨削液结的垢。拿酒精棉擦了半分钟,机器“嗡”的一声就转起来了。那小年轻脸涨得通红,站在旁边半天没说话。
很多时候它出问题,根本不是内部元件烧了。要么是被切削液淋久了,内部的弹性元件有点形变,就像人站久了腿打颤,测的数值就飘了;要么是安装位置被铁屑蹭歪了一点,感应范围偏了半毫米,信号就传不准。这时候根本不用换件,拿扳手稍微拧个螺丝调个角度,拿棉片把表面擦干净,它就能接着干。
我还见过更离谱的事。有人觉得这小方块便宜,拆下来放工具柜里当压纸块,转头机床就因为没检测到防护门的位置,直接带着门就开了切削,那动静,半个车间都能听见。
上次那个掰歪传感器的徒弟,现在擦机床的时候,第一件事就是拿干净的棉片把所有传感器的感应面擦一遍,比擦他自己的手机屏幕还仔细。
作者|制造
排版|制造
审核|白杨