上周带刚毕业的小徒弟去粗加工车间,刚走到3号铣床旁边,他就凑上去摸那台亮着蓝灯的操作面板,被我伸手拦了——别碰。这玩意儿比你上次在金工实习摸的那台手摇铣床金贵十倍。
别把它当高级计算器
很多人刚接触数控系统,第一反应就是这是个高级计算器嘛。不就是把人要走的坐标算好,让电机带着刀一步步挪?干了三十年的老钳工刚转数控的时候,也是这么想的。他总说,我手摇手柄走刀,走了三十年,闭着眼都能把槽铣的分毫不差,这破机器能有我准?
直到上次他自己编的程序,铣出来的槽深差了0.2毫米。
查了整整一下午,不是他坐标算错,是系统里提前设的丝杠反向间隙补偿值跑了。机床用久了,传动的丝杠磨出空隙,你往一个方向转手柄,再往回倒的时候,得先空转个零点几毫米,工作台才会真的动。以前手摇的时候,老钳工能凭着手上的劲儿,把这点空隙找补回来。但机器不行,它得靠系统提前把这个空隙算进去,走的时候多转一点,把空量填上,才能走的准。
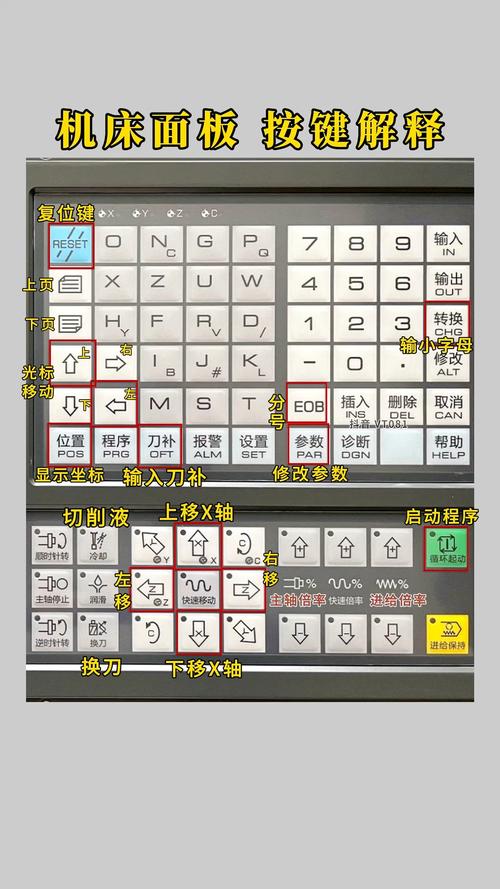
你摸着那面板上的橡胶按键,按下去软乎乎的,谁能想到它后台要管这么多细碎的破事?
那些藏在后台的‘小心思’
你站在机床旁边看,主轴带着铣刀呼呼转,卷出来的铁屑带着余热,顺着排屑槽滑到收集箱里。你以为系统就是按着你写的程序,一步一步走指令?
太天真了。
它每毫秒要算好几个数:现在刀具实际走到哪了,离你设定的理想路径偏了多少,伺服电机的实际转速是不是跟发出去的指令对得上,主轴切到硬料的时候负载是不是超了,万一憋停了要多久切断进给,才不会把电机烧了。
说真的,第一次拆开机床电气柜看到系统主板上密密麻麻的焊点的时候,我鸡皮疙瘩都起来了。你想啊,夏天车间温度能冲到40度,冬天没暖气的时候机床边的温度能到零下,铁屑、切削液的雾气飘的到处都是,它居然能把刀具的位置控制在头发丝的几分之一精度上。这哪是个冷冰冰的电子盒子啊,这是装在铁疙瘩里的老司机,眼睛都不眨的盯着每一个动作的偏差。
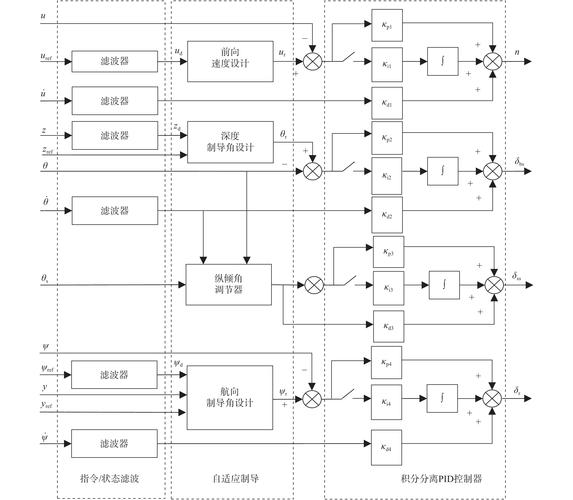
很多人说这东西是工业的大脑,其实我觉得更像个贴身保镖。你在前面写程序下指令,它在后面帮你盯着所有可能出问题的地方:温度高了就自动补一点热胀冷缩的偏差,电机抖了就调一点电流让它稳下来,碰到卡壳的地方立刻停住,不让你辛辛苦苦编的程序把机床撞废。
别迷信写在纸上的程序
上次有个外协的编程员,拿了份程序过来,说这程序在他们之前的机床上跑了几百件,精度一点问题没有。结果换到我们这台机上,跑出来的零件表面全是细密的振纹,跟被猫挠过似的。
查了三天。
最后发现是系统里的拐角加速度参数设的太急了。程序走到直角拐弯的位置,系统没等刀具完全减速就直接转方向,刀头“哐”一下冲过去,带着整个机床都跟着抖,铣出来的面自然就花了。你说程序错了吗?没有,坐标全是对的。但每台机床的重量、刚性、电机的响应速度都不一样,你在别的机床上调顺的参数,拿到这台上来,根本不管用。
就像你不能把给你家猫定的喂粮量,直接套到邻居家的大金毛身上,对吧?
还有次碰到个更离谱的报警。系统每次走到Z轴往下三十毫米的位置,就突然跳故障,说跟随误差超了。我们把程序查了两遍,参数也核对了,全是对的。最后蹲在导轨边仔细看,才发现滑块缝里卡了个小米粒大的铁屑。你想啊,人推工作台的时候,碰到个小铁屑卡着,手上能感觉到硌一下,停住就行。但系统看不到导轨上的铁屑,它只知道:我发了指令要你走到这个位置,你电机转了半天,编码器反馈回来的位置不对,那肯定出问题了,直接触发保护停机。
不过话说回来,现在很多人觉得数控系统是啥离普通人很远的高科技。其实你家里的全自动智能门锁,按指纹就弹锁舌的逻辑,跟机床里的系统没什么本质区别:收到指令,检测反馈,执行动作。只不过机床的系统要扛得住车间里的油、灰、忽上忽下的温度,反应要快的多,精度也要高的多。
昨天小徒弟又偷偷跑车间去了,这次没乱碰面板,蹲在机床边盯着屏幕上跳的实时坐标看。我凑过去问他看啥,他说原来这黑盒子不是冷冰冰的啊。
我笑了笑,没接话。
你跟这东西待的时间久了就知道,你写的程序对不对,参数设的合不合适,它比你还清楚。
作者|制造
排版|制造
审核|安然