刚跨进车间大门的瞬间,热浪”轰”一下裹过来,劳保鞋踩在满地细碎铁屑上,沙沙响。
离我最近的那台设备外壁烫得离谱,我下意识缩了下伸出去想摸的手——旁边的老周头都没抬,甩过来一句”别碰,正常温度”。
真的烫。
不是漏了,是这些设备从开机那一刻起,就带着持续散不出去的蓄热,你要真等它凉透了,这班也别想上了。
别被“傻大黑粗”的外表骗了
很多第一次来车间的人,盯着这些足有两人高的铁疙瘩,第一反应都是:这不就是个大炉子,加个铁水包,再加个砸砂的机器?能有啥技术含量?
错得离谱。
你别觉得那些露在外头的油管、水管看着乱,每一根的排布角度都是之前的老师傅们踩过无数次坑攒出来的——哪根管子离高温区太近容易老化,哪根管子挡着检修通道会耽误换配件,全是实打实的现场经验,根本不是坐在办公室画两张图就能拍板的。
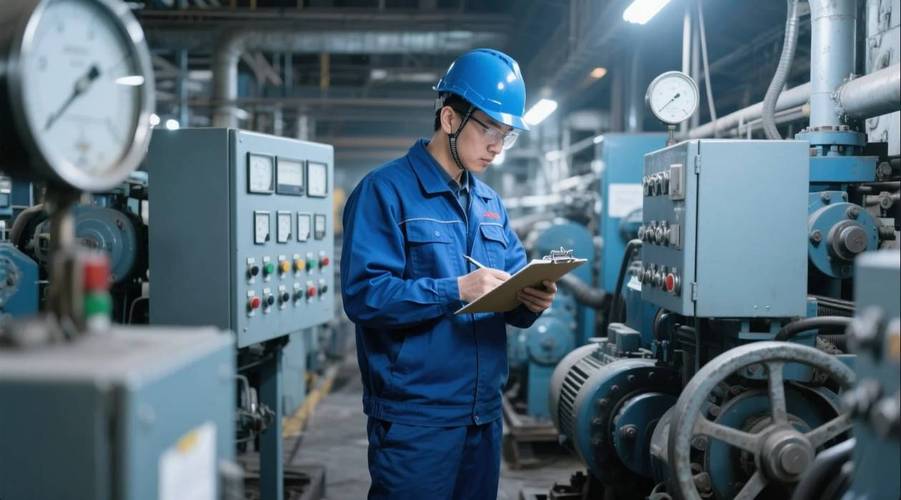
之前有个搞设计的新人,下车间待了三天,非要把设备侧面那根挡路的输油管挪个位置,说看着不规整。结果挪完刚开了两小时,管子就被旁边溅出来的铁水烫得漏油,停线修了四个小时,损失的料钱够他小半个月工资。他后来再也不说“看着乱”了。
说实话,这些设备看着糙,实则娇贵。你凑近看那些来回滑动的导轨面,擦得比我家过年待客的餐桌还干净——那上面要是落一粒指甲盖大的铁屑,设备跑起来就会拉出一道深沟,修一次要拆半台机器,谁都不敢马虎。导轨面的清洁度,是所有老工人巡检时第一眼要查的东西,比看仪表盘的数值还急。
你以为的“倒铁水”,其实是设备在跟时间抢命
我刚进厂那会,对浇铸环节的认知,还停留在小时候看老家铁匠铺的印象:拿个勺子,把化好的铁水往模子里一倒,等凉了敲掉砂型,就成零件了。
直到盯着那台自动浇注机看了半小时,我才知道自己之前的认知有多离谱。
哪是随便倒啊。
自动浇注的倾转速度卡得比咖啡馆手冲师的手腕还准:快了的话,滚烫的铁水直接冲垮砂型的内壁,整模的砂料直接报废;慢了的话,铁水在流道里提前凝住,整个型腔填不满,出来的铸件全是带窟窿的残次品。就连铁水从包口流出来的弧度,都要跟浇注口的角度严丝合缝,偏一厘米,就会溅得满地都是铁花,稍不注意就能烫穿劳保鞋的鞋帮。
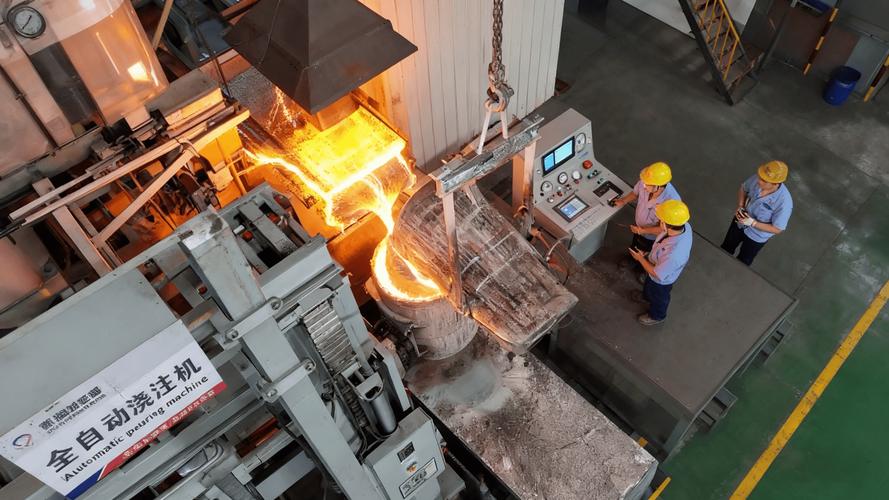
我第一次跟师傅学调浇注参数的时候,眼睛被黑镜片挡着,连大气都不敢喘。看着亮橙色的铁水顺着流道稳稳灌进砂型,没有一点飞溅,那瞬间真的觉得——这哪是烧铁的粗活啊,这是设备在跟几百度的高温抢时间,晚个零点几秒,整模的料就全废了。
旁边的熔炼炉还在嗡嗡响,温度飘在一千多度,连飘过来的风都是烫的,眉毛露在安全帽外面,没两分钟就觉得发卷。
那些听着刺耳的噪音,全是设备在递“小纸条”
很多新工人刚进车间,第一件事就是把降噪耳塞塞得死死的,说太吵了,震得耳朵疼。
我刚进厂那会也这样。
直到有次栽了大跟头。
那天我嫌射芯机的“嘶嘶”声太闹,把耳塞塞得严严实实,压根没听见气路的声音不对——平时均匀的嘶声,那天带着点尖细的漏风声。等一整批砂芯打出来,我才发现,所有砂芯的内部都是空心的,半吨多的树脂砂直接全废了,被师傅追着骂了半条车间通道。
从那之后我再也不敢把耳塞塞太满。
气路的声音变化就是这些设备递过来的“小纸条”:正常工作的射芯机,合模的时候是沉闷的“嘭”声,接着是一阵均匀的压缩空气嘶鸣,要是嘶声突然变尖,那就是气管漏了;要是合模的哐当声比平时响三倍,那就是液压系统的压力飘了,再不调,下次合模压歪砂型,出来的铸件全是飞边,光打磨就要磨一下午。
你听久了就会发现,这些看着不会说话的铁疙瘩,全是有脾气的。它哪里不舒服,不会直接说,就通过声音、温度、甚至偶尔掉下来的一点油迹给你递信号。你要是大大咧咧不当回事,它分分钟就能给你撂挑子,停线一次的损失,够你买大半年的奶茶。
不过话说回来,谁第一次见这些设备不犯怵啊?我刚进厂那会,离熔炼炉还有五米远,就觉得脸被烤得发疼,连手里的测温枪都拿不稳,师傅笑我是刚出笼的包子,经不起热。
昨天跟新来的小孩逛车间,他盯着那台运行了快二十年的老造型机看,说这机器看着比他爷爷还老,怎么还能每天稳稳出活。我没接话,就指了指设备侧面那块磨得发亮的不锈钢面板——上面的划痕,全是这么多年,跟铁屑、热浪、噪音一起熬出来的。
作者|制造
排版|制造
审核|乐乐