别拿额定产能算糊涂账
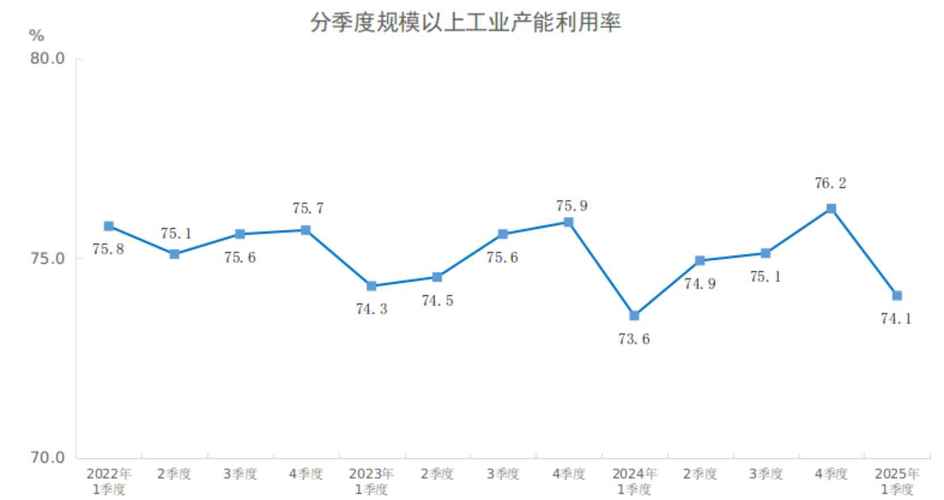
很多人张嘴就说产能利用率,公式张口就来:实际产出除以额定产能,得出来的百分比就是结果。可额定产能是什么?是机器放在测试台上,不换料不换刀不故障,连喘口气的功夫都不给,一秒不停挤出来的理想数。
现实的车间里哪有这种好事?换批次调机要半小时,刃口钝了换刀要十分钟,前面下料没跟上,你不得站那儿等?质检抽检出点问题,整批都得停,对吧?
说实话,我见过太多公司,拍脑袋定利用率目标,张口就要八十要九十,完全不管现场实际情况,算出来的数字全是糊涂账,骗老板骗自己,一点用都没有。还有更坑的,习惯单台机器单独算利用率,不管整条线的节奏,搞出来一堆虚假的高利用率,看起来好看,实则全是浪费。
真正有用的,只有瓶颈的数字
我干了快三十年制造,就认一个死理:整条产线的真实产能,全看瓶颈站在哪。其他机器开得再快,利用率再高,都是白搭。
就拿我们车间的装配线说,前面铆焊工位一天能出小一千件,后面总装一天最多拼六百件,你让铆焊开足马力干,利用率飙到九十又怎么样?干出来的构件堆在过道里,灰都落了三寸厚,还挡着叉车送货,这不叫产能,这叫堆库存。
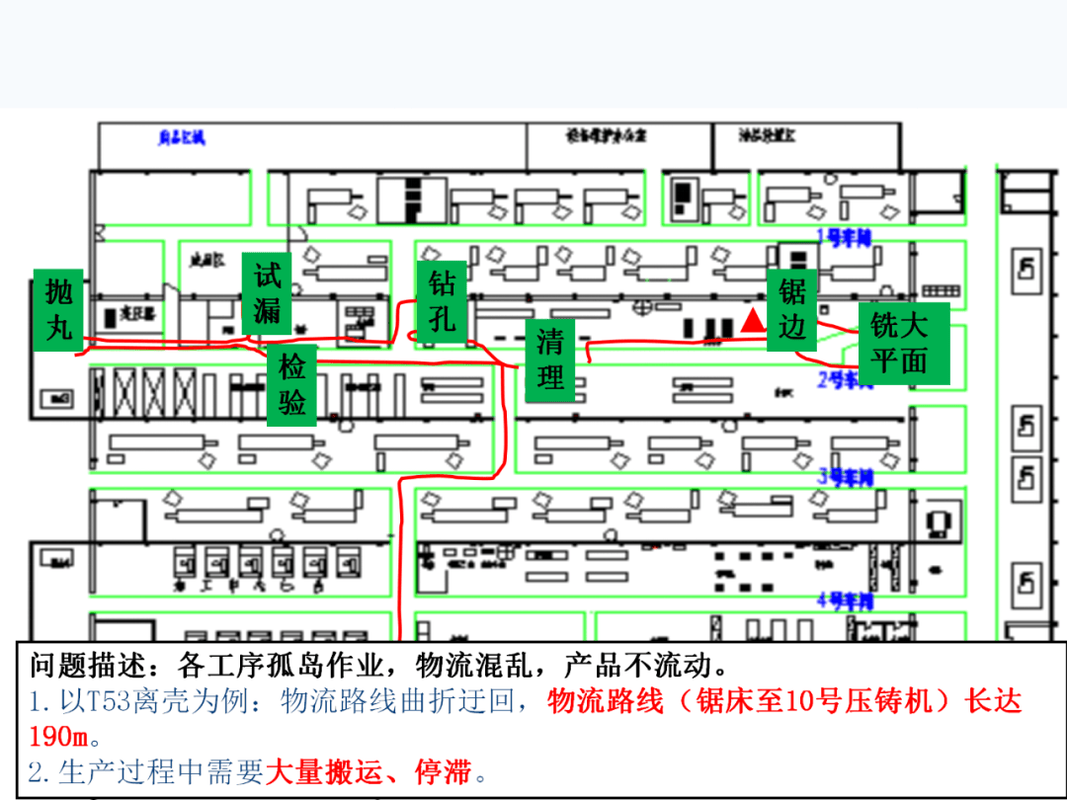
换个生活化的说法,你去吃流水席,十个帮工切菜,一个掌勺炒菜,你能说切菜的帮工利用率百分百,就是酒席效率高?客人等上菜等一小时,菜切再多都凉了,有啥用?
说白了,瓶颈工位的利用率才是整条产线的真实利用率,其他工位哪怕利用率低一点,留出来富余等瓶颈,反而是最合理的安排。太多坐在办公室敲表格的年轻人不知道这个理,算出一堆漂亮数字,现场一塌糊涂,说穿了就是没踩过车间的油地面。
产能利用率真不是越高越好
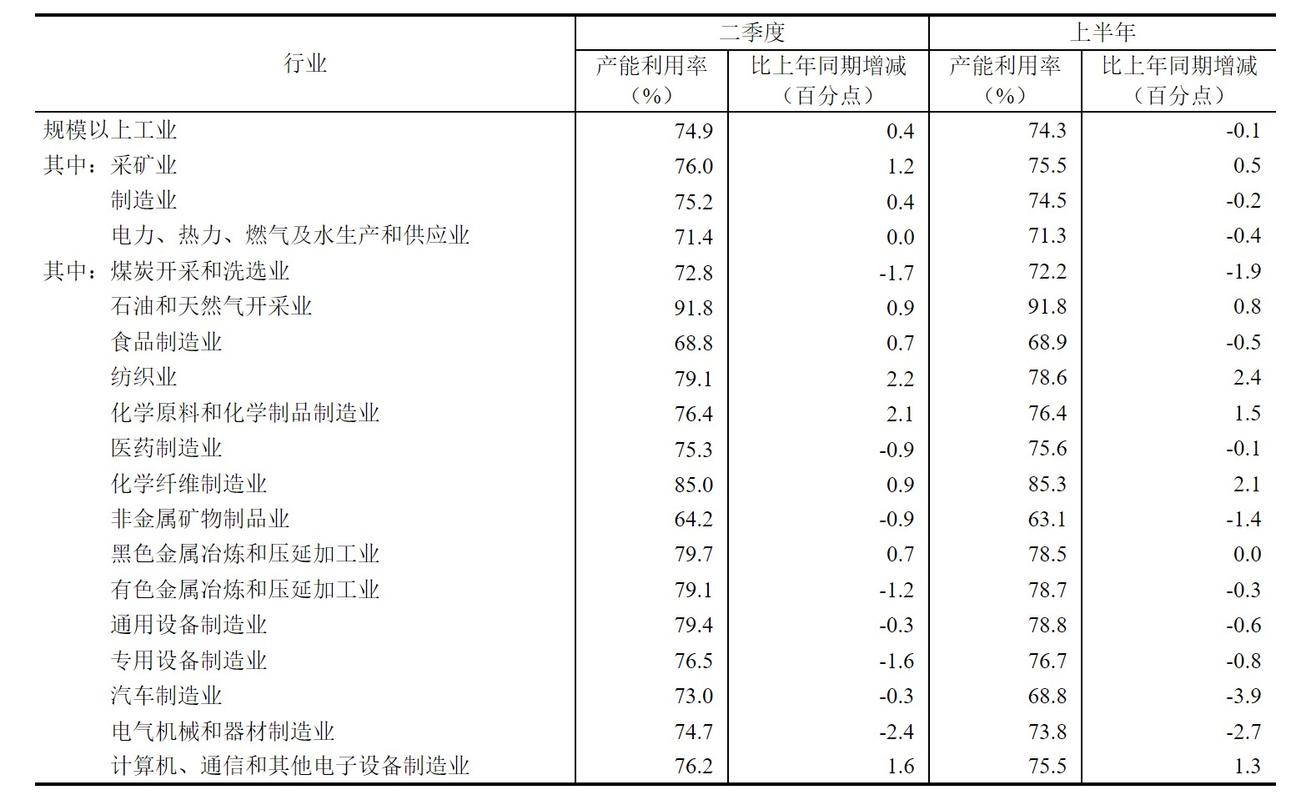
这话一说,不少老板肯定皱眉头。我花钱买的机器,买的地皮,不让开满那不就是浪费钱?
可你反过来想想,机器跟人一样,人连轴转熬三天都得躺医院,机器也一样。一直满负荷跑,保养都挤不出时间,磨损快得离谱,哪天突然出个大故障,一停就是两三天,平均下来利用率反而更低,修一次的钱都够亏好几个月的“闲置”了。
不过话说回来,留富余不止是给机器喘气,也是给生意留余地。市场哪能天天算得那么准?万一突然来了大客户的急单,你所有机器全排得满满当当,插都插不进去,只能眼睁睁把生意推给对手,你说亏不亏?留个十分二十分的富余,不是浪费,是留应变的空间。
我前几年听过一件事,一个厂长为了冲总部定的利用率指标,没订单也逼着工人不停生产,把整个成品仓堆得连门都打不开,最后产品更新换代,全当废铁卖了,亏的钱说出来都吓死人。产能利用率是帮你找问题的工具,不是拿来冲业绩的KPI。机器空着,是没订单,还是布局错了,还是瓶颈卡着,得找根因,不是硬盯着数字往上凑。
今天绕车间这一圈走下来,新来的大学生懂了,盯着数字不如低头看路,那堆在过道走不动人的半成品,就是最准的答案。
作者|制造
排版|制造
审核|见微