上周带刚毕业的实训生逛车间,刚蹭到三号车床的边,小伙子就往后缩了半步,说这机器震得手麻,是不是马上要出故障停机了。我没急着接话,蹲下来指尖蹭了蹭导轨上飘下来的油膜——混着细碎铁屑的油泥沾在指腹上,凉飕飕的。哪是要坏,是传动链上的啮合间隙跑位了。
你听到的嗡鸣,从来不是电机在喊
很多人刚进车间,总觉得那种震得耳膜发紧的嗡鸣,是大功率电机在玩命转。错得离谱。电机本身的转动是匀的、顺滑的,要是没有后面一长串传动部件的衔接,哪怕电机功率再大,你把它架在橡胶垫上空转,那点震动连个玻璃杯都晃不倒。
普通机床的动力流,从电机轴出发,先过皮带轮,钻过齿轮箱的一堆咬合齿,再拖着丝杠走,最后把刀架推到指定位置——这一整条链上,只要有一个衔接的地方松了、卡了、磨偏了,那震动就会顺着金属床身爬上来,你手搭在操作面板上能摸到那种麻酥酥的、像有小蚂蚁在金属皮底下爬的震感。不是整台机器在大幅度晃,是那种细碎的、挠得人手痒的微震动。
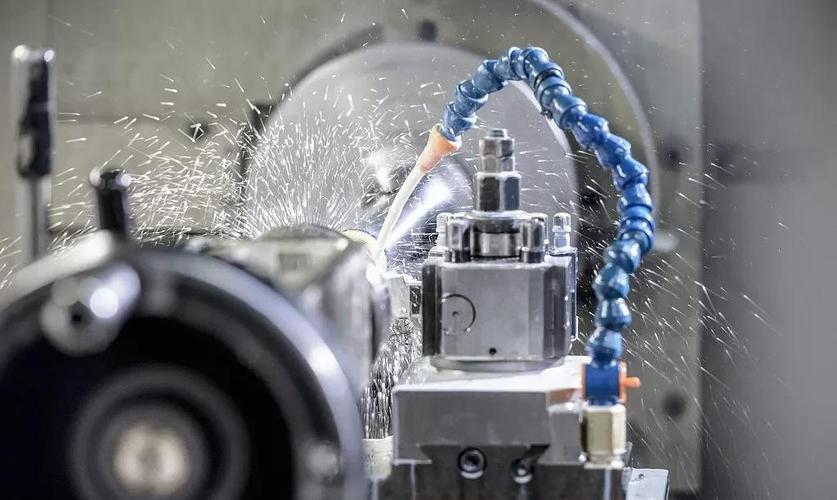
之前有个班组赶订单,换传动皮带的时候图省事,拿了根尺寸差一点的旧皮带凑合用,装上去之后皮带打滑,整个床身震得加工出来的零件表面全是细密的波纹。班组的人调了三天主轴间隙,换了新的轴承,累得满头汗都没解决问题,最后拆皮带的时候才发现,两个皮带轮的同轴度差了半毫米。就这么点偏差,折腾了所有人快一周。你说冤不冤?
别迷信“越复杂越先进”
刚入行的小孩总容易陷入一个误区,觉得车间里这些用了几十年的皮带、直齿轮传动都是落后的老古董,上来就想换谐波传动、行星齿轮,说这些玩意精度高、噪音小,才是先进技术。
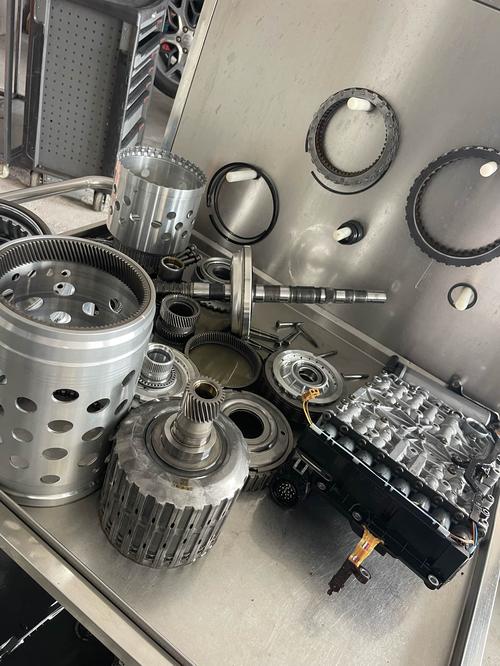
说实话,真不是这么回事。我们车间那台干粗活的龙门铣,用最普通的硬齿面齿轮传动,扛了快二十年的重切削,换过两次磨损的齿面,现在跑起来稳得很。上个月听隔壁车间说,他们给设备换了个号称零间隙的精密行星减速箱,结果呢?切削液顺着轴缝渗进去,把润滑脂混着铁屑磨成了研磨膏,才半个月,齿轮的啮合面就磨出了深沟。拆箱的时候维修师傅对着那堆零件直摇头——这玩意在恒温的实验室里当然好用,可你把它扔在满是铁屑、切削液乱溅的加工车间,密封稍微差一点,就是给磨料送上门。
道理跟穿鞋子一样。你穿专业跑鞋跑马拉松当然舒服,可你穿它去工地扛水泥,没两周鞋底就被碎石子磨穿了。机械传动从来不是比谁的结构花哨,是要跟你实际的使用场景配。你要是做精密量仪,那零间隙的传动当然是刚需;可你要扛着几吨的切削力硬刚,那种娇气得很的精密传动,真的不如皮实耐造的硬齿面齿轮靠谱。
那些藏在缝隙里的小故障,全是传动链在报警
很多人遇到设备加工尺寸飘、震动大的问题,第一反应是查伺服电机,查光栅尺,查丝杠间隙,拆半天累得腰都直不起来,最后发现问题出在传动链最不起眼的小地方。
我之前碰过一台立车,每次走刀尺寸都飘个几丝,班组的人把伺服参数调了三遍,把光栅尺拆下来擦得锃亮,甚至把丝杠的预紧力都重新调了,还是飘。最后顺着传动链从电机往主轴摸,摸到连接电机和减速机的弹性联轴器,里面的橡胶缓冲块裂了个小米粒大的口子。电机转的时候,橡胶块被反复挤压变形,每转一圈就带出来一点位置偏差,凑起来刚好就是那几丝的误差。换个新的橡胶块,成本五块钱,问题全解决了。
机械传动的核心从来不是“把动力传过去”这么简单,是要把动力的精度、震动、噪音,都控制在你需要的范围里。要是你只想着“能转就行”,今天松个张紧轮,明天磨个齿面,过不了半年,整台机器就成了一个只会哐当响、干不了细活的铁疙瘩。
后来那个实训生蹲在传动箱旁边看了快二十分钟,伸手拨了一下外露的皮带轮,能感觉到轮子里齿轮转动带出来的轻微阻力,他突然抬头说,原来这机器的声音不是乱响的啊。
对的。你在车间待久了就会摸出规律:正常的传动声是那种匀匀的、带着点金属厚重感的嗡嗡声,一旦哪个地方缺油了、间隙大了,那声音要么变尖,要么发涩,像人嗓子卡了痰似的。根本不需要搬什么高级的检测仪器,你把耳朵凑到传动箱旁边听两秒,手摸一下外壳的震动幅度,大概就能猜到问题出在哪。
作者|制造
排版|制造
审核|满满