上周带刚毕业的小徒弟逛车间,他凑到刚拆包的数控车床跟前,盯着主轴飞转的刀塔直咋舌,说这设备看着就高级,转得又稳声音又小。我直接拽着他的工装后领往角落走,他还懵。我跟他说,你刚才看见的那都是设备厂家特意调过的“展示状态”,就跟主播开了十级美颜似的,真脾气啥样,得测了才算。
亮闪闪的新机床,多半是“上了妆”的
别不信。
上个月隔壁车间的张主任,为了赶项目验收,挑设备的时候就盯着展厅里的样机看,空载转了两圈,听着声音顺,摸着手柄没震手,当场就签了采购合同。等设备拉到车间装好,空载试机确实好看,亮堂堂的防护罩,滑溜溜的导轨,连冷却液喷出来的弧度都好看。结果第一天批量上料磨工件,刚跑了40分钟,他就喊我过去,说不对,磨出来的零件端面粗糙度突然变了,摸上去拉手。
我拿百分表一测,主轴端的跳动比空载的时候飘了3丝。拆了护罩一看,主轴轴承的预紧力调得太松——厂家为了让空载转的时候声音小,特意把预紧力放低,没负载的时候当然顺,一上切削力,轴承间隙直接就出来了。
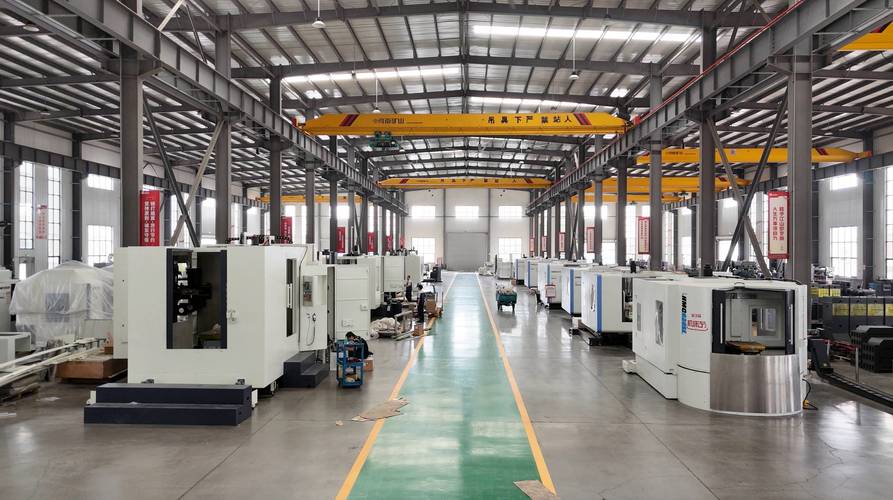
你想啊,空载的时候,刀架上连个刀具都没装,转得当然丝滑,就像你穿个拖鞋在客厅走,当然没声音,真让你扛着五十斤的货爬五楼,你脚步稳不稳,那才是真本事。
性能测试,根本不是“转起来给人看”
很多人对性能测试的误解,就是把设备开起来,转个十几分钟,没异响没漏油,就算测试合格了。
扯呢。
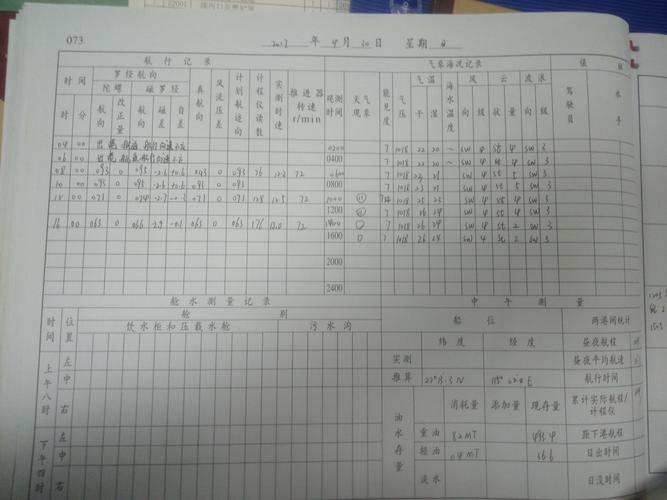
我们做测试,从来不在设备摆的那片采光最好的展示区,就拉到车间最偏的测试工位,先把所有工况往狠了怼——不是那种极限到离谱的工况,是跟你日常生产一模一样的连续负载。比如测加工中心,就拿跟平时生产用的一模一样的毛坯,夹上,按正常的切削参数连续跑8小时,中间人不能走,每15分钟记一组数:主轴端的温度,导轨滑块的温升,进给轴的重复定位偏差,甚至连设备旁边的通风口吹出来的风温都要记。
我们从来不会被参数表上的最高进给速度忽悠。谁会天天让机床以每分钟几十米的速度空跑?真正要测的,是它在额定负载下连续跑一整天,精度会不会飘,会不会卡,会不会突然出小毛病。
上次小徒弟跟着测,看到我每15分钟蹲在设备跟前拿表测数,说这也太麻烦了,看厂家给的报告不就行了?我把去年的测试台账翻给他看,有台设备就是测试的时候,连续跑了6个半小时,X轴的反向间隙突然涨了0.02毫米,当时就把导轨拆了,发现安装的时候有个滑块的固定螺丝只拧了8成紧,要是没测出来,装到生产线上跑俩月,螺丝松了,轻则零件全废,重则撞刀,主轴修一下小两万就没了。
说实在的,很多车间现在嫌测试麻烦,觉得占设备时间,耽误生产。可你算笔账,测试花的那8小时,跟生产线上因为设备精度不行停线一天的损失比,哪个划算?
测出来的“小毛病”,才是最值钱的
我干这行快20年,见过太多测试的时候揪出来的、当时看着不起眼的小问题,最后在生产线上演变成要花几万块才能摆平的大麻烦的事。
有次测一台精密磨床,前面测了整整一天,所有参数都在合格范围内,小徒弟都收拾东西准备走了,我突然注意到冷却泵的声音比刚开的时候尖了一点。别笑,干久了,听声音都能听出来不对劲。拆开冷却泵一看,叶轮里面缠了一根细铁丝,是安装的时候掉进去的,刚开始流量够,等转久了,铁丝缠得越来越多,冷却液流量就会掉,到时候磨出来的零件表面粗糙度不达标,整批货都得返工。换做半年前的他,肯定觉得我是没事找事。
真的,性能测试最忌讳追求“完美数据”。很多厂家给的测试报告,全是漂漂亮亮的合格值,连个波动都没有,这才是最假的。你想啊,车间里环境温度都在变,旁边的冲床还在咚咚响,设备的参数怎么可能一点波动都没有?我们要找的,就是这些波动背后藏的小毛病,不是要找一台一点问题都没有的“完美设备”——世界上根本没有这种东西。
哦对,还有个事,我们测试的时候,甚至会故意把车间里其他的大设备全开起来,测一下环境振动对设备定位精度的影响。很多人觉得隔壁的振动关我什么事?真到了生产的时候,隔壁冲床的共振频率刚好跟设备的床身对上,那共振能让你加工出来的零件尺寸差出半丝,这半丝在精密配合的零件上,就是装上去卡壳的命门。
小徒弟现在逛车间,再也不盯着转得快的设备看了,上次他看到新到的设备,第一反应是找测试记录的台账,翻一翻连续负载下的温度曲线,看看有没有异常波动。刚开始他还嫌我事多,现在他自己测的时候,比我盯得还紧。
这才是真的懂行。
作者|制造
排版|制造
审核|阿辰