刚进车间的人总容易被焊花呛得直咳嗽,却很少注意到最靠消防通道的那个角落——永远摆着台米黄色的老机器,外壳掉了块漆,露着底下锈褐色的铁皮。别的工位都是热火朝天的哐当声,就这台机器安安静静的,夹头咬着根手指粗的钢条,以比蜗牛爬快不了多少的速度往两边扯,旁边的检验师傅靠在货架上刷短视频,等钢条“啪”的一声脆响断成两截,才慢悠悠晃过去记个数。
这就是车间里最没存在感,也最不能省的拉伸试验。
这台机器根本不跟你讲“蛮力”
新来的徒弟总觉得这活儿简单——不就是把东西夹上,扯断,记个数么?
错。
上次刚入职的小周,第一次上手做铝型材的试验,夹试样的时候没对正,歪了快15度就按了启动。机器扯了不到三分之一,铝条“嗖”的一下从夹头里滑出来,擦着他的安全帽檐飞出去,哐当砸在身后的铁皮柜上,吓的他手都抖了。
整个拉伸过程的有效数据,是从夹头完全咬合、试样不受额外扭转力、没有初始弯曲的那一刻才开始算的。夹头的齿是经过特殊磨的,咬在试样上的力道刚好能把试样固定住,又不会在接触的地方压出太深的凹痕——要是夹太松,试样打滑,出来的力值曲线全是毛刺;要是夹太紧,接触的地方先裂,测出来的强度比真实值低一大截。
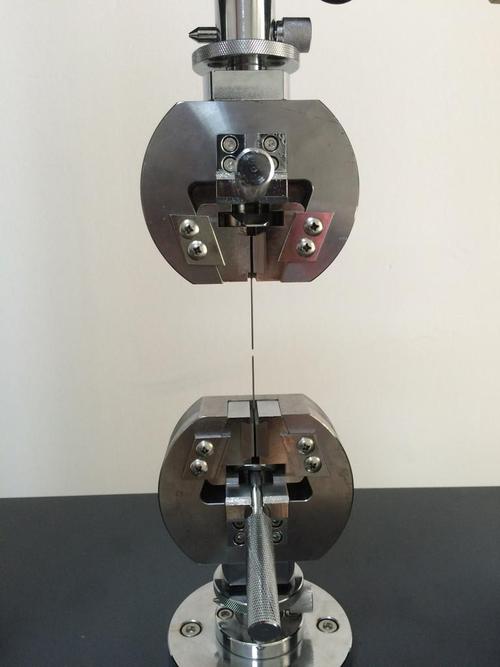
很多人觉得这机器劲儿大,其实它的精度细得很。你手碰一下试样,给它加了个几牛的侧向力,电脑屏幕上的曲线都会跳一下。你得像给猫顺毛似的,把试样在夹头里摆得端端正正,上下对齐,不能有一点歪。
太磨人了。
扯断的瞬间,根本不是“越脆越好”
做了快十年试验,我最烦听见有人说“这材料结实,一扯就断”。
啥逻辑啊。
你拿个冬天冻硬的塑料吸管,放在室外拿两只手慢慢扯,它几乎不会变长,“咔”的一下就断成两截,断口平得像被刀切的——这种材料你敢用在承重的地方?踩上去直接碎。
好的金属材料,扯的时候是有“脾气”的。它会先被拉长,表面慢慢失去光泽,然后在某一个位置突然变细,像煮软的挂面被扯细的那个尖儿,我们管这叫颈缩。到最后断的时候,断口是暗灰色的,缩成个小细脖子,那才是既有强度、又有韧性的好材料。
我们真正要记的数,从来不是“要多大劲才能扯断”,而是在扯断之前,它能被拉长多少、卸了力之后能不能弹回原来的样子。前者叫强度,后者叫塑性。光有强度没有塑性,就是那种一摔就碎的硬陶瓷;光有塑性没有强度,就是块软乎乎的橡皮泥,根本做不了承重的零件。
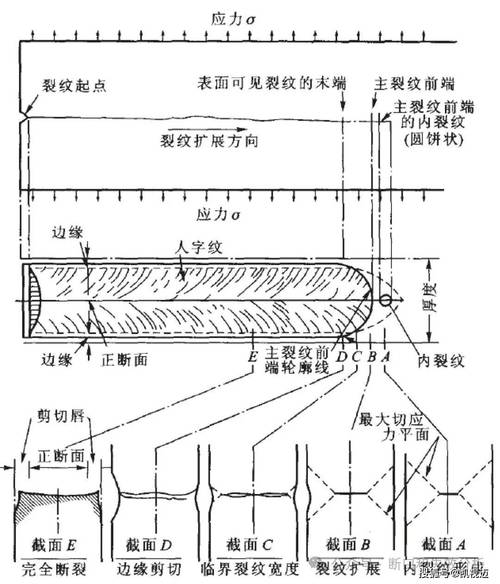
我之前见过一批不合格的钢板,扯的时候连0.5%的伸长量都达不到,断口平得能当镜子照。要是把这种钢板用到行车的吊梁上,哪天吊着重物突然脆断,底下站的人连跑的机会都没有。
那些藏在数据里的“偷懒”痕迹
别觉得试验室的活儿轻松,不用跟车间的油污打交道,坐电脑前记个数就行。
坑多着呢。
上次跟质检班的老陈翻三个月的试验记录,发现连续三批的钢材强度值,比之前的同牌号数据高了快10%。我们顺着记录找过去,发现做试验的小年轻为了早下班,把拉伸的速度调快了一倍——就像你快速扯橡皮筋和慢慢扯橡皮筋,需要的力本来就不一样,这种快扯出来的数值,根本不能代表材料在实际承重时的状态。
我上次碰到个小伙子,为了凑数据,把带划痕的试样在砂纸上磨了半小时,把表面的瑕疵全磨平,测出来的强度值漂亮得不行,结果实际用到行车的连接零件上,一受力就从原来的划痕位置裂了,返工花了快两万块。
说真的,这活儿真没什么捷径。
你偷的那点懒,最后都会变成机器转起来时悬在半空的隐患。那些印在检验报告上的干巴巴的数字,不是给领导看的台账,是每次吊车载着几吨重的钢构件往厂房上装时,脚底下踩着的实打实的底气。
作者|制造
排版|制造
审核|小准