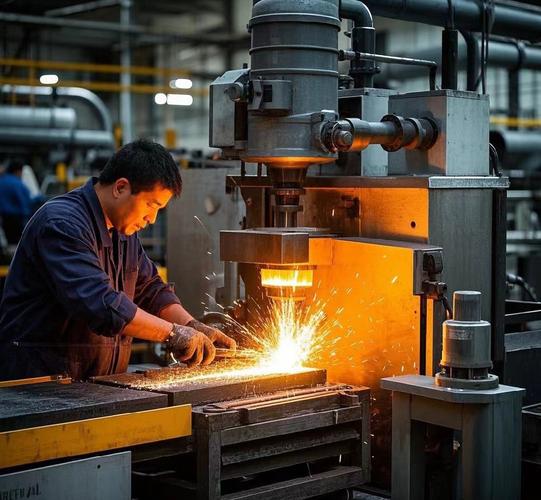
上周带刚毕业的小徒弟去热处理工段巡检,他蹲在一堆刚出炉的齿轮坯旁边,掏出随身带的钳工锤挨个敲,敲到第三个突然抬头,眼睛亮得很:“师傅这个声音脆,肯定硬!”我当时就给了他脑壳一下。
不是心疼他把零件敲出印子。是三个月前,就有个老检验员跟他想的一模一样,靠敲声音判硬度,最后捅了大娄子。
敲出来的“硬”,全是经验在骗自己
那批靠敲声音判断合格的齿轮,装到减速机上跑了不到三个月,齿面就全是剥落的麻点,拆下来测硬度才发现,表面因为热处理温度偏高脱了碳,看着声音脆,芯部硬度连要求的一半都不到,最后赔了客户小几十万,整个工段当月的奖金全扣光。
说实话,干了十几年车间,我太懂这种“靠经验”的诱惑了。金属硬不硬,敲两下听声、划两下看痕,好像是个人都能判断,哪需要什么贵巴巴的机器?
可你架不住金属的“伪装”啊。表面脱碳的、渗碳层磨薄了的、内部有疏松的,敲出来的声音跟全致密的硬零件没差多少,真到装机的时候掉链子,那可不是赔点钱的事,万一设备掉下来砸到人,谁都担不起。
对,就像你摸一个人的骨头,不能光看他脸上肉紧就说他骨质好,得拍片子才知道里面的密度够不够。
压下去的10秒,藏着最实在的数
很多人第一次见硬度测试机,都觉得这东西长得像个小型台钻,不就是拿个硬东西往下砸个坑吗?
真不是。
你凑近了看就知道,那个装在机头下面的金刚石压头,尖得跟你扎针的针头似的,整个测试过程根本没有“砸”的动作——它会稳稳升到固定高度,给上规定的试验力,安安静静待个几秒钟,再慢慢抬起来,整个过程连个多余的震动都没有。
最后测的也不是坑有多深,是那个压出来的针尖大的小坑的尺度。坑越浅、越小,说明材料越扛得住外力,硬度就越高。整个换算过程是机器内置的,你不用自己算,等个几秒钟,屏幕上就跳出数了。
别觉得这个过程简单。上次有个新来的操作工,测完一批零件的硬度,发现所有数都比平时低了三分之一,翻来覆去查了俩小时,才发现是压头上面沾了点上次没擦干净的切削液,相当于在压头和零件之间垫了层滑溜溜的膜,测出来的压痕自然就深了,数也就偏了。
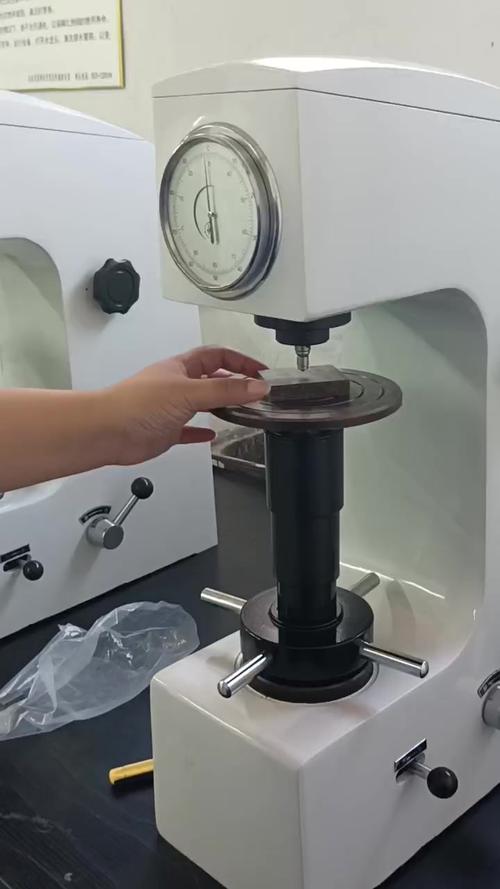
还有更常见的坑:样品没放平。只要零件翘起来个零点几度,压出来的坑就是歪的,测出来的数能差出去十几个单位,跟你拍CT的时候歪头,拍出来的片根本没法读是一个道理。
那些测不准的“坑”,老师傅都踩过
我刚进厂当学徒的时候,第一次独立测硬度,拿了个薄的弹簧片往测试台上一放,压头落下去的时候,弹簧片直接凹了个大弯,屏幕上跳出来的数软得跟铝片似的,我拿着数找班长签字,被他追着骂了半车间。
现在想起来都臊得慌。
说白了,硬度测试从来不是“把东西往台上一放就完事”的事。你得保证样品下面是实打实的硬支撑,不能压下去的时候样品自己变形;得保证测试的表面没有氧化皮、没有油污、没有磨出来的划痕;甚至连样品的温度都有讲究——刚从炉子里拿出来带着两百度余温的零件,测出来的硬度会比凉透了的低好几个单位,毕竟高温下的金属本来就会软一点,等降到室温再测,才是它真正扛造的程度。
哦对,还有个很多人容易忽略的点:如果你要测的是表面渗碳的齿轮,千万别把表面的渗碳层磨掉了再测。那层薄薄的渗碳层,就是齿轮扛磨损的关键,磨掉了再测,你测的就是芯部的韧性硬度,根本不是你要的表面耐磨度。就像你测手机屏幕的硬度,总不能把玻璃层刮掉了测下面的塑料中框对吧?
不过话说回来,也不是说老师傅的经验全没用。你敲两下听个大概齐,能把明显不对的料先筛出来,省得挨个上机测浪费时间,真要拿这个数当生产依据,那纯粹是拿产品寿命开玩笑。
昨天小徒弟又去车间,这次没带钳工锤,蹲在测试机旁边盯了半小时压头的起落动作,临走的时候跟我说,原来这压下去的10秒,比他敲一百下都靠谱。
我没说话,递给他个刚测完的小试块。他举着找了半天,才在试块表面看到那个针尖大的小压坑。
作者|制造
排版|制造
审核|安然