厉害。
旁边新来的实习生蹲在地上看了十分钟,抬头问我:”哥,这线不就是把装好东西的袋子摞起来、装盒、封箱、打码吗?这有啥技术含量啊?”我当时差点笑出声。
你以为的“简单动作”,每一步都卡着毫米级的缝
很多人隔着防护栏看包装线,总觉得所有动作都是传送带在“走”而已,根本没什么技术门槛。真站到线边凑过去看才知道,每一个工位的间隙、角度、吸力,都是之前的工程师踩了无数坑调出来的。
就拿刚从灌装机出来的软袋来说,表面带静电,还沾着点料渣,刚装完料的袋身软塌塌的歪歪扭扭,要是直接往普通传送带上一丢,到后面装盒的时候绝对卡料。
我们现在用的软袋姿态校正的负压吸附台,表面的吸附孔位置根本不是随便钻的。孔位刚好对准袋子上没有料的两个空角,吸上去的瞬间,侧边的风刀顺着袋边吹一下,把歪掉的袋身捋正,连沾在表面的碎渣都吹到下面的接渣盘里。
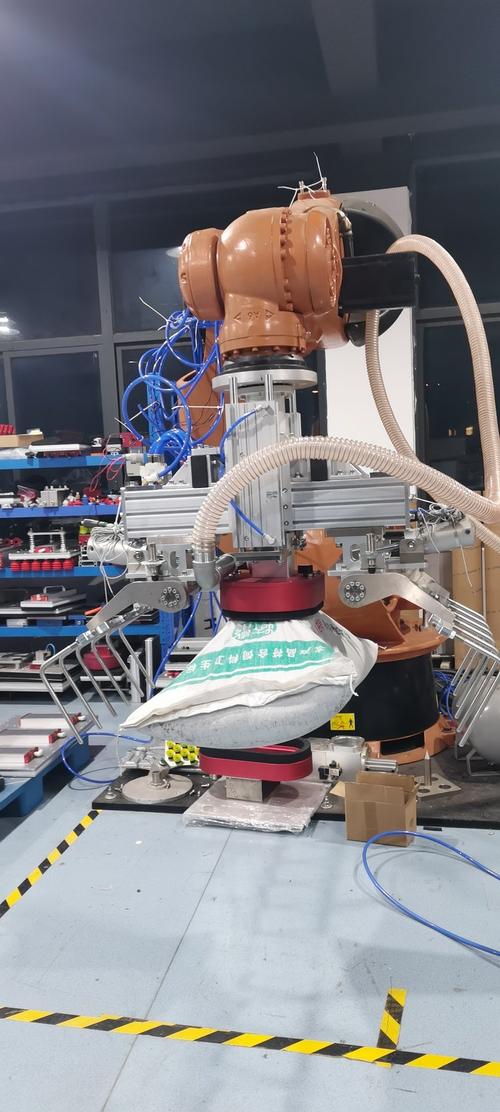
上次换了个新的包装规格,袋子比原来窄了两厘米,我们图省事没调吸附孔的位置,结果跑了不到五分钟,就有一半的袋子因为负压吸到了有料的位置,直接把软袋吸破个小口子,半袋粉料顺着漏到传送带上,擦都擦不及。当时车间主任脸都绿了。
真的。
最容易出故障的地方,从来不是你盯着看的地方
我带过的所有新操作工,刚上线的时候眼睛都死死盯着封箱的胶带轮、打码的喷头,觉得这些露在外面的部件最容易坏。实际上,跑了这么多厂的包装线,真正出故障最频繁的位置,往往是大家最容易忽略的连接段。
就是各个工位之间的柔性过渡同步带。摸一下就知道,表面是带点粗糙纹理的橡胶,捏一下能陷进去个小坑,不是那种硬邦邦的塑料传动带。为什么要做这么软?因为每个工位的运行速度根本不是绝对同步的——灌装机出料会因为料重微调有0.1秒的波动,后面装盒的工位偶尔卡一下纸盒,速度也会慢半拍。要是用硬连接的钢板做过渡,前后速度差攒多了,不是把袋子挤变形,就是把纸盒顶折。
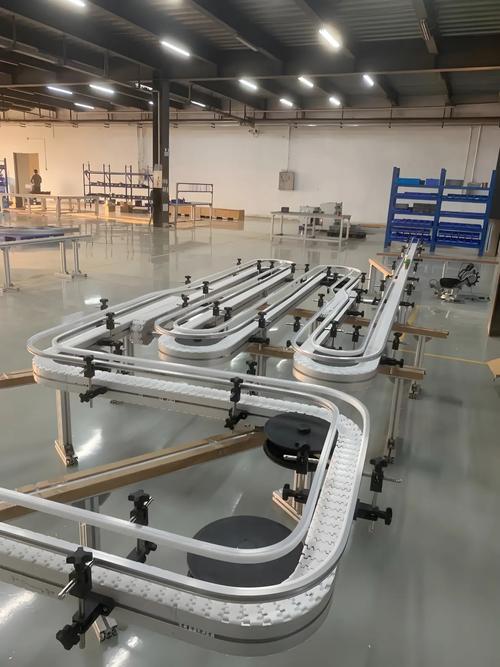
很多新厂装设备的时候为了省成本,把这个柔性段直接换成了光滑的不锈钢板,结果跑起来三天两头卡料,操作工天天追着线捡掉在地上的盒子,累得满头汗,还不知道问题出在哪。
上次调设备的时候,我伸手掏卡在上导轨里的纸盒,指尖被边缘的棱划了个小口子,现在还有个浅疤。就这位置,之前因为张紧力调得太松,半个月内卡了七次料。
别迷信“最快的线就是最好的线”
好多老板买包装线,上来第一句就问“你们这线一分钟能包多少包?能到200包不?”其实真没必要追着极限速度跑。
我见过最离谱的一条线,本来设计的稳定运行速度是每分钟80包,老板非要让电工把变频器频率往上调了10个赫兹,说“能快一点是一点”。结果线速是提上来了,后面的装箱工位根本跟不上,堆在传送带上的箱子摞了半米高,最后操作工不得不把线停了,把多出来的箱子挨个搬到周转筐里,算下来的总产能,还没原来80包的时候高。
还有个容易被忽略的细节,就是线体的接地电阻。包装的时候不管是塑料膜还是纸盒,跑起来摩擦产生的静电能到好几千伏,要是接地不好,静电攒在袋子表面,车间里飘的浮尘全被吸到包装膜上,消费者打开包装的时候,碎渣掉得满手都是,回头就给个差评。之前有个客户的投诉率突然涨了30%,查了半天才发现,是线体下面的接地线被打扫卫生的阿姨不小心碰掉了。把接地线重新接好,测到电阻在合格范围以内,投诉率当天就降下来了。
上次调完设备下班,我蹲在车间门口抽烟,看着那条线慢悠悠转着,袋子一个接一个从工位上过去,不慌不忙的。那个实习生又凑过来,说“哥,原来这线看着简单,里面藏这么多门道啊?”我弹了弹烟灰,说“哪有什么简单的机器啊,都是之前的人踩了无数个坑,一点点调出来的。”
作者|制造
排版|制造
审核|满满