刚换好无尘服,鞋套滑得差点在环氧通道上摔一跤——我这老工伤的腰要是再磕一下,这个月的全勤奖就彻底飞了。刚站稳,十米外的线体突然传来一声脆生生的“嘀”,旁边的机械手胳膊一甩,“哐当”把个刚铣完面的铝合金壳体扒到旁边的废料槽里。跟我搭班的小徒弟眼尖,凑过去扒着废料槽看了半天,抬头一脸懵:师傅,这零件表面亮堂堂的,连个划痕都没有,为啥扔了?
别信眼睛,它比你想的“矫情”一百倍
很多刚进车间的年轻人,第一反应都是检测线故意找事。就像刚才那个被扒下来的壳体,别说用眼睛看,你拿在手里摸,摸遍所有边角,都找不出半点儿毛病。藏在壳体拐角壁厚里的,是个0.0几毫米的缩孔——是铸造的时候气泡没排干净,留在材料内部的小空腔。这种缺陷,人眼根本看不见,拿个小锤子敲,没个十年以上的经验也听不出来。但线体上的超声探头刚贴上去两秒,就把这藏得严严实实的问题揪了出来。
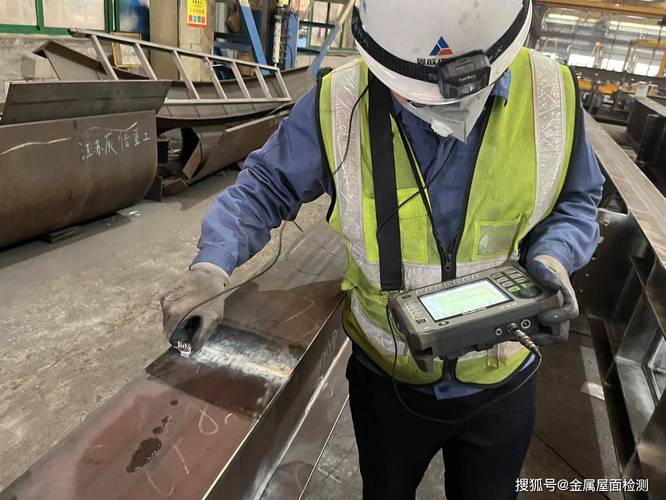
我之前总觉得,这种检测线就是凑个数的——反正都是机器扫,哪有干了三十年的老张师傅摸得准?这话搁十几年前可能还有点道理,现在真不是。你想啊,人盯久了零件,眼睛会花,手上的力道会飘,夏天车间里三十五六度,汗顺着额角流进眼睛里,你让他连续八个小时盯着每个零件的边角看,谁能不出错?对吧。检测线不会。它的传感器不会打哈欠,不会因为惦记着下班接孩子走神,甚至连你零件表面沾了个直径0.1毫米的铁屑,它都能给你精准揪出来。当然它也会犯浑。上次有个线体上的光学传感器,因为镜头上沾了个肉眼几乎看不见的灰尘,结果连续把三个合格的零件判成不合格,当时班组的小伙子蹲在旁边骂了半小时,说这破线是不是故意跟人作对。最后还是老张拿镜头纸擦了擦,马上就正常了。你看,它也会闹脾气,但闹的原因都特别具体,从来不会像人一样,心里藏着情绪不说。
它根本不是“最后一关”
很多人对检测线的误会,就是觉得它是生产流程的最后一道岗——前面所有工序都走完了,它站在出口,把不合格的挑出来就算完事。错了。真不是。你零件从铸造车间运出来,第一步就得先过一道简易的检测线,把有大缩孔、大裂纹的毛坯先筛出去,不然你后面再花几个小时铣削、钻孔、攻丝,最后发现零件本身就是个坏的,那不是纯浪费加工费?我之前见过隔壁车间的线,为了省成本,把前端的检测环节砍了,结果一批三十多个零件,加工到最后一道工序才发现内部有贯穿的裂纹,光加工费就亏了小十万。那钱够换三套新的检测探头了,冤不冤?
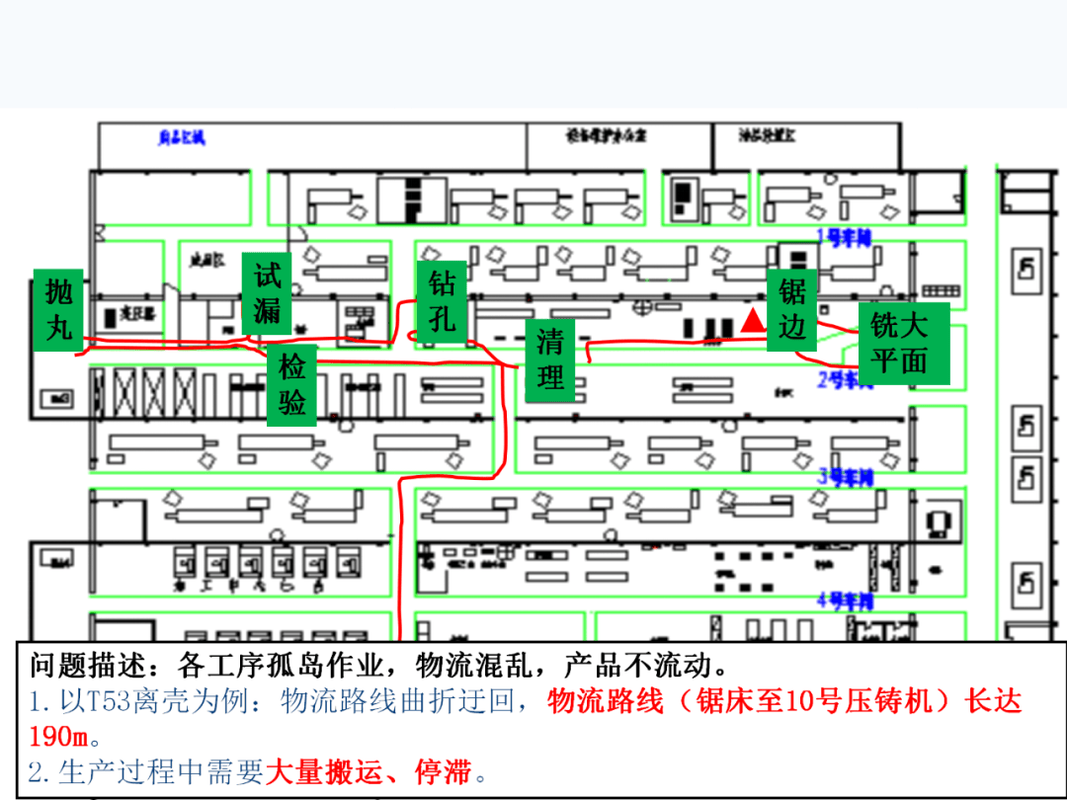
现在的检测线,根本不是孤零零摆在流水线最后头的那个大柜子。它是拆成好几段,嵌在整个生产流程的缝里的。比如你刚把毛坯铣完端面,旁边伸出来个红宝石测头,顺着加工面划一圈,尺寸差了0.02毫米,马上就给前面的机床发信号,让机床把刀补调整一下,根本不会等你攒了一整箱的废件才反应过来。说实话,以前我刚接触这东西的时候,觉得这机器真是太较真了——差个零点几毫米怎么了?又不影响用。直到有次我跟着去客户现场,看到因为一个零件的尺寸差了0.03毫米,装上去之后跟配合的齿轮卡涩,跑了半小时就把整个传动机构磨坏了,那时候才明白,它那股较真真不是多余的。
闹脾气的时候,比女朋友还难哄
检测线最容易出问题的地方,根本不是大家以为的电机、传动带那些硬部件。反而是那些看起来不起眼的小地方。比如光学镜头沾了切削液的雾珠,比如超声探头的耦合剂干了,比如传感器的接线被来回走的叉车蹭松了个小口子。上次我们那条线突然误判率飙升,从千分之一涨到了百分之五,整个班组的人围着线查了整整一上午,换了三个传感器,拆了两个传动模块,都没找到问题。最后还是扫地的阿姨路过,说了句“刚才看见有个叉车把线边的线槽压瘪了”,蹲下去扒开一看,果然有根信号线的绝缘皮被磨破了,时通时断的,传感器收到的信号断断续续,可不就乱判嘛。当时所有人都愣在那,半天没说话。你说这事儿,冤不冤?
很多人觉得检测线是个冷冰冰的铁家伙,其实跟养个猫差不多。你得每天给它擦镜头,定期给传感器校准,别让切削液、铁屑飘到它的探测头上。你要是不管它,它给你闹脾气的时候,能让你一天少出一半的产能。上次有个新调来的班长,觉得检测线的校准流程太麻烦,每周省掉一次校准,结果过了半个月,线体把一批合格的零件全判成不合格,拉出来的废料堆了半人高,最后重新返工花了快两天。他自己蹲在废料堆旁边抽烟,说早知道多花十分钟校准,哪至于遭这个罪。
刚才跟你唠这些的时候,旁边的检测线又“嘀”了一声,机械手把一个有点小瑕疵的零件扒到废料槽里。老张伸手敲了敲线体的金属外壳,跟敲自家老伙计的肩膀似的。“别觉得它挑刺。”他说,“我们出去跟客户拍胸脯说零件质量没问题,腰杆硬,全靠它在这24小时不眨眼地盯着。” 我凑过去摸了摸线体的外壳,温温的,带着车间里特有的切削液味道。
作者|制造
排版|制造
审核|乐乐