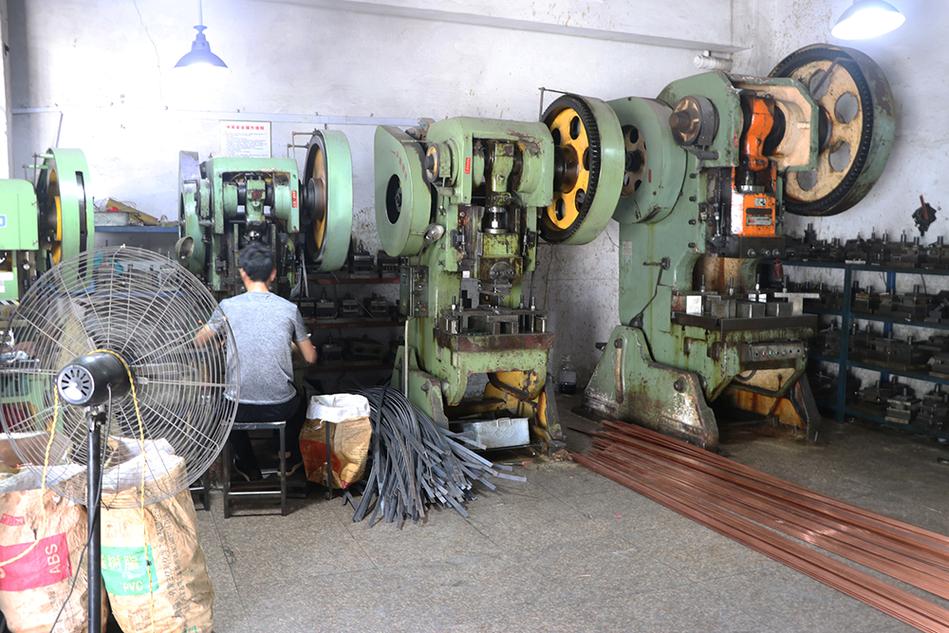
上周去南边的一家机加工车间,刚进门就撞见三个师傅围着台冲床较劲,扳手敲得哐当响,地上散了半圈内六角,换个冲压模耗了俩钟头。线边堆的待加工坯料都落灰了,后面的装配工位还在扯着嗓子催,整个班组的节奏全卡这儿。
你以为的换模慢,根本不是力气不够
说实话,我刚干这行的时候也这么想。总觉得换模嘛,把旧模卸下来,新模装上去,对准位置打紧螺丝,有啥难的?直到我第一次独立换模,拧到第三颗固定螺栓的时候,腰已经直不起来了,拿塞尺找平行度找了快四十分钟,汗滴在模具导轨上都能洇个小印子。
后来才反应过来,大部分人对换模的认知从根上就错了。所有人都把换模的所有时间,都算成了“必须停机才能干的活”。找扳手要停机,找模具要停机,擦模具上的防锈油要停机,甚至连下次要输的加工程序,都要等机器停了才慢悠悠往面板里敲。机器停在那儿空转等着,人跑的满头大汗,能不慢吗?
换模的时间,一半都可以挪到机器转的时候干
啥叫快速换模?从来不是让师傅飞起来拧螺丝,是把换模要干的所有事摊开列个清单,把那些机器转着的时候完全能搞定的活,全挪到停机之前做完。
不需要停机就能完成的准备工作,说白了就是那些你不用碰正在运转的设备,就能提前搞定的事:提前把下一批要换的模具从仓库拉到机台旁边的固定架子上,提前把对应尺寸的扳手、垫片、定位块按顺序摆到工具车上,提前把要换的程序输到操作面板里,甚至提前把模具上的防锈油擦干净。这些事,原来都是停机了才慌慌张张去做,现在趁着上一批零件还在机器里加工的空档全搞定,等机器一停,你根本不用到处跑。
剩下那些必须停机才能干的活,才是真的要花心思压缩的。原来一圈八个固定螺栓,每个都要拧三圈半,现在换成带快速锁紧的凸轮夹,手一扳就卡紧,连扳手都不用;原来找平行度要拿塞尺一点点塞,调完打个表,前后要半小时,现在把模具的定位销提前做死,放下去就对准位置,连找正的步骤都能省大半。
别信那种“换模三分钟”的神话
我见过太多厂,花大价钱请咨询公司过来,拍着胸脯说能把换模时间压到十分钟以内,结果回去实操,连模具的架子都没搭,师傅换模的时候还是要踩着箱子够模具顶部的螺栓,最后落个啥下场?钱花了,师傅怨声载道,说搞这些花架子没用。
说白了,快速换模从来不是什么高大上的管理魔法,就是把你平时换模的时候那些瞎耽误功夫的破事,一件件给捋顺了。之前有个班组,换模的时候每次找定位销都要翻半天工具箱,后来他们就在每个模具旁边专门钉了个小铁盒,对应模具的定位销、垫片、专用扳手全放里面,跟模具绑在一块,光这一个小改动,每次换模就省了十几分钟。哪需要什么高科技啊?
我之前跟着一个干了三十年的老技师改换模流程,他蹲在机器旁边看了三次换模全程,没写啥复杂的文件,就提了三个小改动:第一,把原来放在机器背后的模具架挪到侧面伸手就能够到的地方;第二,把所有固定螺栓的拧紧顺序贴在机器侧面的墙上,省得师傅每次拧的时候还要记着先对角再紧;第三,在操作台上专门放个小本子,记上次换这个模的时候平行度调了多少丝,下次直接照着调。就这三个改动,原来一个半小时的换模时间,直接压到了二十分钟。
难吗?真不难。难的是之前所有人都觉得,换模慢是天经地义的,是生产流程里本来就该占的时间。没人停下来想,那些你每次换模都要走的冤枉路,找半天工具的时间,擦汗等心静的功夫,其实全是可以省下来的。
不过话说回来,也真别追求什么极致的快。换模快是为了什么?是为了能多排几个小批量的订单,是为了不用为了等一次换模,硬攒几百个零件凑一批,把库存压得老高。要是为了追求快,连模具都没卡紧就开机,冲出来的零件全是飞边,甚至把模具打坏,那才是真的捡了芝麻丢了西瓜。
我上次在那个改完流程的车间待了一上午,看着师傅换模的时候,根本不用满头汗到处跑,从机器停到试出第一个合格件,满打满算十八分钟。后面的装配工位再也不用扯着嗓子催,线边的待加工坯料也没堆过,整个车间的节奏,就像被人把卡壳的齿轮给上了点油,顺得不行。对了,那些跟换模配套的工具,别藏在离机台五百米的工具柜里。真的,每次走过去拿扳手的那两分钟,攒起来都够多冲好几十个零件了。
作者|制造
排版|制造
审核|满满