铣床的主轴嗡嗡转着,铝屑带着细碎的火星往边上飞,上周带刚毕业的小徒弟铣一批异形铝合金盖板,他攥着零件图在夹具柜里翻了半小时,满头汗说找不到对应批次的专用模子。我指了指墙角那排接了真空管的金属架子——就用那个。他愣了三秒。
别把它当“高级版老虎钳”
很多刚接触的人,第一反应是这东西不就是能拧动的老虎钳?大错特错。我刚进厂那会,车间里全是硬邦邦的专用夹具,做什么零件就配什么形状的铁模,螺栓拧得死紧,换一次活要两个壮小伙子抬着模子往铣床上搬,扳手拧得虎口发麻,装完还要打表找正,光这一套流程下来,没一个半小时根本开不了工。要是赶上客户临时改个零件尺寸,那之前做的模子直接成了废铁,堆在仓库角落占地方,卖废品都没人要。
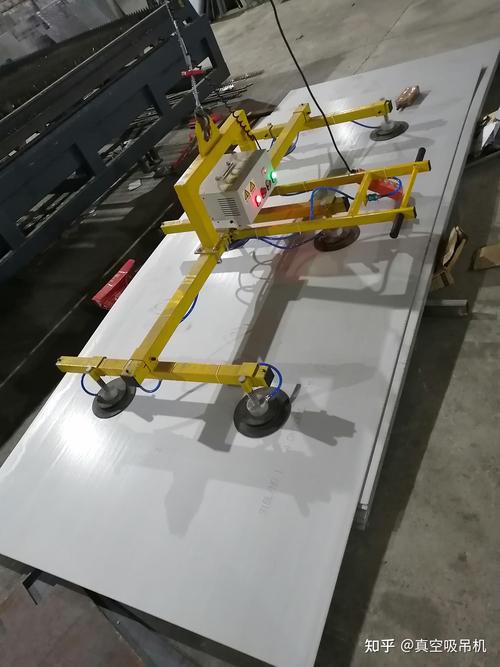
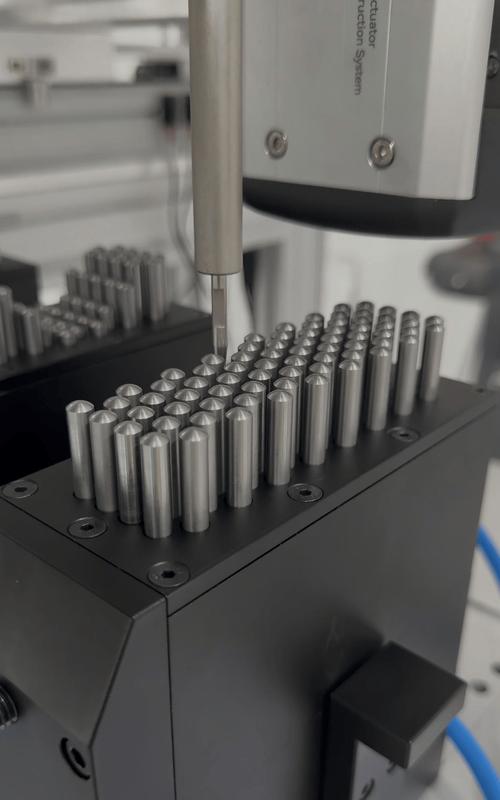
说穿了,柔性夹具的逻辑根本不是“做个模子贴住零件”,是反过来——先让架子上的支撑点自己跑到该在的位置,把零件托稳,再靠吸力或者侧向的卡爪把零件固定死。它最狠的地方,是不用为每个零件单独做“专属模子”。上次做那种带波浪边的装饰散热板,搁以前得开个和波浪边完全贴合的铝模,光开模、热处理、修配就得等一周,用柔性夹具的话,把零件的三维模型导进控制软件,阵列上的顶针自动伸到对应高度,顺着波浪的弧度把整个板托得平平整整,真空吸盘一吸,半小时就开铣了,连找正都省了。
别光看光鲜,掉链子的坑全在现场
别听供应商把这东西吹得天上有地下无,真在车间待久了,你就知道它掉链子的地方,全是书本上不会写的细节。
上次有个新来的操作工,导完模型没仔细核对路径,直接按了启动,铣刀刚走了三分之一,就听见哐当一声,零件直接飞出来,溅得满床都是铝屑,那小子吓得直接把急停按得快把按钮戳穿。后来拆开来查原因——他导模型的时候忘了加零件的边缘余量,顶针升起来的位置刚好在铣刀的走刀路径上,直接把两根顶针铣飞了,吸盘没了支撑点,零件自然就滑出去了。说实话,这种错我刚上班的时候也犯过,当时把主管气得要扣我半个月绩效,现在想起来还臊得慌。
柔性夹具从来不是“装上去就不用管”的万能东西,得你摸透了它的脾气才能用得顺。比如冬天车间温度掉到零度以下,真空吸盘上的橡胶密封圈硬得像块冻胶皮,吸力比夏天能差出三分之一,要是不提前换软一点的密封圈,吸那种表面带磨砂纹理的零件,铣到一半就容易滑。还有那种带安装孔的零件,要是孔刚好对着吸盘的密封位置,直接漏真空,吸力瞬间归零,你说闹不闹心?
算明白账,才知道它到底值在哪
很多开小厂的老板一开始都舍不得掏这个钱,指着架子上的顶针和吸盘说,这东西凭啥卖这么贵,不就是个能调的架子?
我前两年给个做定制工业机箱的小厂算过账:他们家的活从来没有大批量的,每个月要做十几种不同尺寸的机箱,每种也就十几二十台,之前每次换规格,都要铣一对专用的定位块,每个块的加工费加材料费就得小几百,换一次夹具要俩工人拧半小时,一天换三次规格,光调夹具的时间就耗掉俩小时,一个月算下来,光夹具的耗材加人工成本,都快够付柔性夹具的分期了。换了之后,现在换规格只需要在软件里点一下,顶针自己升到位,吸盘吸稳,三分钟就找正好,一天省下来的时间,能多铣好几十个零件。
不过话说回来,要是你家车间天天只做同一种零件,一年都不换一次活,那真没必要凑这个热闹,就用固定的专用夹具,稳当还便宜,坏了换个块也没几个钱。
上周小徒弟调完夹具,看着顶针稳稳托住盖板,吸盘吸得牢牢的,铣刀转着走完全程,连个毛刺都没留,他凑过来问,这东西为啥早不普及?
我擦了擦手上沾的切削液,没直接答。哪是不普及啊,是很多人要么没摸明白它的脾气,就先把它吹成了能解决所有问题的万能神器,要么连试都没试过,就把它贬成了花架子。车间里的东西从来都这样,没有什么放之四海而皆准的宝贝,能帮你省时间、少挨骂、少出废件的,就是好东西。
作者|制造
排版|制造
审核|柚子