上周带个刚毕业的小孩进总装线,他踩着防滑鞋刚站定,抄起扳手就够架子上层的螺栓,差点把整盒零件扫到地上。我伸手把他捞回来的时候,他还懵——不就是个放零件的铁架子,至于这么紧张?
没人特意给它发奖。没人会在年度总结里提它的功劳。但只要它摆错位置,整条线的效率能掉一半。
别把它当随便堆料的架子
很多人对这东西的认知,还停留在“车间里的铁架子”层面。图省钱的厂,直接搬个普通仓储货架到工位边,螺栓、垫片、密封圈全往上扔,工人每次拿东西要蹲下去掏,要扒拉半天找规格,一天站8小时下来,腿肿得连工鞋都穿不进去。
我之前待过的老线刚投产的时候,就犯过这毛病。放标准件的货架层高做的1.2米,工人站在工位上要抬胳膊才能够到最上层的螺栓,一天下来肩膀酸得抬不起来,错装、漏装的问题能占三成。后来把货架重新调了层高,把常用的零件全挪到工人腰到胸口的高度——也就是站着不用弯腰、不用抬胳膊,伸手就能够到的范围,错装率直接掉了一大半。
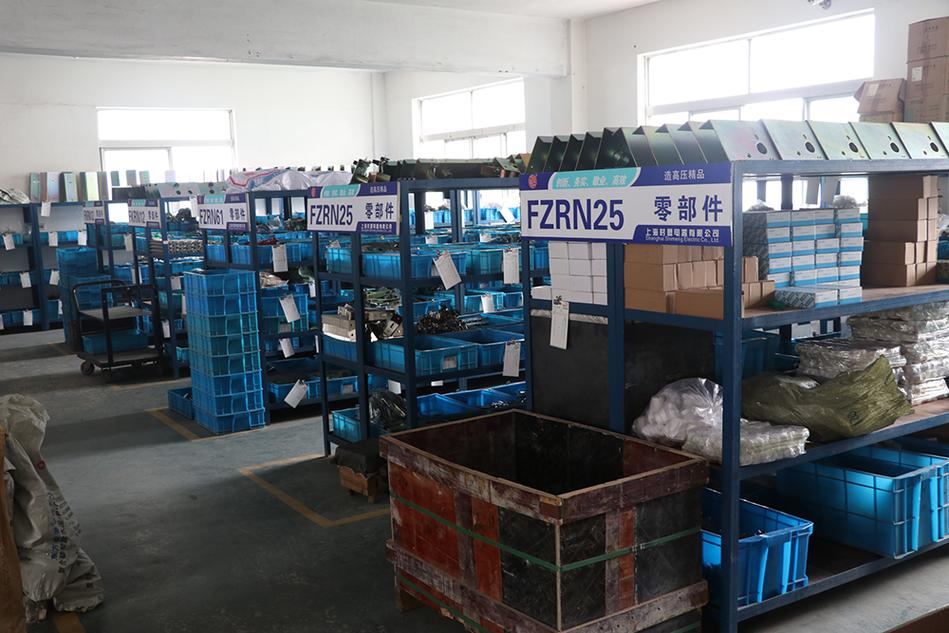
别觉得这是吹毛求疵。合格的工位器具,本质是把工人的动作路径压到最短。从你伸手拿零件,到把零件装到产品上,再到把用完的工具放回去,整个过程的动作越少,工人越轻松,出错的概率越低。我见过最离谱的工位,把要装的橡胶密封圈塞到了层板最下面,工人每拿一个要蹲一次,一上午装120台,就得蹲120次。换你你受得了?
用着别扭的工位,全是设计时漏了细节
有些厂做工位器具,找个五金店的师傅上门,量个尺寸就焊架子,根本不跟着工人走一遍完整的操作流程。最后焊出来的架子,看着挺规整,用起来全是糟心的小毛病。
比如之前有个线改工位,新焊的放轴承的格口做浅了,工人拿的时候得用手托着轴承怕掉,每次多花两秒,一条线20个工位,一天下来耗的时间能多装3台整机。还有那种架子边缘没磨的,带着锋利的焊渣,工人穿短袖擦过去,胳膊上划一道血印子,留个好几天的印子,你说闹心不?
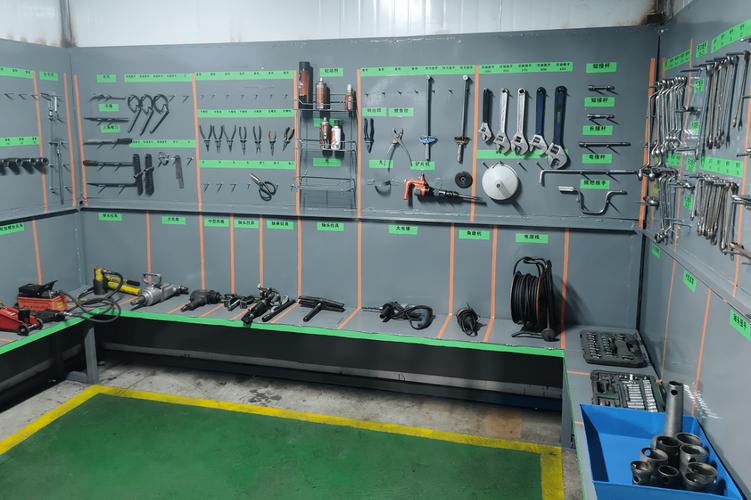
我当年刚管现场的时候,就栽在这上面。做的零件格口比零件本身宽了两指,结果相邻两个规格的螺栓在格口里滚到一起,工人拿的时候不注意就混了,错装了8台整机,返工到半夜,被车间主任骂得狗血淋头。后来改的时候才记住一个死规矩:所有的边角,但凡人能碰到的地方,都得磨成圆弧;所有放零件的格口,都要比零件本身宽个1厘米左右。别做的刚好把零件卡进去,拿的时候抠半天;也别做太宽,零件在里面滚来滚去,找半天都分不出哪个是哪个。
它不是焊死的铁疙瘩,是跟着人走的
很多老车间的工位器具,焊完就钉在地上,十年不动。结果工艺改了,要装的零件换了,操作流程调了,架子还在原来的位置,工人要绕半米去拿零件,平白多走冤枉路。
之前有个装车门的工位,原来的架子固定在工位侧面,工人装内侧卡扣的时候,要转身180度拿零件,一天转几千次,下班脖子都僵得转不动。后来把原来焊死的架子换成带万向轮的,轮子上带刹车,直接推到工位正前方伸手就能够到的位置,锁上刹车就能干活。改完之后,单班干下来,工人喊累的声音都少了大半。
别听那些卖架子的吹啥高端功能。说白了,你让工人站在工位上,闭着眼能摸到所有要用的东西,不用蹲、不用抬胳膊、不用转身找,这架子就及格了。
昨天带的那个新小孩,站在调整好的工位上,伸手就拿到了对应规格的螺栓,拧完一个直接把扳手挂回原来的挂钩上,愣了两秒说,原来我之前刷到的那些车间视频,都是骗人的?哪有那么多要靠意志力硬扛的累,把架子摆对位置,比给工人开多少动员会都管用。
作者|制造
排版|制造
审核|小准