2026-09-19 21:26:49 分类:正文
我刚擦完车床导轨上的油。徒弟蹲在墙角的零件架旁边数盒子,数了十分钟,抬头扔给我一个问题。为什么整整半架的快换夹头,外轮廓全一模一样,只有内孔差个几毫米,还要占这么多位置?统一做大一点,用的时候扩孔不行吗?
新人最容易掉的坑:把系列化当成一模一样
很多刚出校门进车间的孩子,都会这么想。觉得系列化就是偷懒,就是把所有零件做成通用件,少开几幅模具省点钱。其实完全不是这么回事。就说这些快换夹头,外轮廓统一是为了适配机床上的安装座,不管你夹多大的工件,往上一卡就能用,不用拆整个底座改位置。内孔做不同梯度,是为了不同直径的轴件加工,你要是统一做最大的内孔,夹小工件的时候还要加衬套,精度掉得快,换一次工件耽误十分钟,一天下来少干多少活。
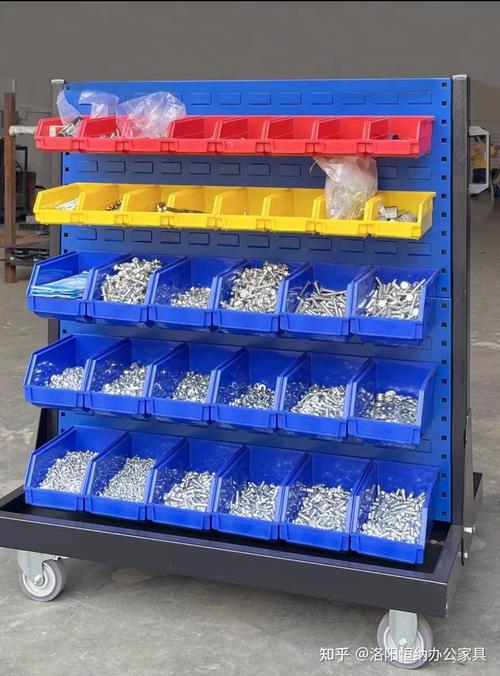 机械加工车间系列化零件存放架
我刚干设计那会,也觉得前辈们搞的这套麻烦。当时接了个新产线的活,我非要把所有连接螺栓的孔位都统一,改了快一个月,结果试生产的时候发现,大机架受力大,孔做大了强度不够,小机架不需要大孔,白白浪费材料。最后还是跟着原来的系列化逻辑,按载荷分了三个梯度,才解决问题。说白了,系列化是把「变」和「不变」分清楚,不变的地方统一,该变的地方按规律变,不是一刀切全搞成一样。
系列化真正省的,都是看不见的成本
你别以为系列化只是省了开模的那点钱。其实省得最多的,是你急着要用的时候找不着、做不出来的时间成本。去年夏天有次赶订单,一台铣床上的连接块突然断了,要是放在以前,这个型号的连接块是单独设计的,仓库没备货,重新做得浇铸、加工、热处理,最少三天。那批货三天交不出去,违约金够买一百个连接块。那回用的就是系列化的款,我们按受力分了五个规格,仓库每个规格都备了两个,维修工跑过去五分钟就拿过来换上,设备当天就开起来了。
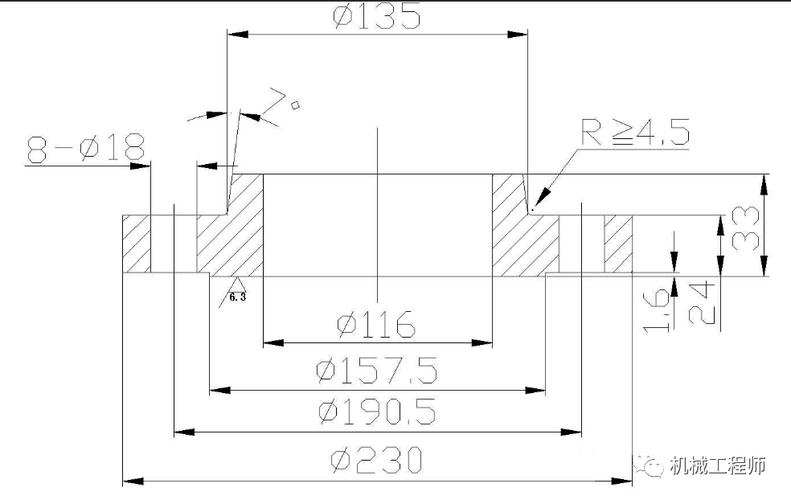 机械加工系列化零件尺寸梯度对比图
还有售后维修。设备卖到用户那边,十年八年坏个零件,你要是每个型号都单独设计,十年之后你连图纸都找不着,怎么给人做配件?系列化就不一样,零件都是按梯度做的,哪怕原型号停产了,同系列的配件拿过来就能用,用户高兴,你也不用为了一个小零件重新开模。说实话,很多小厂死就死在,每个订单都重新画一遍图,每个零件都单独做,看起来赚了定制的钱,其实全耗在乱七八糟的琐事上了。
别为了系列化而系列化
 别为了系列化而系列化
不过话说回来,我见过太多厂走歪了。为了凑系列化的名头,硬是把本来简单的东西拆出十几个规格,库存堆了一仓库,根本用不上。做系列化最忌讳拍脑袋定规格。你得先摸清楚,你的用户一般需求跨度有多大,常用的规格是哪几个,再按梯度排,中间留好空位给以后加新规格,不要一开始就把所有规格都做出来占地方。
我见过一个年轻设计师。为了凑整,把梯度做成一毫米一个。
用户根本不需要这么细。
白白多开了几十副模具,钱全打了水漂。
对吧?系列化是服务生产服务用户的,不是用来写报告撑门面的。
昨天徒弟整理零件架,指着两个空盒子问我,既然暂时用不上,为什么要留位置。我蹲下来摸了摸磨得发亮的夹头轮廓,告诉他,这就是系列化的好处。我们把不变的先定好,要变的时候,加个规格就行,不用动整个架子的布局。不用全部填满。慢慢来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间悟出来的:制造里的系列化到底省了多少事
文章链接:https://www.lfdjt.com/p/zhizao/a/1133.html