上周三带刚转岗的小徒弟摸车间,他盯着数控车床的刀塔愣了十分钟,问我师傅这料都硬成这样了,你直接下刀?
我没接话,按了循环启动。
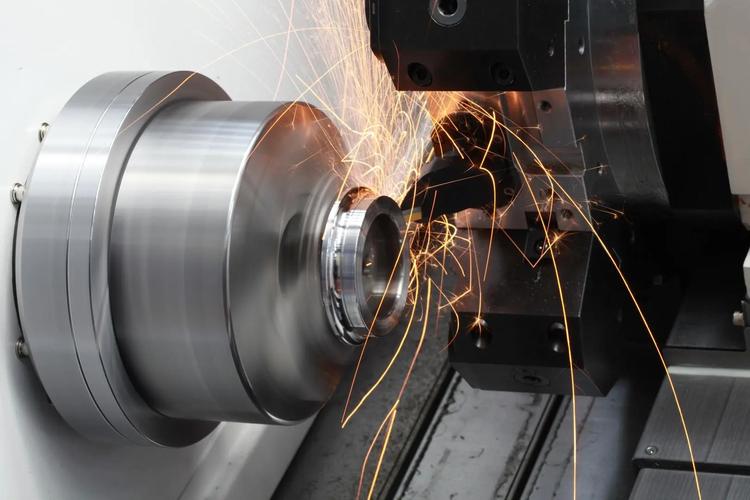
刀头蹭着工件转过去的瞬间,细碎的橙红色切屑顺着刀槽滑下来,落在接屑盘里叮当作响。没有磨床那股震得人太阳穴跳的嗡鸣,也没有淬火槽飘出来的刺鼻油烟。
原来的老流程有多折腾
以前干轴类、套类的硬零件,流程闭着眼都能背:车完软料的轮廓,留个小半毫米的余量,拉去淬火槽烧到通红,泡进油里呲啦冒一阵烟,拿出来硬得能划玻璃,再扛到磨床上一点一点蹭掉余量。
谁都知道这流程累。
磨床那噪音,戴两层耳塞都挡不住,干一下午出来,耳朵里嗡得连食堂打饭阿姨说啥都听不清。更别说留的磨量稍微不准,要么磨半天都露不出合格面,要么磨过了尺寸,整个件直接报废。之前有个老班组,光因为磨量控制不好,一个月废了二十多根传动轴,班长被车间主任追着骂了三圈。
很多人干了一辈子,都默认一个理:淬硬的料,就只能靠磨床蹭。想拿车刀切?那是异想天开。
硬态切削的核心狠在哪
哪有什么异想天开,只是以前没找对路子而已。
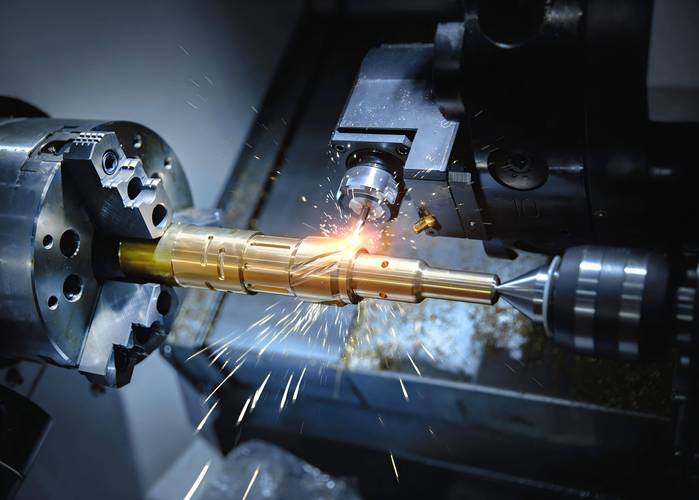
硬态切削本质上就是跳过“淬火后磨削”的环节,直接用车刀切削已经淬硬的工件。说穿了,就是把以前磨床干的活,搬到车床上干。
很多人以为这就是拿硬刀子砍硬料,哪有这么简单。关键是刀具的刃口要够韧,不能一碰到硬料就崩——就像你拿切冻肘子的刀,要是刃口脆得跟玻璃碴似的,切两下就能崩个豁口。现在常用的刀具,刃口做了特殊的涂层处理,既硬又有韧性,蹭到淬硬的工件,能稳稳把金属层切下来,不会直接碎掉。
切下来的切屑都跟普通车削不一样。不是那种卷成一团的银色铁屑,是碎碎的橙红色小片,温度高得很,落在地上都能把薄的橡胶垫烫个小坑。
省下来的成本真不是一点半点。省掉的不只是磨床的工时,还有之前粗加工留的那点余量——以前要留0.3毫米给磨床蹭,现在硬态切削直接切到最终尺寸,连后续的去毛刺都省了大半。上次赶急单,以前要三天才能交的一批液压阀杆,用硬态切削一天半就干完了,客户过来提货都愣了,以为我们偷偷加了两班人。
你以为捡便宜?踩过的坑比你想的多
别听卖刀具的销售吹得天花乱坠,说换了他们的刀,所有硬料都能切。这工艺真不是捡便宜的捷径。
头一条,机床得扛得住。你拿个用了十几年、主轴都晃得厉害的老机床,硬上硬态切削,第一刀下去,刀碎片直接飞出来,把防护玻璃都崩个裂纹是常事。隔壁车间去年图省钱,把淘汰下来的旧机床改了硬态切削,头一个月崩了二十多把刀,光刀具钱都够买半台新机床的磨头。
然后参数真不能乱调。我刚接触这工艺的时候也踩过坑。有次图快,进给调得比说明书上高了两成,结果切到第三个件,刀具直接崩了个豁口,那个件的外圆直接划了个深沟,废了小半根棒料,心疼得我中午都没去吃食堂的糖醋排骨。
还有人觉得硬态切削能完全替代磨床。哪能啊。那种精度要求极高的精密丝杠、量规,还是得靠磨床兜底。硬态切削适合的是大部分常规的硬零件加工,没必要吹得神乎其神,也别一上来就否定。
上次那个说我异想天开的老磨工,站在车床边看了半小时切出来的工件,伸手摸了摸表面,滑溜溜的,跟精磨的手感差不了多少。他咂咂嘴,说这玩意,还真有点东西。
刚才徒弟又凑过来,说要试切第一刀。
我把转速稍微往下调了两转,拍了拍他的肩膀。
小心点。
刀崩了不要紧,人别凑太近。
作者|制造
排版|制造
审核|见微