蹲在砂型车间摸了三天,才懂铸造工艺根本不是"倒铁水"

刚推开车间大门的那一秒,热浪混着旧砂被烤焦的味道直往脸上扑。带我的师傅老周没给我发安全帽,先把我拽到堆铸件的料堆边,指着一块刚敲完砂的机床床身说——别信短视频里演的那套,这活儿不是把铁水往模子里一倒就完事。
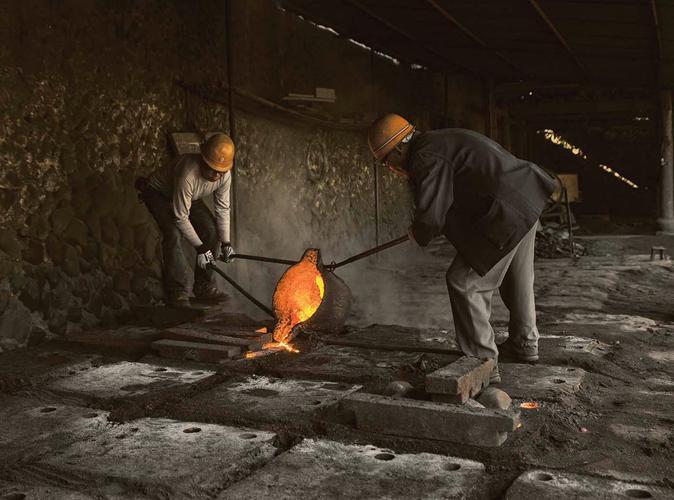
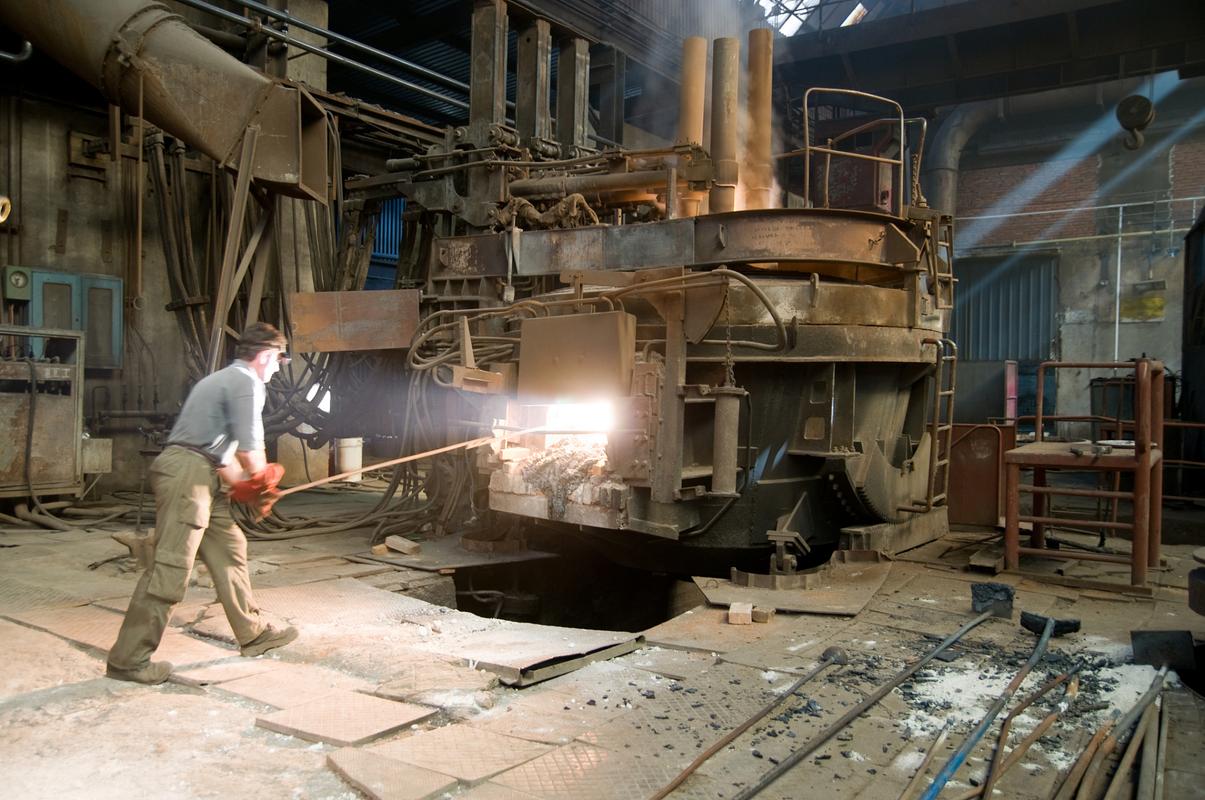
砂型铸造车间工人翻砂作业现场
砂型铸造车间工人翻砂作业现场
很多人对铸造的印象,就是脏、累、没技术含量。说白了,不就是和泥做模子,烧铁水倒进去,凉了敲碎砂子拿件?真这么简单,老周干了三十年,手上那层厚茧子难道是白长的?

你以为的常识,在车间里全是坑

你以为的常识,在车间里全是坑
你以为的常识,在车间里全是坑
上次来的实习小年轻,对着浇道图纸琢磨了半小时,拍着胸脯说要把主浇口开在铸件最薄的侧壁位置,说这样铁水走得顺,填充快。老周站在他后面听了三分钟,伸手把图纸啪的一下拍在他胳膊上——你开那地方,铁水刚流到薄壁位置就凉成铁疙瘩,后面的水根本接不上,出来的件全是漏的,几百斤的铁水直接当废品扔?小年轻不服气,翻着教材说书上写薄壁件要快速填充。老周直接把他领到刚拆完的废品箱边,指着一堆带残次的铸件说,你自己看,这些件全是当初跟你一样想的人做的,薄壁离浇口太远,铁水温度掉得快,流到半道就凝了,你再快有啥用?

型砂的手感,比仪器靠谱多了

你抓一把配好的型砂,攥成拳头,松开手砂团不散,往地上一扔,能散成三四个小碎块,这湿度才是刚好的。太湿了,浇铁水的时候,砂里的水瞬间变成蒸汽,顺着砂缝往外喷火星,铸件表面全是炸出来的坑;太干了,砂型撑不住铁水的冲击力,直接塌箱,整包铁水顺着砂缝流到地坑里,凉了之后跟地面焊成一块,凿都凿不下来。 我刚学配砂的时候,总觉得湿度差不多就行,第一次调出来的砂攥得太实,浇完第一炉,就听砂箱里”噗”的一声,火星子从砂缝里窜出来半米高,吓得我往后退了三步,劳保鞋的鞋尖都烫了个小窟窿。现在想想还疼。老周蹲在旁边笑,说这还算轻的,上次有个新手把砂调得太湿,浇的时候蒸汽把整个砂箱顶开,半箱铁水泼出来,差点把行车的电缆线烧了。
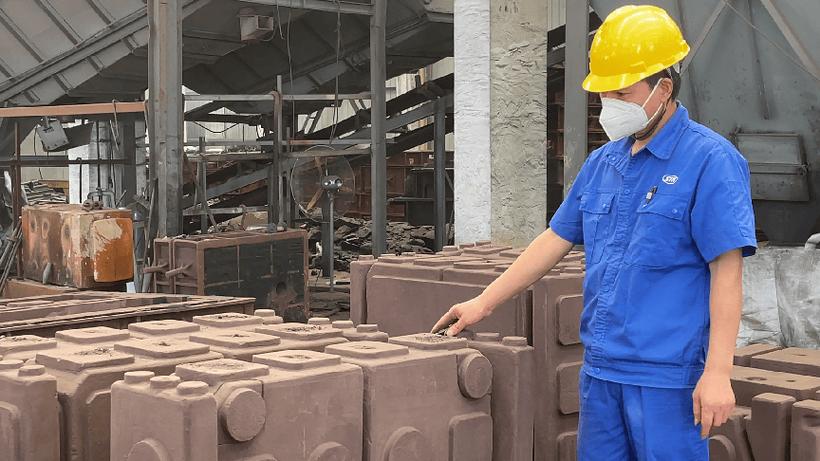
铸造工人手抓型砂攥团测试特写
铸造工人手抓型砂攥团测试特写
说起来也怪,现在车间里都有紧实度检测仪,机器震完砂直接测数值,达标了就浇铸。但老周每次还是要绕着砂箱走一圈,伸手在砂面上按两下。有次仪器显示所有位置的紧实度都在合格范围,他走到浇口位置按了一下,说这里虚,拆开来检查,果然在表层下面藏了个小空隙,要是浇了铁水,铁定粘砂,磨都磨不掉。这手感哪是仪器能测出来的?干了三十年,他手掌上的茧子摸过的砂型比我见过的铸件都多,哪块松哪块紧,手一搭就知道。

浇铸那十秒,半分都马虎不得

浇铸那十秒,半分都马虎不得
浇铸那十秒,半分都马虎不得
炉子里的铁水化到合适温度,用浇包舀出来的时候,亮得根本不敢直视,橙红色的光把周围的墙壁都照得发暖。你端着包走到浇口边,手腕得稳,倒的速度得匀——倒快了,砂型里的气排不出去,全憋在铸件里面,形成密密麻麻的小气孔,探伤的时候全是不合格;倒慢了,铁水沿着型腔往前流的时候温度掉得太快,前后两股铁水接不上,就形成一道细缝,也就是老工人常说的冷隔。 我第一次独立端包的时候,胳膊因为紧张绷得太硬,第一下倒得太猛,浇口的铁水漫出来半指宽,顺着砂箱往下流。老周在旁边扯着嗓子喊,声音盖过了行车的轰鸣:”包压低点!慢流!” 我赶紧把包往下压,手腕稳了半天,才把这箱浇完。那时候汗顺着安全帽的带子往脖子里流,黏糊糊的,连后背上的工作服都湿了一大片。 说实话,赶产量的时候最容易出问题。上次有个班组为了赶交期,铸件刚凉到能上手摸的温度就敲箱拆砂,本来应该在砂里焖到温度自然降透,让铸件内部的残余应力慢慢散掉,结果凉得太快,整批机床床身放了一周,全在边角位置裂了细缝。整批件拉去重熔,班长被扣了小半个月奖金,蹲在车间门口抽了半包烟,谁劝都没用。

作者|制造

排版|制造

审核|见微

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲在砂型车间摸了三天,才懂铸造工艺根本不是"倒铁水"
文章链接:https://www.lfdjt.com/p/zhizao/a/10980.html