上周带刚进厂的小徒弟去电镀工段,他隔着防护玻璃瞅了十分钟,张嘴就问”这是不是给零件刷油漆啊?”
我差点笑出声。
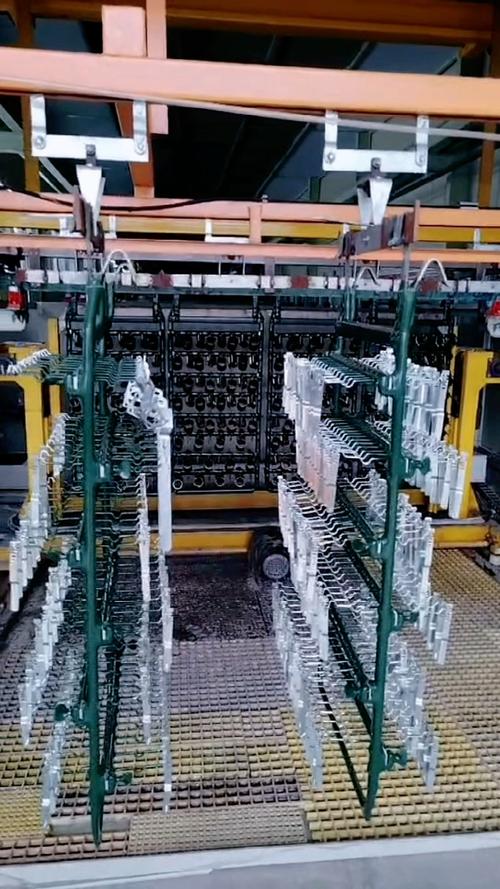
刷油漆哪有这么讲究的——整个车间闻起来全是淡淡的药水味,排风系统呼呼转着,一排不锈钢槽子从车间这头排到那头,里面装着淡蓝、浅绿、透明的各种溶液,零件挂在铜做的挂具上,顺着轨道慢悠悠滑进槽里,泡个十几分钟再捞出来,原本锈乎乎的毛坯件,捞出来的时候已经亮得能照见人。
别被亮面骗了,那层金属比你手机膜还薄
大部分人对电镀的厚度都有误解。觉得亮闪闪的一层,怎么着也得有个硬币厚吧?
真不是。
通常工业上用的装饰性电镀,总厚度也就5到10微米。换算一下,差不多是头发丝直径的十分之一。比你手机屏幕上贴的钢化膜薄几十倍。
上次有个客户拿着一批刚做完的门把手来找售后,说用指甲一刮就掉下来一层亮粉,是不是厂家偷工减料。我们拿测厚仪一打,镀层厚度才3微米——这哪是防腐蚀用的,顶多算给零件打了层高光粉底。
很多人以为镀层越厚越好,其实不是——太厚的镀层反而会因为内应力太大,自己开裂掉皮。就像你在墙上刷漆,刷得太厚,没两天就整块往下掉,一个道理。
电镀不是泡进去就完事,差一点全是废品
外行进了车间,总觉得这活没技术含量:不就是把零件泡药水里,通上电,等金属自己往零件上长吗?
哪有这么容易。
刚冲压出来的铁零件,表面沾着冲压油、切屑残渣,甚至还有操作工裸手摸过留下的汗渍。这时候直接扔电镀槽里,镀上去的金属层根本抓不住零件表面,用指甲一扣就整块掉,跟过年贴的窗花似的,风一吹就飘。
前处理那几步,比后面真正电镀的环节花的时间还多。除油要泡,酸活化要泡,连零件和挂具接触的那个小触点,都得用砂纸蹭得发亮,不然电流传不过去,接触点周围根本镀不上金属,捞出来就是一块黑印子,整批货都得返工。
我上次盯着一个新操作工挂零件,他图快,把两个相邻的金属片靠得太近,等零件从槽里捞出来,挨在一起的地方全是麻点,别说亮面了,连基本的平整都做不到。那批货最后全拆下来重新打磨,光磨毛刺就磨了三天。
电镀最核心的逻辑其实就是”搬砖头”——把阳极挂着的金属块上的原子,顺着电流的方向,一个个搬到阴极挂着的零件表面,慢慢堆成一层致密的薄壳。这个过程慢得很,电流开太大,原子搬得太急,堆出来的层就是松垮垮的,摸上去喇手,还容易掉。
那些被吹上天的电镀效果,坑全在看不见的地方
现在很多卖五金件的商家,张嘴就说”电镀层十年不生锈”。
别信。
真正能扛住户外风吹雨淋的电镀件,根本不是只镀一层亮铬就完事的。通常要先镀一层铜把零件表面的孔隙填上,再镀一层镍把腐蚀的通道堵死,最后才在最表面镀那层薄得离谱的装饰铬,保证摸上去不沾手印,擦一下就亮。
三层少一层,抗锈能力直接砍半。
去年碰到个做文创的客户,拉了一箱子铜制钥匙扣过来,说电镀完放仓库俩月,全长出绿锈了。去他的供应商那边蹲了半天就明白怎么回事——人家为了省成本,把中间那层镍给省了,直接在铜基材上镀了层薄铬。那层铬薄得跟纱窗似的,空气里的水汽顺着孔隙钻进去,不生锈才怪。
说起来好笑,我干了快十年制造,见过最离谱的一批电镀件,是给户外设备做的固定支架。要求盐雾测试过72小时,结果供应商为了赶工期,药水都没配均匀就开机镀,装到设备上拉去户外放了一个月,支架表面全是锈点,最后爬上去拆下来重新返工,光人工成本就花了好几万。
很多人觉得电镀是个没技术含量的粗活。其实真不是。车间里的老操作工都知道,这东西最磨人。药水的pH值差0.2,镀出来的零件颜色就偏黄;电流密度高一点,镀层就长出毛刺;甚至夏天车间里开空调温度差了两度,药水温度升上去,镀出来的层就发雾,像蒙了层哈气似的,根本达不到出货要求。
上次小徒弟看完整个流程,跟我说原来亮闪闪的零件背后,居然有这么多弯弯绕。我拍了拍他肩膀,说咱们干制造的,哪有什么看起来光鲜的东西,全是在看不见的地方抠细节呢。
作者|制造
排版|制造
审核|白杨