刚跨进热处理车间的门,那股混着机油、高温氧化皮和淬火油烟的味,能直接把刚毕业的实习生顶个趔趄。
别捂鼻子。这味是所有硬物件的出厂戳记。
谁跟你说热处理就是烧红了扔水里?
刚入行的小孩总觉得这工序没技术含量,不就是把铁块烧得通红,往水或者油里一丢,捞出来就硬了?上次带的小徒弟就是这么想的,上周把刚烧到指定温度的模仁,图省事直接丢进了冷水槽。
那声脆响我现在都记得。
整块模仁裂成了三瓣,断口亮得晃眼,之前机加工师傅花三天铣出来的精密型腔,直接成了废铁。我站在旁边看着,气都不打一处来——哪是随便丢就行啊。
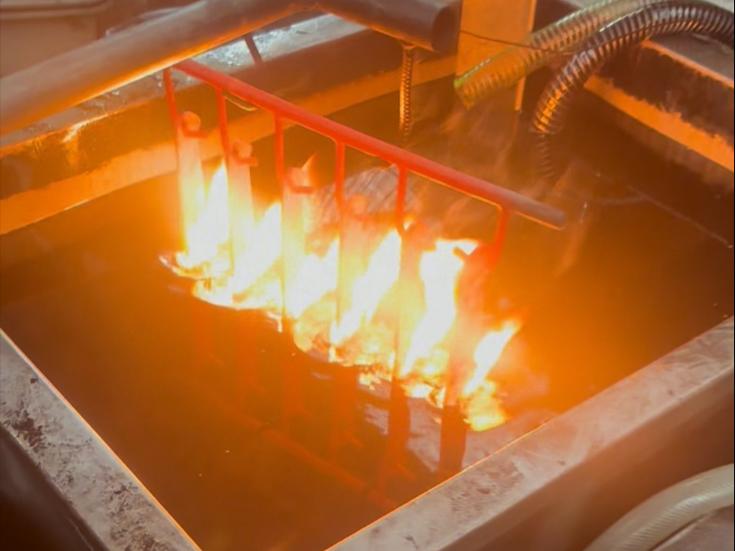
很多人对热处理的误解,全来自这种最粗糙的印象:温度越高,材料越硬,做出来的东西越好用。根本不是。
你家里天天用的菜刀就是最好的例子。要是整把刀都烧到最高温度淬硬,硬倒是硬,砍个冻排骨直接断成两截,跟玻璃片似的。真正好用的刀,刀刃那一小条要硬,切菜不卷边,刀身要带韧性,砍骨头不崩口。热处理从来不是把材料往死里硬的单向操作,是在硬和韧之间找那个刚好的平衡点——差一点,要么不耐用,要么一碰就碎。
最磨人的从来不是烧火,是等
外行进车间,总觉得守着炉子看火是最熬人的活。其实真不是。烧火的温度表盯着就行,最熬人的是你盯着温度到了之后,还要耐着性子等。
就拿那种磨得光可鉴人的精密垫块来说,升温速度不能快,快了表面已经烧到温了,芯子还凉着,里外胀缩不一样,攒了一肚子看不见的应力,你就算当时测着硬度全达标,放个三五天,自己表面就爬满细裂纹,跟人冬天冻裂的手似的,说废就废。
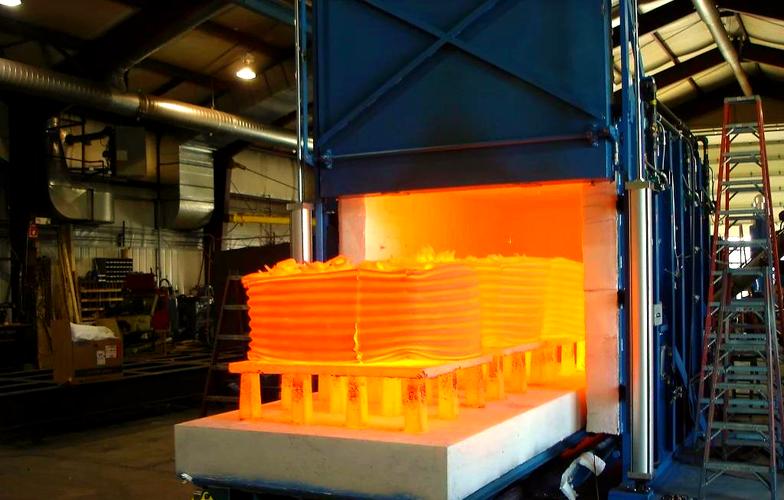
到了指定温度也不能马上捞。要在那个温度上稳着,等里外的金属组织全转成一致的状态,差个半小时,做出来的模具冲个几千件就塌下去,差十分钟,表面硬度差两个单位,用着跟没淬火的软铁似的。
我以前带的徒弟最烦这个环节,总觉得保温是浪费电,偷偷把炉温往上抬个几十度,想快点到工艺要求的温度,省点时间能早下班。结果捞出来的料表面硬得能划玻璃,一敲就碎,连收废料的师傅都皱眉头——这料太脆,回炉重炼都要多耗一倍的电。很多时候热处理的好坏,根本不看你火够不够旺,是看你能不能耐着性子等炉子里的料“醒透”。
那些看不见的损伤,全是热处理攒的暗账

干机械这行久了就知道,很多零件拆下来查故障,机加工师傅拍着胸脯说自己尺寸卡得丝毫不差,装配师傅说自己拧螺栓的力矩全按手册来,最后追根溯源,问题全出在热处理那步没做到位。
就说车间常用的传动齿轮,本来的工艺要求是齿面淬硬,耐磨,齿心留够韧性,扛得住冲击不打牙。上次有批外协送过来的齿轮,测齿面硬度全达标,结果装到设备上跑了不到俩月,齿轮直接从齿根断成两截,断口齐得跟锯子切的一样。查来查去才发现,当时淬火的时候冷却速度太快,表面的应力全攒在齿根的位置,后续的回火环节又偷工减料没做透,那些看不见的应力就像埋在材料里的小炸弹,受点力直接就炸了。
我当时蹲在地上捡那堆碎齿轮,头都大。这批货已经装到设备上发出去了,来回拆换的运费,都够做半炉合格热处理的成本。
很多人觉得回火是多此一举——烧都烧完了,凉透了拿出去卖不就完了,干嘛还要再低温烧一遍?
说实话,刚干这行的时候我也觉得回火是走流程,直到亲眼见一炉没回透的料,放了三天自己裂成碎块,才知道这环节半分省不得。哪是多此一举啊。回火就是给攒了一肚子应力的材料做慢节奏的按摩,你想啊,刚从炉子里捞出来的料,外面冷得快缩住了,里面还热着胀着,全是拧着的劲,你不给它慢慢松绑,它迟早自己绷断。就像人憋了一肚子火,你不让他顺过来,迟早要出问题。
昨天那个之前闯祸的小徒弟,又问我,咱们天天在这守着炉子烧火、等温度、回火,到底值不值。
我指着刚从油槽里捞出来的模具,擦干净表面的浮油,那料黑亮黑亮的,跟刚磨好的刀刃似的。
值不值,等这套装到冲床上,冲个几十万件不塌刃,你就知道了。
作者|制造
排版|制造
审核|满满