刚跨进热处理工段的门,热浪先裹着机油和氧化皮的焦味扑过来。老周攥着长铁钩,眼睛盯着炉子里烧得亮橙的齿轮,等数到第三秒,手腕一翻,红得像块烧透的炭的齿轮就被勾到了油槽上方,”滋啦”一声扎下去,浓白的油烟瞬间窜起来半人高,带着点呛人的油味飘到半空。
很多人对淬火的印象,就是烧红的铁泼上冷水,越硬越好。真在车间待过就知道,哪有这么简单。
那声”滋啦”的瞬间,钢到底在经历什么
你别小看这短短几秒的冷却。
钢在炉子里烧到临界温度以上的时候,内部的铁原子是松散排列的,就像周末没人管的自习室,学生随便坐,歪歪扭扭挤成一团。这时候要是让它慢慢在空气里凉透,原子会自动找舒服的位置排整齐,出来的钢软乎乎的,用锉刀能削下铁屑,根本扛不住机器里的磨损。
但要是像刚才那样,把烧透的工件猛地泡进冷却介质里,快速降温的过程会把这些松散的原子直接”冻”在原位,根本来不及重新排队。这种状态下的钢,硬度能翻好几倍,拿划玻璃都能留下印子。但代价也明显——太脆了。你要是拿个淬完火没做后续处理的小钢球往水泥地上扔,能直接摔成好几瓣。
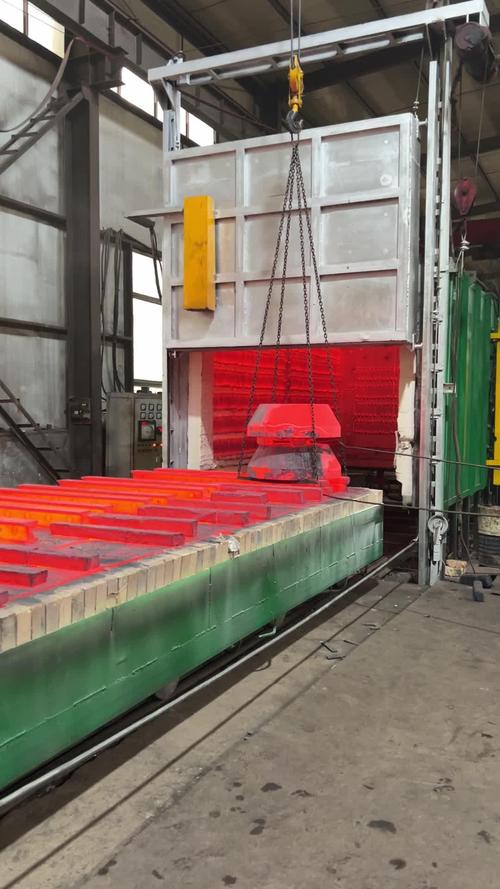
烧到什么温度,泡什么介质,差一点都不行
刚入行的小孩总觉得,淬火就是火越旺越好,冷却越猛越好。上次车间来的实习生,图省事,把一批做卡簧的弹簧钢直接烧到快融成铁水,捞出来就往冷水桶里扔,结果捞出来一看,好好的环形卡簧裂成了三瓣,手指轻轻一掰就掉渣。
为啥会裂?温度烧过了头,钢内部的晶粒长得跟粗沙子似的,再被冷水一激,表面收缩得快,内部还热胀着,内应力直接把金属的晶界给撑裂了。
连冷却的介质都不是随便选的。形状简单的薄小零件,用冷水就行,冷却速度快,硬度够;但形状复杂、厚薄差很多的工件,你敢扔冷水里,十有八九要裂。这时候就得换淬火油,油的冷却速度比水慢,工件内外的温差拉得小,收缩的过程缓,就不容易裂。
说实话,我刚当学徒的时候也踩过一模一样的坑。当时为了赶批次,把一批小销轴直接扔水里淬,结果质检的时候挑出来近三分之一的微裂纹,当时班长骂得我头都抬不起来,连着一周打饭都躲着师傅走。
老车间里的师傅,很多都不盯着测温枪看。烧到什么温度,看火色就有数——浅樱红、亮橙、暗樱红,不同颜色对应不同的温度,伸手在炉边烤三秒,风的热度都能估摸个大概。这本事不是从书本上学的,是烤了十几年,眉毛被火燎掉好几茬攒出来的经验。
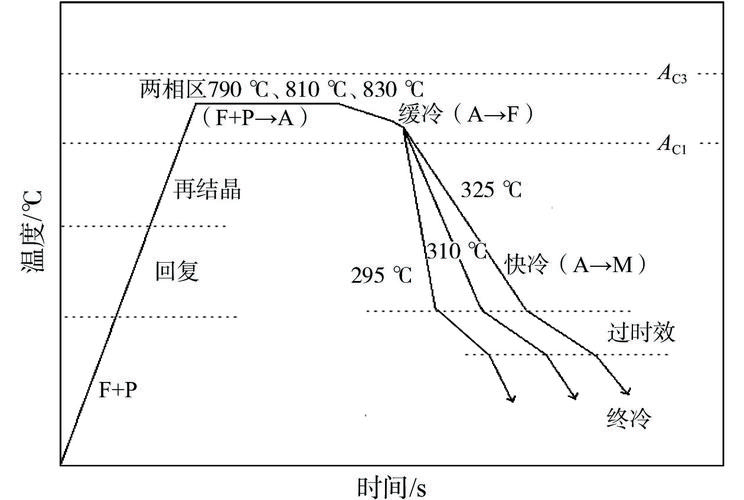
淬完火的钢,根本不能直接用
很多外行不知道,刚从冷却介质里捞出来的工件,虽然硬得能划动金属,但是脆得像冬天的冰溜子。
你拿一根没做后续处理的淬硬钢锯条,轻轻一掰,”啪”的一声就断成两截,断口亮得像镜子。这种钢要是直接装在机器上当零件,转不了俩小时,说不定就因为受了点冲击力直接断在设备里,搞不好能把整个传动结构都打坏。
所以淬完火必须走最后一步——回火。就是把淬硬的工件再放到温度低得多的炉子里,烤上几个小时,让那些被冻得僵硬的原子稍微松动一点,把攒在内部的内应力慢慢释放出来。这时候的钢,硬但不脆,受点冲击力不会轻易断,才是真的能扛住长期磨损的合格零件。
家里用的菜刀就是最常见的例子。有的菜刀刚买的时候快得离谱,切两次冻排骨就崩个豁口,说白了就是回火没做到位,硬是硬,但是太脆。那些能用十几年的菜刀,全是在回火那一步卡得严,硬度够,韧性也足,砍个小骨头都不会崩口。
上次带个刚毕业的学生逛车间,他盯着炉子里的红火苗看了半天,说原来课本里写的淬火,就是师傅们拿大铁钩子勾来勾去的日常啊。
我当时就笑了。哪有什么玄乎的制造秘诀啊。说白了就是在那几秒的冷却间隙里,把钢的脾气给调顺了。原理说出来三句话就能讲明白,但是真要做出来一批没裂纹、硬度刚好、韧性够的零件,得在车间里站够年头,被氧化皮烫过几个疤,被油烟呛过几回,才能摸准那个刚好的分寸。
作者|制造
排版|制造
审核|乐乐