刚跨进车间门,鞋底下就沾了半透明的乳化液印子。空气里混着切削油和焊锡的味道,耳朵边是主轴转起来的低鸣。不是以前那种震得胸口麻的轰鸣——是稳的。
别把装了触摸屏的机床都叫智能制造
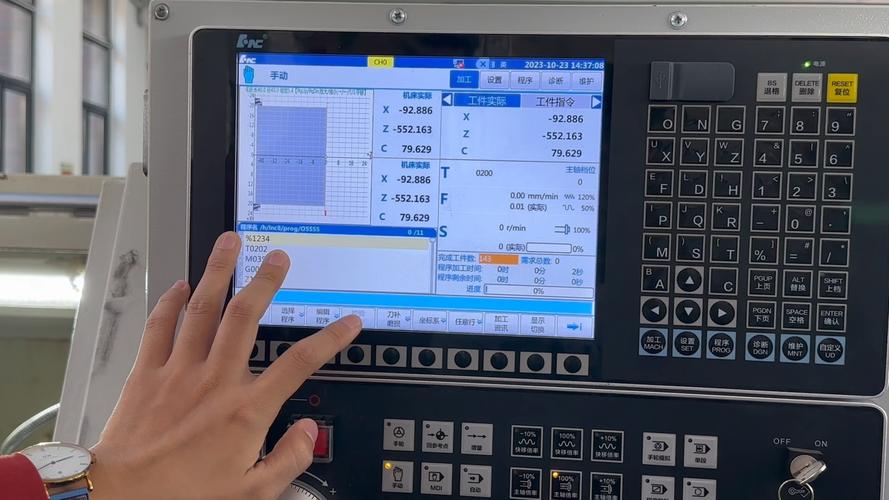
很多人对智能制造的印象,还停留在“设备看着高级”的层面。我见过太多小厂,给用了十来年的老数控机床上加块触控屏,接个WiFi能实时看开机时长,就敢对外说自己上了智能制造产线。
说实话,这真的是凑数。以前的老机床调参数要拧实体旋钮,现在换成屏幕点几下,本质上还是得人盯着干。刀具崩了、尺寸偏了,得等巡检的师傅顺着过道走过来,凑到屏幕前看报错信息才能发现。上次在郊区的小厂见着一台,屏幕边框上还贴了个歪歪扭扭的卡通贴纸,看着挺新潮。结果刀具崩碎的时候,机床就愣在原地空转了四十分钟,直到下班换班的师傅走过来,才发现不对。
这叫啥智能制造啊。
真正的智能制造,是会自己“摸”出来问题
就拿我们现在待的这条做精密轴的线来说,以前的流程笨得很。每加工五十个零件,工人就得停下手里的活,拿游标卡尺挨个卡外径尺寸。万一刀具磨损了没及时发现,前面做的几十个零件全是废的,拉去质检台过一遍,半下午的活白干。
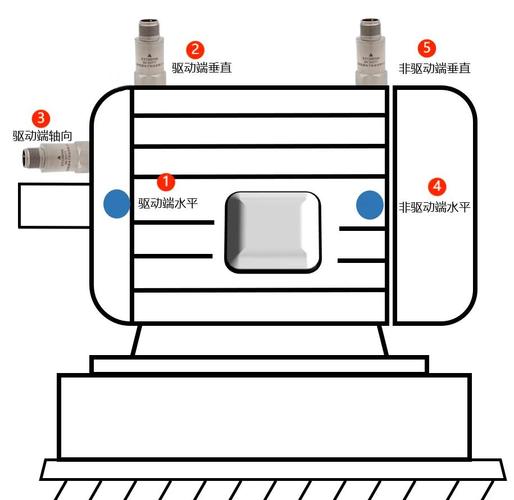
现在不一样了。机床主轴上嵌了个指甲盖大的振动传感器,就像你长时间握鼠标手腕会酸麻一样,它能捕捉到刀具磨损0.01毫米时,振动频率的细微变化——它不需要人提前给它写死“加工满多少件就强制换刀”的固定程序,是它自己根据实时的振动强度、切削温度、进给阻力的变化,算出来什么时候该换刀。等真发现尺寸快偏了,它自己就会把进给速度降下来,同时给换刀架发信号,把备用刀直接顶上去,整个过程连十秒都用不了。
上周带刚毕业的小徒弟逛线,他凑在传感器旁边盯了五分钟,说这玩意比他宿舍里的智能手环还灵。
那些吹上天的黑科技,其实都是解决最笨的问题
很多人聊智能制造,张口就是无人工厂、黑灯车间,好像所有环节都换成机械臂,没人在现场才算达标。真在车间待久了就知道,哪有那么多神话。我们这条线跑了快两年,也就三成环节是设备自动跑,剩下的还是要人来盯。
为啥?因为很多时候人在现场的判断,比机器靠谱多了。比如切下来的铁屑缠在工件上,你扫一眼就知道拿气枪吹一下就行,机器还要靠摄像头识别半天,算半天参数,反而慢半拍。那智能制造到底是来解决啥的?说穿了就是解决那些最重复、最容易让人走神、最容易出错的笨活。
就像以前每个零件加工完,要有人拿个记号笔在侧面标批次号,手一抖标错了,混到别的批次里,找都找不回来。现在呢?零件顺着滑道滑到打标位,激光头自动拉取前面的加工数据,把批次、参数、加工时间直接打在侧面,人只要隔两个小时过来收一筐就行。我算过,光这一个小改动,每个班能省出一个半小时的人工,这两年连一次混料的问题都没出过。
上个月还出了个小插曲,系统突然触发保护把线停了。我当时爬上去拆了半天,以为是传感器出了故障,结果发现是前一天打扫卫生的师傅拿高压水枪冲地面的时候,把传感器的接线头冲松了。换作以前的老线,这点小问题根本不会触发报警,等发现的时候说不定已经出了一堆废件。
小徒弟听完似懂非懂,伸手摸了摸机床的金属外壳,凉的。他以前在课本上看的智能制造,都是大屏幕上跳着流光的数字,跟科幻片似的。哪知道真到了车间,就是沾在鞋底的乳化液,飘在空气里的切削油味,还有一个个嵌在设备上、盯着你解决实际问题的小传感器。
哦对,主轴又嗡了一声。稳得很。
作者|制造
排版|制造
审核|乐乐