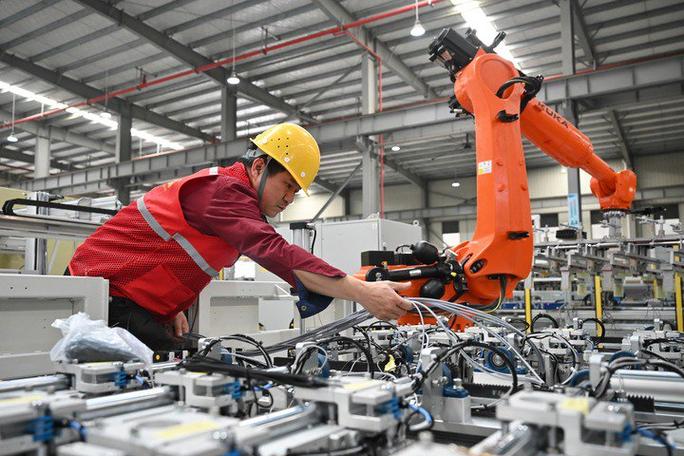
上周三半夜两点我绕车间巡线,撞见隔壁组的小周蹲在那台六轴焊机器人脚边,防护服裤腿被焊渣烫了个指甲盖大的洞,手里攥着示教器,屏幕的蓝光映得他脸跟发面饼似的白。
他为了调这版新工件的焊接路径,已经在这蹲了快四个小时——中间因为手抖按错个点,机器人胳膊突然扫过来,吓得他一屁股坐在地上,安全帽都滚出去两米远。
别把离线编程想成办公室里的花架子
很多车间的老伙计一听“离线编程”四个字就撇嘴,说那是坐办公室的人拍脑袋想的——车间里油污重,工件装夹有间隙,机器人焊枪的磨损量每天都在变,你在电脑上画得再准,到现场不还是要调?
这话没全错。但真不是你想的那样。
上次我们换了批新的底盘焊接件,要是按以前老办法,得把整条焊线停了,三个师傅轮班蹲在那调示教器,至少要花一整天。产线停一天的损失算下来,够我们组小半个月的奖金。
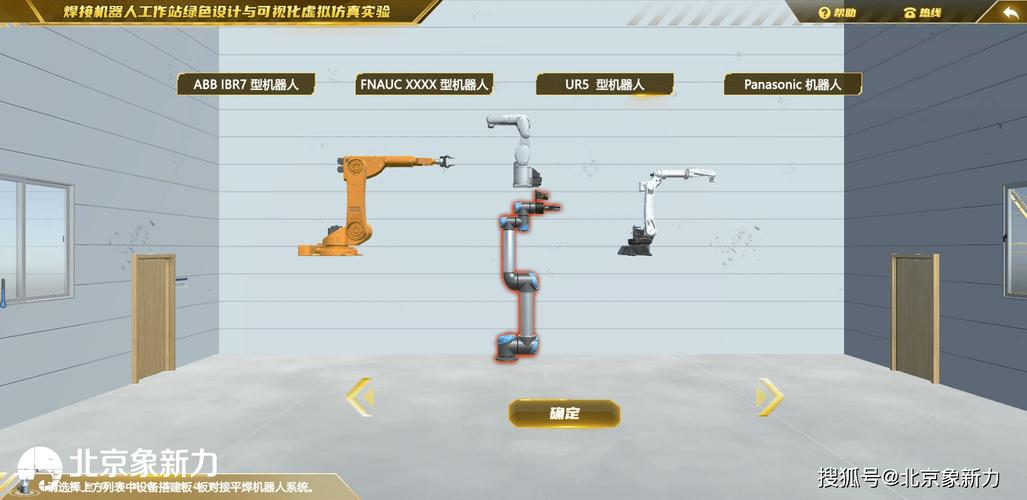
后来用离线编程,我们在办公室的电脑上对着3D模型把所有路径先跑一遍,把那些容易撞枪、焊道偏移的地方全提前标出来,等工件拉到车间,只需要花二十分钟对一下几个基准点,机器人直接就能出活。
那天小周本来准备带着铺盖卷在产线旁边守通宵的,结果下午四点就拎着外卖去食堂了,给我发消息说第一次觉得下班能看见傍晚的太阳。
那些你以为的“玄学”,其实都是现场磨出来的细节
总有人说离线编程不准,编出来的路径到现场根本跑不通。为啥?我刚接触这东西的时候,踩过个巨傻的坑。
当时对着客户给的3D模型导路径,算出来的焊道完美得不行,结果到现场一跑,焊枪直接怼在工件上,把喷嘴都怼变形了。后来蹲在机床旁边量了半小时才发现——我们拿到的模型是设计端的理想尺寸,实际车间里的铸件,因为脱模的时候有变形,比模型整整厚了1.2毫米。
现在想起来还肉疼。一个进口喷嘴小两百块,就因为那点没对齐的间隙,白白浪费了。
现在我们用的时候,从来不会直接拿客户给的模型就用。每次拿到新工件,先拿三坐标测几个关键的基准面,把实际的数值导回软件里,把那些因为装夹、磨损带来的偏差全给补上。离线编程从来不是让你在办公室里凭空编出完美路径,而是把那些不需要占着产线的、费时间的活,全挪到机器不转的时候干。
以前示教编程是什么感觉?你得站在机器人旁边,拿着那个跟砖头似的示教器,一步一步教它走,走歪了就得重来,旁边焊渣飘过来,烫得你一缩手,可能刚才存的点全没了。
那台机器人胳膊比人腰还粗,万一程序错了,它扫过来的速度比你躲的速度快三倍。
谁站旁边不紧张。
真的怕。
别吹得神乎其神,它也不是万能的
总有些卖软件的销售过来,吹得天花乱坠,说用了他们的离线编程,以后车间连调试的师傅都不用了,全靠电脑一键生成。
扯。
你就算路径编得再顺,到现场总得留个师傅盯着。毕竟有时候工件上沾了点焊渣,或者压缩空气的压力突然不稳,机器人的轨迹就偏了。你总不能让电脑隔着屏幕冲过来给你调吧?
它真正帮我们省的是什么?是以前那种“为了调一个程序,把整条产线停了大半天”的无效时间。是师傅们不用再大夏天裹着厚重的防护服,蹲在焊渣堆旁边,举着示教器熬到眼睛发花。
上次跟组里的老陈聊天,他说以前年轻的时候,为了调个新的冲压机器人程序,三伏天在车间蹲了三天,后背的汗渍印在防护服上,干了又湿,湿了又干,结了一圈白花花的盐印。现在用离线编程,他在办公室吹着空调把路径编好,到现场只需要对两个点,半小时就搞定,下班回家还能接孙子放学。
昨天我在办公室调程序,听见窗外车间的机器人在那哐当哐当按预设的轨迹走,小周靠在门框上啃冰棒,说以前总觉得搞车间的,就该泡在油污里熬,现在才知道,能省下来的力气,干嘛非要硬扛。
作者|制造
排版|制造
审核|小准