上周带刚毕业的小孩去车间,他蹲在加工台边看了十分钟,突然抬头问我,师傅这铁疙瘩上的螺纹,是像拧瓶盖那样旋出来的?
我当时没忍住笑出声。
哪有那么容易。
谁都怕它断在孔里
很多刚进车间的小孩,第一次碰丝锥,十有八九会把它弄断在预制的小孔里。那玩意儿断在里头,你掏都掏不出来——硬掏怕把孔壁刮花,用电火花烧吧,一烧就是大半天,整块铝件钢件可能直接就废了。我见过最夸张的,徒弟第一次上手,攻个M6的小孔,力道偏了半毫米,”咔哒”一声,丝锥前面的切削刃直接断在孔里,站在旁边的班组长脸当场就黑了。
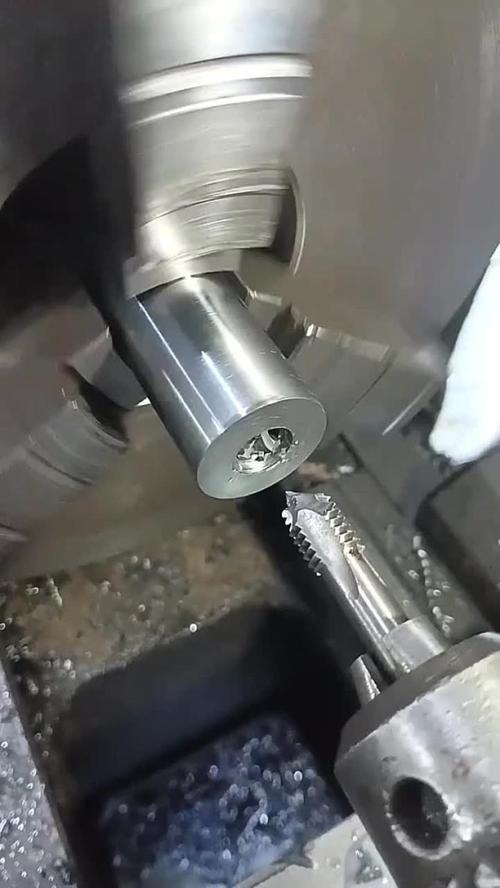
很多人觉得丝锥不就是一根带齿的小钢棍?有什么难的。真不是。你手里那根看着不起眼的小钢棍,要在高速旋转的状态下,顺着预制的小孔走,把孔壁上多余的金属一点点刮下来,挤出连续的螺旋状螺纹。整个过程里,它要扛住上百公斤的挤压力,还要在连续切削的高温里保持硬度不发软。稍微有点不对——要么你转速开快了,要么切削液没浇到位,要么孔本身打歪了半度,它分分钟给你断在里头,半句话都不会跟你商量。
原来丝锥不是靠”拧”进去的
刚学攻丝的小孩,总喜欢攥着铰杆死命往里面拧,总觉得使的劲越大,攻出来的螺纹越稳。错的离谱。
你摸过那种手用丝锥就知道,它前面那几排齿,是从细到粗慢慢过渡的——最前面的几排齿,切削量只有最后面齿的三分之一都不到。它根本不是硬挤进去的,是像蜗牛爬一样,顺着孔的方向一点点把多余的金属刮成卷,顺着排屑槽排出来。
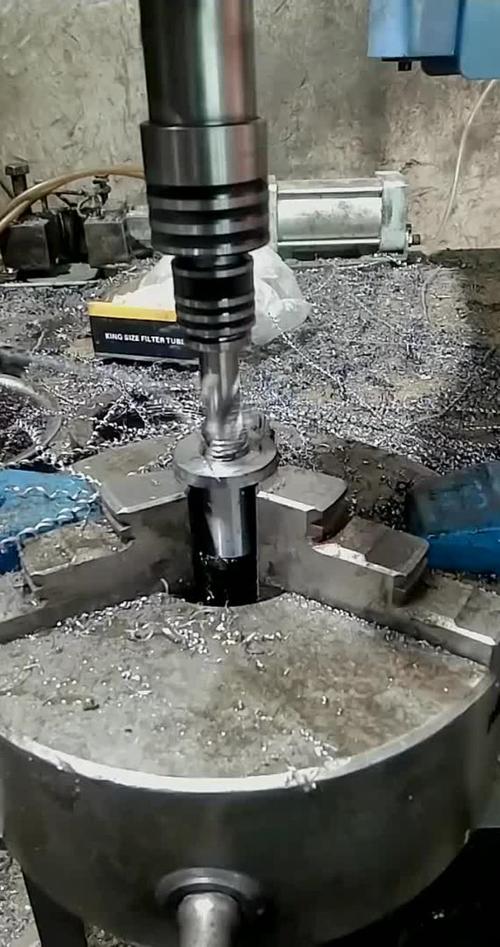
我见过有人攻铸铁件的时候,嫌排屑麻烦,把排屑槽的角度磨得特别平,结果攻了三个孔就废了——铁屑堵在槽里,直接把齿给挤崩了。说起来你可能不信,很多产线上的批量加工,根本不用人手拧丝锥,都是把它装在加工中心的刀库里,按设定好的转速和进给量往下走。但哪怕是机器做的,也架不住有人偷懒——攻盲孔的时候,忘了设退刀的深度,丝锥”咚”一下撞到孔底,再好的钢也得崩个齿。
说实话,我干了快二十年机加工,现在看到加工中心换刀环节里的丝锥,还是会下意识多瞅两眼。
那些没人说的攻丝小细节
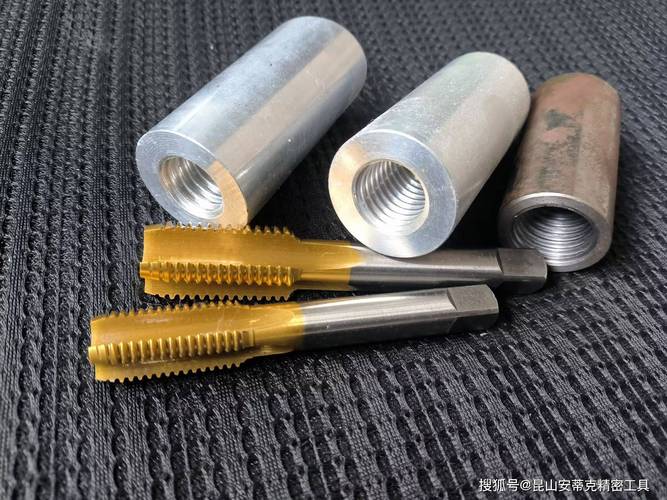
很多人觉得,丝锥只要够硬就好用。真不是。加工铝件的时候,你用那种硬度特别高的粉末冶金丝锥,反而容易粘屑——铝屑软,粘在齿上,转两下就把排屑槽堵死了。反而是那种表面做了涂层、摩擦系数低的丝锥,攻出来的螺纹光溜溜的,也不容易粘屑。
还有个最容易被忽略的点:攻丝的时候,切削液不是浇在丝锥表面就行的,得顺着排屑槽的方向冲。很多刚开机床的小孩,把切削液的喷嘴对着刀的侧面猛喷,结果切屑堵在槽里出不来,不到十件就断一次丝锥。我之前带的徒弟,就因为这个问题,连续断了三根,最后被我罚着把所有丝锥的排屑槽挨个用铜刷擦了一遍,从那之后再也没犯过。
你想啊,丝锥干的活,就像你用筷子在凝固的果冻里旋出一圈圈的纹路——你要是劲使歪了,果冻直接给你戳碎,你要是劲太猛,筷子直接折在果冻里。听着简单吧?真要做到旋出来的纹路严丝合缝,每一圈的深度都一样,能跟配对的螺丝刚好拧进去不晃,差一点都不行。
不过话说回来,这玩意儿看着不起眼,真要是没有它,你家里的洗衣机、自行车、甚至你电脑机箱上的螺丝,全都是摆设——没有精准攻出来的内螺纹,螺丝根本拧不进去,连个能固定的地方都没有。
作者|制造
排版|制造
审核|小准